

একজন ওয়েল্ডার সাইজ-2 টিপ সহ একটি টর্চ তুলে নেয়, আলো দেয়, একটি নিরপেক্ষ শিখার মতো দেখতে সেট করে এবং তারপরও একটি কাটা প্রান্ত দিয়ে স্থানান্তরটি শেষ করে যার জন্য নাকাল প্রয়োজন এবং একটি পুঁতি যা পায়ের আঙ্গুল বরাবর ফাটল। চাপ বই দ্বারা ছিল, প্লেট পরিষ্কার ছিল, এবং গেজ কিছু ভুল দেখায়. যা প্রবাহিত হয়েছিল তা হল অক্সি অ্যাসিটিলিন শিখা নিজেই, অক্সিজেনের একটু বেশি দূরে বা অ্যাসিটিলিনের একটু বেশি দূরে।
সংক্ষিপ্ত সংস্করণ: শিখাকে অক্সিজেন-থেকে-অ্যাসিটিলিন অনুপাত দ্বারা সংজ্ঞায়িত করা হয়, শুধুমাত্র নিয়ন্ত্রকের পরিসংখ্যান দ্বারা নয়। সেই অনুপাত থেকে তিনটি শিখা বেরিয়ে আসে, নিরপেক্ষ, কার্বারাইজিং এবং অক্সিডাইজিং, এবং প্রতিটি একটি আলাদা তাপমাত্রা বহন করে, গলিত ধাতুতে একটি ভিন্ন রসায়ন এবং এটি ভালভাবে কাজ করে। শঙ্কু পড়তে শিখুন এবং বেশিরভাগ কাটিং এবং ঢালাই ত্রুটিগুলি প্রথম পাসের আগে নির্ণয় করা হয়।
অনুপাত কেন গেজ রিডিংয়ের চেয়ে বেশি গুরুত্বপূর্ণ
বিশুদ্ধ অক্সিজেনে পোড়ানো অ্যাসিটিলিন প্রায় 3,200 থেকে 3,500 °C (5,790 থেকে 6,330 °F) পর্যন্ত পৌঁছায়, একই টর্চে প্রোপেন, প্রোপিলিন বা প্রাকৃতিক গ্যাসের চেয়ে বেশি গরম। এই শিরোনাম নম্বরটি শুধুমাত্র 1:1 এর কাছাকাছি একটি মিশ্রণে ধারণ করে। আরও অ্যাসিটিলিন খাওয়ান এবং শিখা সামান্য ঠান্ডা হয় যখন ভিতরের শঙ্কু অপুর্ণ কার্বনের একটি পালক বৃদ্ধি পায়। আরও অক্সিজেন খাওয়ান এবং শঙ্কু ছোট হয়ে যায়, শিখা আরও কঠোর হয় এবং বিনামূল্যে অক্সিজেন ইস্পাতকে আক্রমণ করতে শুরু করে।
একটি নিয়ন্ত্রক গেজ খাঁড়িতে কী পাওয়া যায় তা দেখায়, ছাদে কী আসে তা নয়। পায়ের পাতার মোজাবিশেষ দৈর্ঘ্য, টিপ আকার এবং একটি আংশিকভাবে অবরুদ্ধ টিপ সব পরিবর্তন ডেলিভারি. এই কারণেই প্রতিটি শব্দ পদ্ধতি একই নির্দেশের সাথে শেষ হয়: দৃশ্যত সামঞ্জস্য করুন, টর্চে, শিখা জ্বালিয়ে এবং কাজের উপর বাজানো।
তিনটি অক্সি অ্যাসিটিলিন পাশাপাশি জ্বলছে
| শিখা | অ্যাসিটিলিন থেকে অক্সিজেন | যা দেখছেন | সাধারণ কাজ | ভুল প্রয়োগ করা হলে ঝুঁকি |
|---|---|---|---|---|
| নিরপেক্ষ | প্রায় 1:1 | দুটি তীক্ষ্ণভাবে সংজ্ঞায়িত শঙ্কু, উজ্জ্বল সাদা-নীল ভিতরের শঙ্কু, পালক নেই | হালকা ইস্পাত কাটা এবং ঢালাই, ফ্লাক্সের সাথে ব্রেজিং, সাধারণ গরম | কম ঝুঁকি; অ্যালুমিনিয়ামে সামান্য অক্সিডেশন |
| কার্বারাইজিং | অ্যাসিটিলিন সমৃদ্ধ, প্রায় 0.8 থেকে 0.9:1 | তিনটি অঞ্চল: ভিতরের শঙ্কু, সাদা পালক, বাইরের খাম; কালি হতে পারে | অ্যালুমিনিয়াম, নিকেল খাদ, ঢালাই লোহা মেরামত, হার্ডফেসিং, উচ্চ-কার্বন ইস্পাত | কার্বন পিক আপ, কার্ফের মধ্যে কালি, শক্ত ফাটল-সংবেদনশীল ঝালাই |
| অক্সিডাইজিং | অক্সিজেন সমৃদ্ধ, প্রায় 1.2:1 বা তার বেশি | ছোট, তীক্ষ্ণ, ফ্যাকাশে ভিতরের শঙ্কু, জোরে হিস, ছোট খাম | ব্রাস এবং ব্রোঞ্জ, গজিং, স্কার্ফিং, কিছু দ্রুত কাটিং | ডিকারবুরাইজেশন, পোড়া অ্যালোয়িং উপাদান, ছিদ্রযুক্ত ঝালাই, প্রশস্ত রুক্ষ কার্ফ |
মাঝখানের কলামটিকে একটি সূচনা পয়েন্ট হিসাবে বিবেচনা করুন। দুটি অপারেটর একই নামমাত্র অনুপাত সেট করতে পারে এবং এখনও বিভিন্ন শঙ্কু দৈর্ঘ্য দেখতে পারে, কারণ টিপ পরিধান এবং গ্যাসের বিশুদ্ধতা দৃশ্যমান সীমানা পরিবর্তন করে। শঙ্কু, সংখ্যা নয়, আসল যন্ত্র।
নিরপেক্ষ শিখা: বেসলাইন প্রথম মাস্টার
অ্যাসিটিলিন খুলুন, এটি আলোকিত করুন, তারপর অক্সিজেন যোগ করুন যতক্ষণ না পালকটি অদৃশ্য হয়ে যায় এবং দুটি পরিষ্কার শঙ্কু অবশিষ্ট থাকে: একটি উজ্জ্বল ভিতরের শঙ্কু এবং একটি ফ্যাকাশে বাইরের খাম। কোন হিস, কোন কালি, কোন উজ্জ্বল ডগা. সেটাই নিরপেক্ষ।
এটি সেই শিখা যা আপনি পিছনে পড়েন কারণ এটি কার্বন যোগ করে না বা এটিকে স্ট্রিপ করে না। হালকা ইস্পাত কাটা, বেশিরভাগ ফিউশন ঢালাই, ফ্লাক্সড ব্রেজিং এবং সাধারণ গরম সবই এতে আরামদায়ক হয়। কাটার জন্য, নিরপেক্ষ হল নিরাপদ ডিফল্ট। একটি সামান্য অক্সিডাইজিং শিখা দ্রুত কাটে, কিন্তু কার্ফ দেয়ালগুলি আরও রুক্ষ হয়ে আসে এবং প্রান্তটি শক্ত হয়ে যায়, যার জন্য মেশিনিং পর্যায়ে সময় ব্যয় হয়।
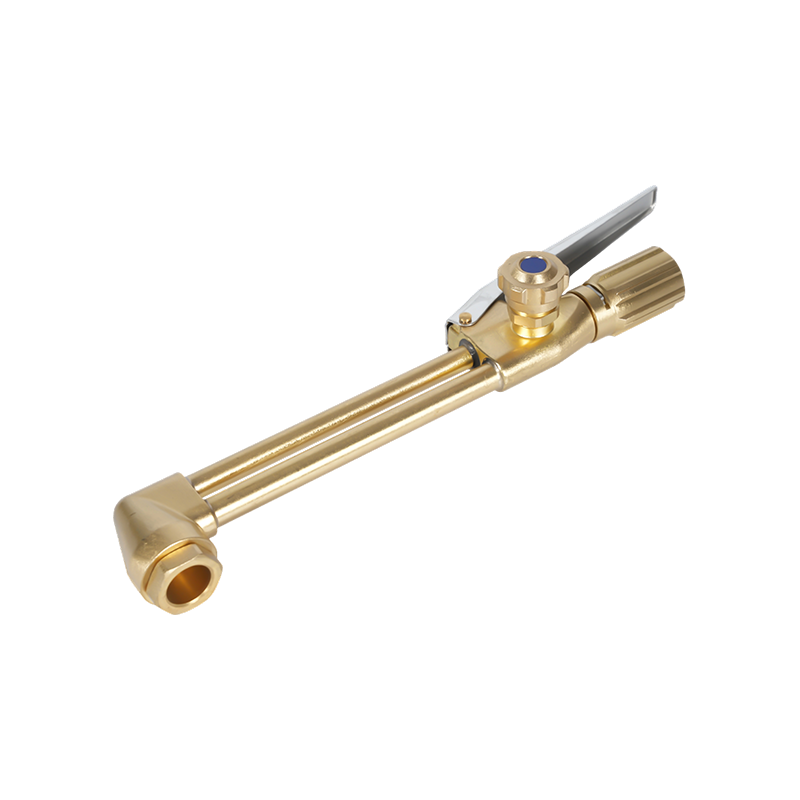
সংযুক্তি সেটিং হিসাবে অনেক গুরুত্বপূর্ণ. একটি টু-পিস কাটিং সংযুক্তি যেমন একটি A212 একটি হ্যান্ডেলের কয়েক মিলিমিটার থেকে ভারী অংশ পর্যন্ত প্লেট পরিচালনা করে, যা অপারেটর এবং শিফটের মধ্যে অনুপাতকে সামঞ্জস্য রাখে।
 অক্সি অ্যাসিটিলিন এবং প্রোপেনের জন্য A212 হেভি ডিউটি কাটিং সংযুক্তি নকল ব্রাস বডি এবং স্টেইনলেস স্টীল ভালভ 200 মিমি পর্যন্ত ভারী প্লেট কাটার জন্য স্থায়িত্ব প্রদান করে, অপারেটর এবং শিফট জুড়ে সামঞ্জস্যপূর্ণ কর্মক্ষমতা সহ। পণ্য দেখুন →
যদি কাটা মুখটি একটি সরু, পরিষ্কার ড্র্যাগ লাইন এবং একটি তীক্ষ্ণ শীর্ষ প্রান্ত দেখায় তবে শিখাটি নিরপেক্ষের কাছাকাছি ছিল। ছিদ্রযুক্ত প্রান্ত এবং ভারী ড্রস সাধারণত বোঝায় যে ভ্রমণের গতির আগে শিখাটি ভুল ছিল।
কার্বারাইজিং শিখা: অতিরিক্ত অ্যাসিটিলিন, অতিরিক্ত যত্ন
অ্যাসিটিলিন খুলুন অক্সিজেনের পরে একটি ভগ্নাংশ এবং একটি তৃতীয় অঞ্চল প্রদর্শিত হয়, একটি সাদা পালক ভিতরের শঙ্কু এবং বাইরের খামের মধ্যে বসে থাকে। এই পালকটি অপুর্ণ কার্বন, এবং এটি একবারে দুটি কাজ করে: এটি পুলে অক্সিজেনের সম্ভাবনা কমিয়ে দেয় এবং এটি ধাতুতে কার্বন জমা করে।
ইচ্ছাকৃতভাবে ব্যবহার করা হয়েছে, এটি অ্যালুমিনিয়াম, নিকেল এবং উচ্চ-নিকেল অ্যালয়, ঢালাই লোহা মেরামত এবং হার্ডফেসিংয়ের জন্য সঠিক পছন্দ, যেখানে একটি হালকা হ্রাসকারী বায়ুমণ্ডল গলিত পুলকে রক্ষা করে। উচ্চ-কার্বন এবং টুল স্টিলে একটি ছোট পালক ঢালাইয়ের সময় কার্বন বার্ন অফসেট করে।
ফাঁদটি এটিকে কম-কার্বন ইস্পাতে প্রয়োগ করছে কারণ এটি দেখতে মৃদু। কার্বন পিক-আপ ঢালাইকে শক্ত করে এবং এটিকে আরও ফাটল-সংবেদনশীল করে তোলে এবং কার্ফের মধ্যে রেখে যাওয়া কালি পরবর্তী পাসে অসম্পূর্ণ ফিউশন ঘটায়। পালক ছোট রাখুন, ভিতরের শঙ্কুর দেড় গুণের বেশি নয়, এবং কাঁচ দেখা দিলে ওয়ার্কপিসটি মুছুন।
অক্সিডাইজিং শিখা: সংক্ষিপ্ত, তীক্ষ্ণ এবং অতিমাত্রায় সহজ
অত্যধিক অক্সিজেন যোগ করুন এবং অভ্যন্তরীণ শঙ্কুটি ছোট এবং তীক্ষ্ণ হয়, নোটটি উঠে যায় এবং বাইরের খামটি ভিতরে টেনে নেয়। অনেক অপারেটর দুর্ঘটনাক্রমে এই শিখা তৈরি করে যখন তারা খুব তাড়াতাড়ি অক্সিজেন খোলে বা টিপ চার্টের উপরে চাপ সেট করে।
উদ্দেশ্যমূলকভাবে, এটি পিতল এবং ব্রোঞ্জের অন্তর্গত, যেখানে একটি অক্সিডাইজিং বায়ুমণ্ডল দস্তার ধোঁয়াকে দমন করে এবং গজিং এবং স্কার্ফিংয়ে যেখানে আক্রমণাত্মক তাপ চাওয়া হয়। ইস্পাতে এটি ক্ষয়কারী। পৃষ্ঠের স্তর থেকে কার্বন পুড়ে যায়, মিশ্রণকারী উপাদানগুলি জারিত হয় এবং ফলস্বরূপ প্রান্তের নীচে আটকে থাকা স্ল্যাগ সহ একটি ছিদ্রযুক্ত জোড় হয়। কাটা মুখের একটি দানাদার ধূসর ত্বক এবং চার্টের পূর্বাভাসের চেয়ে চওড়া একটি কার্ফ উভয়ই লক্ষণ যে মিশ্রণটি অনেক দূরে চলে গেছে।
সেটিং, পড়া এবং শিখা বন্ধ করা
- টিপটি পরিদর্শন করুন: গোলাকার ছিদ্র, আসন পরিষ্কার, ও-রিংগুলি অক্ষত। একটি সঠিক টিপ ক্লিনার দিয়ে পরিষ্কার করুন, কখনও একটি ড্রিল বিট নয়।
- টর্চ প্রস্তুতকারকের টিপ চার্ট থেকে নিয়ন্ত্রক চাপ সেট করুন, অ্যাসিটিলিনকে 1 বার (প্রায় 15 পিএসআই) এ বা তার নিচে রেখে।
- বাতাস এবং বাসি গ্যাস পরিষ্কার করতে এক বা দুই সেকেন্ডের জন্য উভয় লাইন পরিষ্কার করুন।
- অ্যাসিটিলিন টর্চ ভালভ খুলুন এবং লাইটার নয়, স্ট্রাইকার দিয়ে প্রায় এক চতুর্থাংশ বাঁক দিন।
- পালক অদৃশ্য না হওয়া পর্যন্ত অক্সিজেন যোগ করুন, তারপর একই স্টিলের একটি স্ক্র্যাপ টুকরোতে সূক্ষ্ম সুর করুন।
- কাজের জন্য সামঞ্জস্য করুন: কার্বারাইজিং কাজের জন্য একটি ছোট পালক, অক্সিডাইজিং কাজের জন্য একটি ছোট শঙ্কু।
- প্রথমে অ্যাসিটিলিন বন্ধ করুন, তারপর অক্সিজেন, তারপর লাইনগুলি থেকে রক্তপাত করুন এবং সিলিন্ডার ভালভগুলি বন্ধ করুন।
দুটি অভ্যাস বেশিরভাগ বিস্ময়কে বাধা দেয়। প্রথমে, প্রতিটি টিপ পরিবর্তন বা পায়ের পাতার মোজাবিশেষ পুনঃসংযোগের পরে শিখা পুনরায় পরীক্ষা করুন, কারণ ডেলিভারি পরিবর্তন হয়। দ্বিতীয়ত, আসল উপাদানের একটি পরীক্ষার কুপন কাছাকাছি রাখুন; একটি শিখা যা খোলা বাতাসে নিখুঁত দেখায় তাপ-ডুবানো প্লেটের বিপরীতে খুব আলাদাভাবে পড়তে পারে।
হার্ডওয়্যার যা শিখা পুনরাবৃত্তিযোগ্য রাখে
শিখা শুধুমাত্র এটি খাওয়ানো অংশ হিসাবে স্থিতিশীল. একটি জীর্ণ টিপ সীট থ্রেডের উপর দিয়ে বাতাস টানে, একটি ফোলা ও-রিং পাসের মধ্যে মিশ্রণকে পরিবর্তন করে এবং একটি অমিল টিপ এবং সংযুক্তি টর্চ তুলে নেওয়া প্রত্যেকের জন্য অনুপাতকে পরিবর্তন করে। একটি প্রোডাকশন বেঞ্চে, কেউ গ্যাস নিয়ে সন্দেহ করার অনেক আগেই এই বৈচিত্রটি অসামঞ্জস্যপূর্ণ কার্ফ প্রস্থ হিসাবে দেখায়।
অ্যাসিটিলিন টিপস ছিদ্র এবং দায়িত্ব দ্বারা মাপ করা হয়. একটি সাধারণ-উদ্দেশ্য সিরিজ যেমন 1101 ফ্যাব্রিকেশন এবং মেরামতের দোকানগুলিতে পাওয়া সাধারণ প্লেটের বেধগুলিকে কভার করে, যখন ভারী-শুল্ক সিরিজের স্যুট মোটা অংশ এবং দীর্ঘতর ক্রমাগত কাটগুলিকে কভার করে।
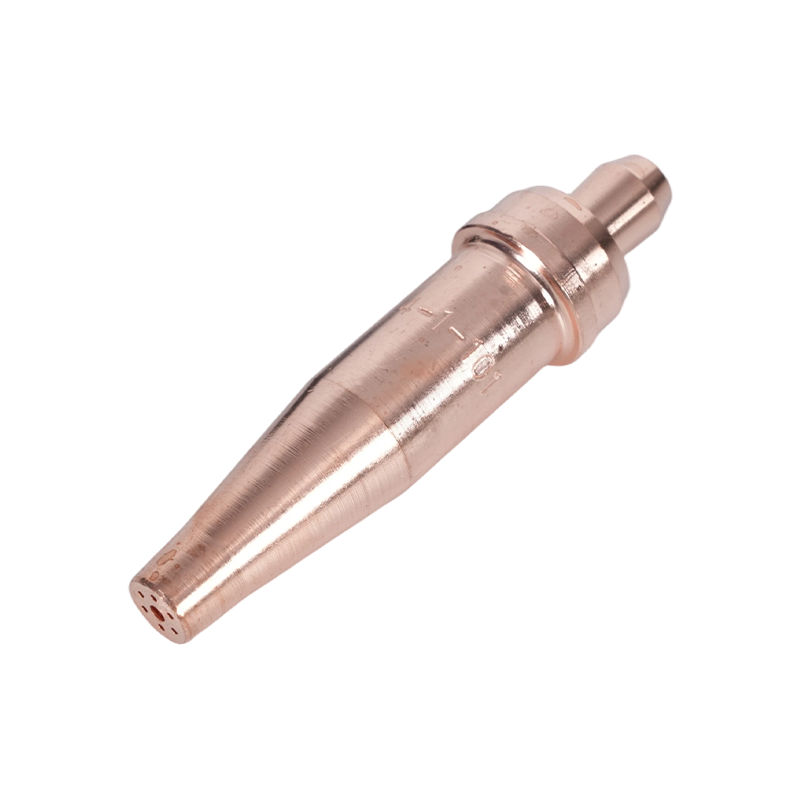 5-200 মিমি কাটার জন্য 1-101 সিরিজ অ্যাসিটিলিন টর্চ টিপস 76 মিমি দৈর্ঘ্যের 5-200 মিমি প্লেট কভার করে এবং এটি তৈরি এবং মেরামতের কাজের জন্য A217, A218, A219, A246, A212 এবং A800 টর্চের সাথে ফিট করে। পণ্য দেখুন →
ভোগ্য জিনিসপত্র টর্চ শরীরের হিসাবে একই মনোযোগ প্রাপ্য. সঠিক মাপ নির্বাচন করা, এটিকে বর্গাকার বসানো এবং স্প্যালিং এর প্রথম চিহ্নে এটি প্রতিস্থাপন করা এই নির্দেশিকায় আরও গভীরতার সাথে আচ্ছাদিত করা হয়েছে কাটা টর্চ টিপস নির্বাচন এবং বজায় রাখা , যা টিপ চার্টের পাশাপাশি পড়ার যোগ্য।
ওয়ার্কশপ জুড়ে কিটগুলি নির্দিষ্ট করা ক্রেতাদের জন্য, ব্যবহারিক চেক হল অভিন্নতা: একই হ্যান্ডেল ইন্টারফেস, একই সংযুক্তি সিরিজ, একই টিপ নম্বরিং, তাই একটি বেঞ্চে রেকর্ড করা একটি শিখা সেটিং অন্যটিতে পুনরুত্পাদন করা যেতে পারে।
নিরাপত্তা পয়েন্ট যে শিখা আচরণ পরিবর্তন
ফ্ল্যাশব্যাক হল ব্যর্থতার মোড যা সবচেয়ে গুরুত্বপূর্ণ, এবং এটি একটি গ্যাস সমস্যার পরিবর্তে একটি শিখার সমস্যা। পায়ের পাতার মোজাবিশেষ পিছনে একটি শিখা সামনে ভ্রমণ একটি সিলিন্ডার ঘটনা একটি ছোট ভুল পরিণত. নন-রিটার্ন ভালভ গ্যাস রিভার্সাল ধীর কিন্তু একটি শিখা সামনে থামাতে না; শুধুমাত্র একজন উপযুক্ত গ্রেফতারকারীই করে। এগুলিকে নিয়ন্ত্রক আউটলেটে এবং যেখানে ঝুঁকি মূল্যায়ন এটির জন্য আহ্বান করে, টর্চ ইনলেটেও ফিট করুন৷
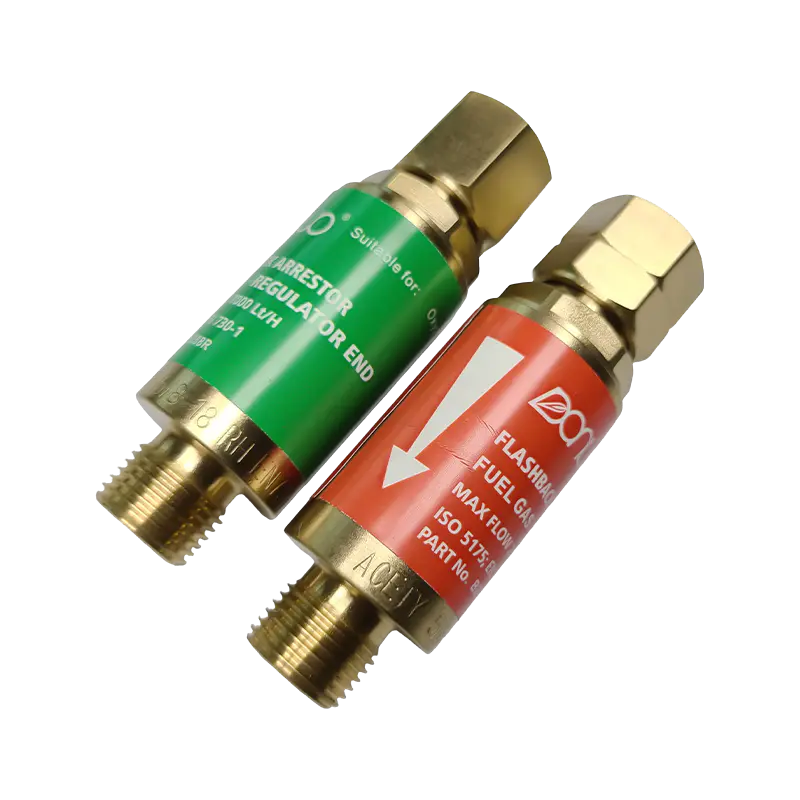 B288 সিরিজ অক্সি অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার একাধিক থ্রেড আকারে অক্সিজেন (7000 L/h) এবং জ্বালানী গ্যাসের (2600 L/h) মডেলগুলির সাথে ফ্ল্যাশব্যাক এবং বিপরীত গ্যাস প্রবাহ প্রতিরোধ করে, অপারেটর এবং সরঞ্জাম রক্ষা করে। পণ্য দেখুন →
পায়ের পাতার মোটামুটি 1.5 বার (প্রায় 15 পিএসআই) উপরে অ্যাসিটিলিন চালাবেন না, কারণ উচ্চ চাপে মুক্ত অ্যাসিটিলিন অস্থির হয়ে যায়। সিলিন্ডার সোজা এবং সুরক্ষিত রাখুন, অক্সিজেন ফিটিং থেকে গ্রীস এবং তেল দূরে রাখুন এবং হাতে কাজ করার জন্য ফিল্টার লেন্সের সঠিক ছায়া পরুন। একটি শিখা যা পপ করে, শিস দেয় বা নিজেই রঙ পরিবর্তন করে তা হল একটি স্টপ-ওয়ার্ক সিগন্যাল, চারপাশে সামঞ্জস্য করার মতো কিছু নয়।
শিখা সেটিং একটি দক্ষতা যা সেকেন্ডে পরিমাপ করা হয়, তবে এটি একটি সম্পূর্ণ ওয়ার্কশপ জুড়ে কাট গুণমান, জোড়ের সুস্বাদুতা এবং উপভোগযোগ্য জীবন নির্ধারণ করে। আপনি যদি একটি প্রোডাকশন লাইনের জন্য টর্চ, টিপস এবং অ্যারেস্টরকে মানসম্মত করে থাকেন, অথবা আপনার নিজস্ব অঙ্কন এবং গ্যাসের স্পেসিফিকেশনে তৈরি অংশের প্রয়োজন হয়, তাহলে টিমের সাথে যোগাযোগ করা যেতে পারে যোগাযোগ পৃষ্ঠা আপনার বিবরণ সহ।






