

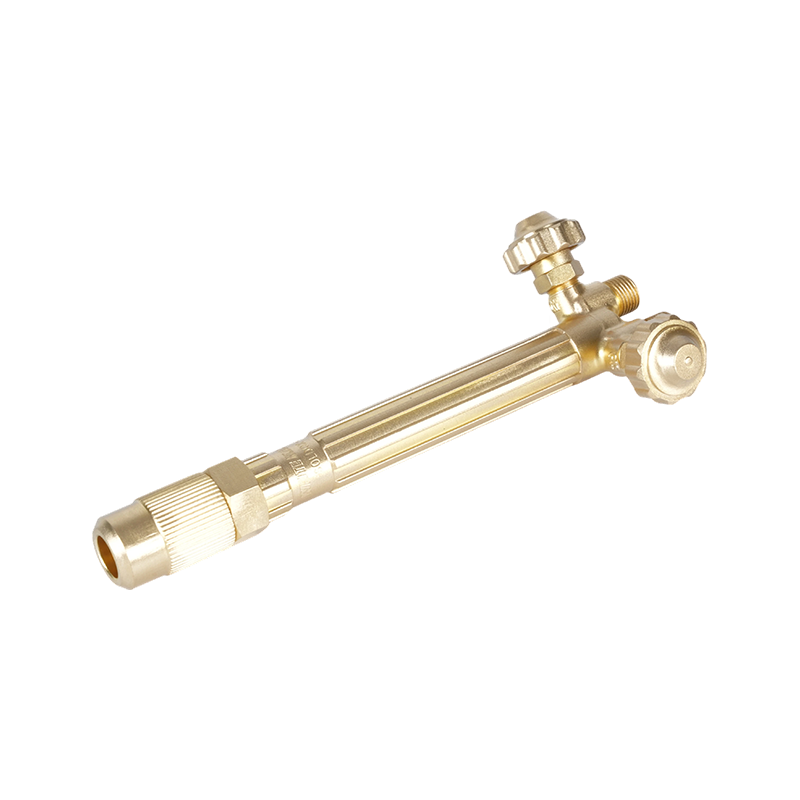
একটি অক্সি-অ্যাসিটিলিন ওয়েল্ডিং টর্চ আসলে কী করে
বিশুদ্ধ অক্সিজেনে অ্যাসিটিলিন জ্বলন্ত মশালের শিখা মোটামুটিভাবে পৌঁছায় 6,000°ফা , ইস্পাত, ঢালাই লোহা, এবং অধিকাংশ অলৌহঘটিত সংকর ধাতুকে কয়েক সেকেন্ডে গলানোর জন্য যথেষ্ট গরম। তাপটি একটি দুই-পর্যায়ের দহন প্রক্রিয়া থেকে আসে: ভিতরের শঙ্কুটি সবচেয়ে বেশি পুড়ে যায় যেখানে অক্সিজেন এবং জ্বালানী ডগায় মিশে যায়, যখন বাইরের খামটি পরিবেষ্টিত বাতাসে দহন শেষ করে। সেই অভ্যন্তরীণ শঙ্কুটি যেখানে প্রকৃত ঢালাই হয় — অপারেটর জয়েন্ট বরাবর টর্চ নাড়াচাড়া করার সাথে সাথে ফিলার রড একটি ভাগ করা গলিত পুলে গলে যায়।
আর্ক প্রক্রিয়ার বিপরীতে, কোন বৈদ্যুতিক সার্কিট জড়িত নেই। ঠিক এই কারণেই সরঞ্জামগুলি পাওয়ার অ্যাক্সেস ছাড়াই কাজের সাইটগুলিতে, মোবাইল মেরামতের ট্রাকে এবং ব্রেজিং বা মেটাল তৈরির দোকানগুলিতে প্রাসঙ্গিক থাকে যেখানে জমার গতির চেয়ে শিখা নিয়ন্ত্রণ গুরুত্বপূর্ণ। ট্রেডঅফ তাপ-আক্রান্ত অঞ্চলের আকার — অক্সি-এসিটিলিন একটি MIG বা TIG আর্কের চেয়ে বেশি গরম এবং ধীর গতিতে চলে, তাই এটি পাতলা অংশগুলির জন্য উপযুক্ত এবং উচ্চ-আয়তনের উৎপাদন ঢালাইয়ের চেয়ে মেরামতের কাজটি ভাল।
টর্চের অ্যানাটমি: হ্যান্ডেল, টিপস এবং সংযুক্তি
প্রতিটি সেটআপ টর্চ হ্যান্ডেল দিয়ে শুরু হয়, যে শরীরটি ডগায় পৌঁছানোর আগে অক্সিজেন এবং অ্যাসিটিলিন মিশ্রিত করে। হ্যান্ডলগুলি হালকা, মাঝারি এবং ভারী-শুল্ক রেটিংগুলিতে আসে এবং রেটিংটি আপনার কাটা বা ঝালাইয়ের বেধের পরিসরের সাথে মেলে — একটি আন্ডারসাইজড হ্যান্ডেল মোটা উপাদানে গ্যাসের প্রবাহ বন্ধ করে দেয়, যখন একটি বড় আকারের একটি সূক্ষ্ম কাজে জ্বালানী নষ্ট করে। ব্রাস নির্মাণ মানসম্মত কারণ এটি বেশিরভাগ বিকল্পের চেয়ে অ্যাসিটিলিনের ক্ষয়কারী প্রভাবকে ভালোভাবে প্রতিরোধ করে এবং এটি বর্ধিত ব্যবহারের সময় অপারেটরের হাত থেকে তাপকে দূরে সরিয়ে দেয়।
একই সেটআপের মাধ্যমে একাধিক জয়েন্ট সাইজের দোকানগুলির জন্য, ক্রমাগত অ্যাসিটিলিন ব্যবহারের জন্য নির্মিত ব্রাস ওয়েল্ডিং টর্চ হ্যান্ডলগুলি লাইটার-ডিউটি বিকল্পগুলির চেয়ে বারবার ইগনিশন চক্রের অধীনে ভালভাবে ধরে রাখুন, যেহেতু ভালভের আসনগুলি সময়ের সাথে কম পরিধান করতে দেখে।
সংযুক্তিগুলি ফাংশন পরিবর্তন করার জন্য হ্যান্ডেলের উপর অদলবদল করে: ফিউশন কাজের জন্য একটি ঢালাই টিপ, একটি অক্সিজেন-ব্লাস্ট ট্রিগার সহ একটি কাটা সংযুক্তি, বা একটি প্রশস্ত এলাকা গরম করার জন্য একটি গোলাপের কুঁড়ির ডগা। প্রতিটি সংযুক্তি একই হ্যান্ডেলের বডিতে থ্রেড করে, তাই একটি হ্যান্ডেল ঢালাই, কাটা এবং গরম করার কাজগুলিকে সরঞ্জামের পরিবর্তনের পরিবর্তে যন্ত্রাংশের পরিবর্তনের সাথে কভার করতে পারে।
কাজের জন্য সঠিক টর্চ টিপ নির্বাচন করা
টিপের আকার গ্যাস প্রবাহের হার নির্ধারণ করে এবং গ্যাস প্রবাহের হার নির্ধারণ করে কত তাপ ওয়ার্কপিসে পৌঁছায়। প্রস্তুতকারকদের মধ্যে কোন একক শিল্প-ব্যাপী সংখ্যায়ন ব্যবস্থা নেই, তাই টিপের আকারগুলি সাধারণত একটি সর্বজনীন সংখ্যার পরিবর্তে ধাতব বেধের সাথে মিলে যায় - একটি সরবরাহকারীর চার্ট সেই নির্দিষ্ট টিপ পরিবারের জন্য বেধকে সঠিক অরিফিস আকারে রূপান্তর করে। উপাদানের জন্য খুব ছোট একটি টিপ চলমান তাপের জোড় ক্ষুধার্ত করে এবং দুর্বল ফিউশন তৈরি করে; একটি খুব বড় চলমান পাতলা স্টক overheats এবং মাধ্যমে পুড়ে যায়.
- পাতলা শীট (1/16" এর নিচে): সবচেয়ে ছোট উপলব্ধ টিপ, কম কাজের চাপ
- মাঝারি প্লেট (1/16" থেকে 1/4"): মধ্য-পরিসরের টিপ, উভয় গ্যাসের উপর মাঝারি চাপ
- ভারী প্লেট (1/4" এর বেশি): হ্যান্ডেলের জন্য রেট দেওয়া সবচেয়ে বড় টিপ, উচ্চ অক্সিজেন প্রবাহ
টিপ উপাদান এবং ছিদ্র নকশা এছাড়াও শিখা স্থায়িত্ব প্রভাবিত. ভারী-শুল্ক ঢালাই টর্চ টিপস স্থিতিশীল শিখা নিয়ন্ত্রণের জন্য প্রকৌশলী পপিং এবং ব্যাকফায়ারিং প্রতিরোধ করুন যা ছোট আকারের বা জীর্ণ টিপস প্রবণ হয়, বিশেষ করে দীর্ঘ ওয়েল্ডিং রানে যেখানে শিখা সামঞ্জস্য সবচেয়ে গুরুত্বপূর্ণ।
ব্রেজিং, প্রিহিটিং মরিচা ফাস্টেনার বা বেন্ডিং স্টকের জন্য, একটি ডেডিকেটেড হিটিং টর্চ একটি স্ট্যান্ডার্ড ওয়েল্ডিং টিপকে ছাড়িয়ে যায় কারণ এটি একটি ঘনীভূত কাটিং বা ফিউশন জেটের পরিবর্তে একটি বিস্তৃত, নিম্ন-বেগের শিখার জন্য তৈরি করা হয়েছে। ক কমপ্যাক্ট হিটিং টর্চ ব্রেজিং এবং প্রিহিটিং কাজের জন্য উপযুক্ত একই কাজের জন্য একটি ঢালাই টিপ পুনঃপ্রয়োগ করার চেয়ে একটি বিস্তৃত অঞ্চল জুড়ে আরও বেশি তাপ বিতরণ দেয়।
নিরাপদে টর্চ সেট আপ এবং আলোকিত করা
টর্চের সাথে কিছু সংযোগ করার আগে, আউটলেট থেকে ধুলো উড়িয়ে দেওয়ার জন্য প্রতিটি সিলিন্ডার ভালভকে সংক্ষেপে ক্র্যাক করুন। রেঞ্চের সাথে রেগুলেটর সংযুক্ত করুন, কখনই প্লায়ার না করুন, এবং পায়ের পাতার মোজাবিশেষ সংযোগ সীট সম্পূর্ণরূপে পরীক্ষা করুন — অক্সিজেন ফিটিং এবং অ্যাসিটিলিন ফিটিংগুলি ক্রস-সংযোগ রোধ করতে বিশেষভাবে বিভিন্ন থ্রেড দিকনির্দেশ ব্যবহার করে।
রেগুলেটর চাপ টিপ প্রস্তুতকারকের চার্টে সেট করা উচিত, অনুমান করা যাবে না। অক্সি-অ্যাসিটিলিনের জন্য কাজের চাপ বেশির ভাগ অপারেটরদের প্রত্যাশার চেয়ে কম চলে, এবং অ্যাসিটিলিন কোনো অবস্থাতেই 15 পিসিগ-এর বেশি হওয়া উচিত নয় - এটি সিলিন্ডারের ভিতরেই পচনের ঝুঁকি বেশি। একটি স্থিতিশীল দ্বৈত-পর্যায়ের নিয়ন্ত্রক সিলিন্ডার খালি হওয়ার সাথে সাথে চাপ হ্রাসের মধ্য দিয়ে সেটিংটি ধরে রাখে, যা বেশিরভাগ অপারেটর উপলব্ধি করার চেয়ে দীর্ঘ কাজের ক্ষেত্রে বেশি গুরুত্বপূর্ণ। স্থিতিশীল অক্সি-অ্যাসিটিলিন চাপ নিয়ন্ত্রণের জন্য নির্মিত ডুয়েল-স্টেজ রেগুলেটর চাপ হামাগুড়ি কমিয়ে যা শিখা অক্ষর মধ্য ঝালাই প্রবাহ ঘটায়.
টর্চ জ্বালাতে: অ্যাসিটিলিন ভালভটি সামান্য খুলুন, একটি স্ট্রাইকার দিয়ে জ্বালান (কখনও লাইটার বা টিপের কাছে রাখা ম্যাচ নয়), তারপর ধীরে ধীরে অক্সিজেন ভালভটি খুলুন অ্যাসিটিলিন প্রবাহ সামঞ্জস্য করার সময় যতক্ষণ না শিখা কালো ধোঁয়া বন্ধ করে দেয়। একটি সঠিকভাবে সুর করা নিরপেক্ষ শিখা একটি তীক্ষ্ণ, সু-সংজ্ঞায়িত অভ্যন্তরীণ শঙ্কু দেখায় যার প্রান্তে কোন পালক নেই — এটি সেই শিখা যা আপনি বেশিরভাগ স্টিলের কাজের জন্য ঝালাই করেন।
ব্যাকফায়ার বনাম ফ্ল্যাশব্যাক: পার্থক্য জানুন
এই দুটি পদ চাকরির সাইটগুলিতে বিনিময়যোগ্যভাবে ব্যবহৃত হয়, কিন্তু তারা বিভিন্ন ফলাফল সহ বিভিন্ন ব্যর্থতা বর্ণনা করে। ক ব্যাকফায়ার এটি একটি ক্ষণস্থায়ী পপ বা ডগায় স্ন্যাপ — শিখা নিভে যায় বা তাত্ক্ষণিকভাবে জ্বলে ওঠে, সাধারণত ওয়ার্কপিস স্পর্শ করার কারণে, আংশিকভাবে অবরুদ্ধ ছিদ্র, বা ভুল চাপের কারণে ঘটে। এটি চমকপ্রদ কিন্তু সাধারণত বিপজ্জনক নয় যদি শিখা স্বাভাবিকভাবে পুনঃপ্রতিষ্ঠিত হয়।
A ফ্ল্যাশব্যাক অনেক বেশি গুরুতর: শিখা টর্চের শরীর, পায়ের পাতার মোজাবিশেষ বা নিয়ন্ত্রকের মধ্যে পিছনের দিকে ভ্রমণ করে, প্রায়শই একটি উচ্চ-পিচযুক্ত শিস বা হিসিং শব্দ তৈরি করে। এটি ঘটে যখন অভ্যন্তরীণ গ্যাসের বেগ শিখার জ্বলন্ত গতির নীচে নেমে যায়, জ্বলনকে উজানে প্রচার করতে দেয়। চেক না করে রেখে, একটি ফ্ল্যাশব্যাক পায়ের পাতার মোজাবিশেষ জ্বলতে পারে বা সিলিন্ডারে পৌঁছাতে পারে। ফ্ল্যাশব্যাক অ্যারেস্টর হল প্রাথমিক প্রতিরক্ষা — চেক ভালভগুলি একাই বিপরীত গ্যাস প্রবাহ বন্ধ করে কিন্তু একটি শিখা সামনে থামায় না, তাই উভয় ডিভাইসই একটি কমপ্লায়েন্ট সেটআপে স্বতন্ত্র উদ্দেশ্যগুলি পরিবেশন করে।
ফ্ল্যাশব্যাক arrestors that block reverse flame travel into the hose পুরো পায়ের পাতার মোজাবিশেষ দৈর্ঘ্য বরাবর সম্পূর্ণ সুরক্ষার জন্য, শুধুমাত্র টর্চ হ্যান্ডেল না, উভয় অক্সিজেন এবং জ্বালানী-গ্যাস লাইনের নিয়ন্ত্রক প্রান্তে বসতে হবে।
অক্সি-ফুয়েল সিস্টেমের জন্য অ্যাসিটিলিন চাপের সীমা এবং প্রতিরক্ষামূলক-সরঞ্জামের প্রয়োজনীয়তাগুলি এখানে সেট করা হয়েছে ফেডারেল অক্সিজেন-জ্বালানি গ্যাস ঢালাই এবং কাটিয়া প্রবিধান , কোন দোকানগুলি সেটআপ এবং প্রশিক্ষণের জন্য বেসলাইন হিসাবে বিবেচনা করা উচিত, একটি ঐচ্ছিক রেফারেন্স নয়।
রক্ষণাবেক্ষণ যা টর্চের জীবনকে প্রসারিত করে
বেশিরভাগ টর্চ সমস্যা একটি নোংরা বা ক্ষতিগ্রস্ত ডগা ফিরে ট্রেস. স্প্যাটার এবং কার্বন বিল্ডআপ ছিদ্রটিকে সংকুচিত করে এবং একটি টিপ সম্পূর্ণভাবে ব্যর্থ হওয়ার অনেক আগেই শিখার আকৃতিকে বিকৃত করে, তাই সঠিক আকারের টিপ ক্লিনার দিয়ে এটি পরিষ্কার করা - একটি ড্রিল বিট নয়, যা ছিদ্রটিকে বড় করে এবং গোলাকার করে - নিয়মিত হওয়া উচিত, শুধুমাত্র যখন শিখা স্পষ্টতই ভুল দেখায় তখন নয়।
টিপের বাইরেও, তিনটি অভ্যাস একটি টর্চকে বছরের পর বছর ধরে নির্ভরযোগ্যভাবে চালায়:
- দূষণ তৈরি হওয়া রোধ করতে প্রতিটি ব্যবহারের আগে এবং পরে অবশিষ্ট গ্যাসের পায়ের পাতার মোজাবিশেষ পরিষ্কার করুন
- ফাটল বা নরম দাগের জন্য পায়ের পাতার মোজাবিশেষ পরিদর্শন করুন, বিশেষ করে ফিটিংগুলির কাছাকাছি যেখানে ফ্লেক্সিং ঘনীভূত হয়
- টর্চ এবং রেগুলেটরগুলিকে শুকনো জায়গায় সংরক্ষণ করুন যাতে ভালভ বন্ধ থাকে এবং চাপ ছেড়ে দেওয়া হয়, শুধু বন্ধ না করে
এইভাবে যত্ন নেওয়া একটি মশাল তার ক্রমাঙ্কনকে অনেক বেশি সময় ধরে রাখে, এটি গুরুত্বপূর্ণ কারণ একটি প্রবাহিত শিখা প্রায়শই চাপের সমস্যা বলে ভুল হয় যখন এটি আসলে একটি জীর্ণ আসন বা আংশিকভাবে আটকে থাকা টিপ।
অক্সি-অ্যাসিটিলিন বনাম অন্যান্য ঢালাই পদ্ধতি
অক্সি-অ্যাসিটিলিন তার সংরক্ষণ করে যেখানে বহনযোগ্যতা এবং শিখা নিয়ন্ত্রণ গতির চেয়ে বেশি গুরুত্বপূর্ণ। এটির জন্য কোন বৈদ্যুতিক শক্তির প্রয়োজন নেই, আর্ক প্রক্রিয়াগুলির চেয়ে বেশি ক্ষমা সহ পাতলা-গেজ মেরামতের কাজ পরিচালনা করে এবং সরঞ্জাম অদলবদল না করে একটি গরম এবং ব্রেজিং টুল হিসাবে দ্বিগুণ হয়। খামার মেরামত, মোবাইল ফ্যাব্রিকেশন এবং সাধারণ দোকানের কাজের জন্য, সেই বহুমুখিতা মেলে ধরা কঠিন।
যেখানে এটি কম পড়ে তা হল উৎপাদন গতি এবং ধাতুর ধরন। অ্যালুমিনিয়াম এবং স্টেইনলেস স্টীল অক্সি-জ্বালানী শিখার প্রতি ভালোভাবে সাড়া দেয় না যেভাবে তারা TIG বা প্লাজমাতে করে, যেহেতু শিখাটি জয়েন্টটিকে সঠিকভাবে ফিউজ করার আগে উভয়ই অক্সিডাইজ করে। মোটামুটি দুই ইঞ্চি বেশি প্লেটে, প্লাজমা এবং লেজার কাটিং উচ্চ গতিতে ক্লিনার প্রান্ত তৈরি করে এবং MIG ওয়েল্ডিং যেকোন কাজে অক্সি-অ্যাসিটিলিনকে ছাড়িয়ে যায় যেখানে আয়তন শিখার নির্ভুলতার চেয়ে বেশি গুরুত্বপূর্ণ।
বেশিরভাগ দোকানের ব্যবহারিক নিয়ম: ইস্পাত মেরামত, ব্রেজিং এবং গরম করার কাজগুলির জন্য একটি অক্সি-অ্যাসিটিলিন সেটআপ রাখুন এবং যখন অ্যালুমিনিয়াম, স্টেইনলেস, পুরু প্লেট বা উচ্চ-ভলিউম আউটপুটের প্রয়োজন হয় তখন আর্ক বা প্লাজমা সরঞ্জামের জন্য পৌঁছান৷







