


একটি দোকানে 20 মিমি প্লেটের একটি ব্যাচ কাটিং টেবিলে অপেক্ষা করছে। ফোরম্যান নিয়ন্ত্রকদের একই চাপে সেট করে যা আগের দিন 6 মিমি শীটের জন্য কাজ করেছিল, টর্চ জ্বালিয়ে দেয়, এবং একটি কাট পায় যা পপ করে, স্পুটার করে এবং গভীর টেনে লাইন ছেড়ে যায়। তিনি আরেকটি ছোট সমন্বয় চেষ্টা করেন, তারপর অন্য, এবং প্রতিটি কাটা সামান্য খারাপ হয়।
দ্রুততর পদ্ধতি হল অন্ধভাবে সামঞ্জস্য করা বন্ধ করা এবং অক্সিজেন অ্যাসিটিলিন টর্চ সেটিংস চার্ট পরীক্ষা করা। চার্ট টিপের আকার, ধাতব বেধ এবং নিয়ন্ত্রকের চাপকে সংযুক্ত করে যাতে শিখা জ্বালানোর আগে টর্চটি সঠিকভাবে সেট করা হয়। যখন ডান টিপটি সঠিক চাপের সাথে মিলিত হয়, তখন কাটা পরিষ্কার হয়, স্ল্যাগ হালকা হয় এবং টিপটি অনেক দিন বেঁচে থাকে।
টর্চ সেটিংস চার্টে আসলে কী থাকে
অক্সি-ফুয়েল কাটিংয়ের জন্য একটি চার্ট সাধারণত একটি কার্ড, একটি পোস্টার বা সরাসরি টর্চ হ্যান্ডেলে মুদ্রিত হয়। এটি একটি সিরিজে টিপের সংখ্যা তালিকাভুক্ত করে, প্রতিটি টিপ যে পরিমাণ উপাদানের পুরুত্ব সামলাতে পারে, এবং অক্সিজেন এবং জ্বালানী গ্যাস কাটার জন্য প্রস্তাবিত চাপ। কিছু চার্ট এও নোট করে যে টিপটি হালকা, মাঝারি বা ভারী প্রিহিট শিখা উৎপন্ন করে, যেটি ইস্পাতের মরিচা, স্কেল বা পেইন্টের ক্ষেত্রে গুরুত্বপূর্ণ।
চার্টে নাম দেওয়া টিপ সিরিজের জন্য চাপের মান নিশ্চিত করা হয়। টিপ নম্বরিং সিস্টেমগুলি প্রস্তুতকারকদের মধ্যে আলাদা হয়, এবং একই নম্বর দিয়ে স্ট্যাম্প করা দুটি টিপও আলাদা আলাদা আকারের হতে পারে। আপনি যখন অন্য ব্র্যান্ডের টিপ ব্যবহার করছেন তখনই একটি ব্র্যান্ডের চার্টকে রুক্ষ গাইড হিসাবে বিবেচনা করুন।
প্রথমে ধাতব পুরুত্বের সাথে টিপটি মেলে
টিপ নম্বর, সাধারণত ষড়ভুজাকার শরীরের উপর স্ট্যাম্প করা হয়, অক্সিজেন ছিদ্রের আকার এবং প্রিহিট শিখা নিয়ন্ত্রণ করে। নিয়ন্ত্রকদের স্পর্শ করার আগে ইস্পাতের পুরুত্বের সাথে মেলে এমন টিপ ইনস্টল করুন। খুব ছোট একটি টিপ মোটা প্লেটের জন্য পর্যাপ্ত কাটিং অক্সিজেন সরবরাহ করতে পারে না, তাই কাটিং স্ট্রিম অর্ধেক নিচে গতি হারায়। খুব বড় একটি টিপ একটি প্রশস্ত কার্ফ খুলে দেয়, গ্যাস নষ্ট করে এবং উপরের প্রান্তটি গলে যাওয়ার ঝুঁকি বাড়ায়।
নীচের সারণীটি হালকা ইস্পাতে কাজ করা একটি মাঝারি-শুল্ক অক্সি-অ্যাসিটিলিন কাটিং টিপ সিরিজের জন্য সাধারণ সূচনা পয়েন্টগুলি দেখায়। মানগুলি সাধারণ প্রস্তুতকারকের চার্টে পাওয়া পরিসংখ্যানের কাছাকাছি, তবে সর্বদা আপনার টর্চ প্রস্তুতকারকের দেওয়া চার্টের বিপরীতে তাদের নিশ্চিত করুন৷
| টিপের আকার | উপাদান বেধ | অক্সিজেন কাটা (psi) | অ্যাসিটিলিন (পিএসআই) |
|---|---|---|---|
| 00 | 3 মিমি পর্যন্ত | 20-25 | 3-5 |
| 0 | 3-10 মিমি | ২৫-৩০ | 3-7 |
| 1 | 10-25 মিমি | 30-40 | 5-8 |
| 2 | 25-50 মিমি | 35-45 | 6-10 |
| 3 | 50-100 মিমি | 40-50 | 7-10 |
চার্টটি অনুপস্থিত থাকলে, স্ট্যাম্প করা টিপ নম্বরটি এখনও শুরুর বিন্দু। 1101 সিরিজের অ্যাসিটিলিন কাটার টিপস হালকা শীট থেকে মাঝারি প্লেট পর্যন্ত সাধারণ দোকানের আকারগুলি কভার করুন এবং নিয়ন্ত্রকগুলিকে সামঞ্জস্য করার আগে সনাক্ত করার জন্য যথেষ্ট পরিষ্কারভাবে চিহ্নিত করা হয়। টিপ ডিজাইন কীভাবে সেটআপ এবং পরিষেবা জীবনকে প্রভাবিত করে তা বিস্তৃতভাবে দেখার জন্য, এই ব্যবহারিক নির্দেশিকাটি দেখুন কাটা টর্চ টিপ নির্বাচন, সেটআপ, এবং রক্ষণাবেক্ষণ .
 1-101 সিরিজ অ্যাসিটিলিন টর্চ টিপস সরবরাহকারী, পাইকারি কোম্পানি - নিংবো ওয়েলডম্যান WELDMAN শীর্ষস্থানীয় চীন 1-101 সিরিজ অ্যাসিটিলিন টর্চ টিপস সরবরাহকারী এবং কোম্পানি, পাইকারি 1-101 সিরিজ অ্যাসিটিলিন টর্চ টিপস বিক্রয়ের জন্য, 1-... পণ্য দেখুন →
অপারেশন দ্বারা চাপ পরিসীমা
কাটিং চার্টটি ছবির মাত্র একটি অংশ। একই টর্চ সেটআপ ঢালাই, ব্রেজিং, গরম করা এবং কাটার জন্য ব্যবহৃত হয় এবং প্রতিটি কাজের জন্য আলাদা চাপের ভারসাম্য প্রয়োজন। নীচের সারণীটি ছোট এবং মাঝারি টিপসের জন্য প্রস্তুতকারকের চার্টে প্রায়শই প্রদর্শিত ব্যাপ্তিগুলির সংক্ষিপ্ত বিবরণ দেয়৷
| অপারেশন | অক্সিজেন (পিএসআই) | অ্যাসিটিলিন (পিএসআই) |
|---|---|---|
| ঢালাই, ছোট টিপ | 5-10 | 3-7 |
| ব্রেজিং এবং গরম করা | 3-5 | 3-5 |
| কাটা, ছোট টিপ | 20-40 | 5-10 |
| কাটিং, ভারী টিপ | 40-50 | 7-10 |
লক্ষ্য করুন যে কাটিং অক্সিজেনের চাপ সর্বদা সেটের সর্বোচ্চ মান। কাটিং অক্সিজেন প্রবাহ দুটি কাজ করে: এটি কার্ফের লোহাকে অক্সিডাইজ করে এবং কাটা থেকে গলিত অক্সাইডকে উড়িয়ে দেয়। চাপ খুব কম হলে কোন কাজই সঠিকভাবে করা হয় না। অ্যাসিটিলিনের দিকটি একটি সংকীর্ণ ব্যান্ডে থাকে কারণ প্রিহিট ফ্লেমের জন্য ইগনিশন তাপমাত্রায় ধাতুর একটি ছোট এলাকা রাখার জন্য যথেষ্ট জ্বালানী গ্যাসের প্রয়োজন হয়।
একটি কঠিন সীমা আছে যা প্রতিটি অ্যাসিটিলিন সেটআপের জন্য প্রযোজ্য। অ্যাসিটিলিন প্রায় উপরে অস্থির হয়ে ওঠে 15 psi এবং বিস্ফোরক শক্তি দিয়ে পচে যেতে পারে। এই মানের উপরে নিয়ন্ত্রক চাপগুলি বিপজ্জনক, একটি চার্ট যাই নির্দেশ করে না কেন। যদি একটি টিপে নিরাপদ সীমার চেয়ে বেশি অ্যাসিটিলিন চাপের প্রয়োজন হয়, তবে টিপটি ডেলিভারি সিস্টেমের জন্য খুব বড় বা পায়ের পাতার মোজাবিশেষ খুব দীর্ঘ।
কেন চার্ট একটি বেসলাইন, একটি গ্যারান্টি নয়
চার্ট একটি নতুন টিপ, একটি পরিষ্কার কাটিয়া সংযুক্তি, এবং যুক্তিসঙ্গতভাবে ছোট পায়ের পাতার মোজাবিশেষ সঙ্গে উন্নত করা হয়. বাস্তব কর্মশালার শর্ত ভিন্ন. একটি নিয়ন্ত্রক যা একটি কার্ট বন্ধ ছিটকে গেছে 5 psi উচ্চ পড়তে পারে. একটি দীর্ঘ পায়ের পাতার মোজাবিশেষ দৌড়ে সিলিন্ডার এবং টর্চের মধ্যে চাপ কমে যায়, বিশেষ করে যখন অক্সিজেনের চাহিদা বেশি থাকে। বোরে কার্বন জমা সহ একটি টিপ চার্টে দেখানো সঠিক চাপেও একটি বিকৃত শিখা তৈরি করে।
চার্ট দিয়ে শুরু করুন, তারপর ছোট ধাপে সূক্ষ্ম সুর করুন। কাটিং অক্সিজেন বন্ধ করে প্রথমে একটি নিরপেক্ষ প্রিহিট শিখা সেট করুন, তারপরে কাটিং স্ট্রিম যোগ করুন। যদি কাটটি ধীর হয় বা উপরের প্রান্তটি গলে যায়, কাটার অক্সিজেনকে প্রায় 5 পিএসআই বাড়িয়ে দিন। স্ল্যাগ অপসারণ করা কঠিন হলে, ডগা সম্ভবত খুব বড় বা ইস্পাত ভারী স্কেল আছে. আপনার সরঞ্জামের জন্য কী কাজ করে তা নথিভুক্ত করুন; অভিজ্ঞ অপারেটররা প্রায়ই ওয়ার্কশপের দেয়ালে চার্টের পাশে সংশোধন করা চাপ লেখেন।
যখন কাটিং সংযুক্তি এবং টর্চ হ্যান্ডেল মেলে না, চার্টে চাপ পুনরুত্পাদন করা কঠিন হয়ে যায়। ক ভারী দায়িত্ব অক্সি-অ্যাসিটিলিন এবং প্রোপেন কাটিয়া টর্চ সংযুক্তি A212-এর মতো পরিষ্কার ভালভ রেসপন্স সহ, শিখাকে অনুমানযোগ্য রাখে এবং চার্ট সেটিংস পুনরুত্পাদন করা সহজ করে তোলে।
 A212 হেভি ডিউটি অক্সি অ্যাসিটিলিন প্রোপেন কাটিং টর্চ অ্যাটাচমেন্ট সরবরাহকারী, হোলস WELDMAN শীর্ষস্থানীয় চীন A212 হেভি ডিউটি অক্সি অ্যাসিটিলিন প্রোপেন কাটিং টর্চ অ্যাটাচমেন্ট সরবরাহকারী এবং কোম্পানি, পাইকারি A212 হেভি ডিউটি অক্সি এ... পণ্য দেখুন →
সাধারণ ভুল যা কাটতে দেখা যায়
বেশিরভাগ খারাপ কাটগুলি মুষ্টিমেয় পরিহারযোগ্য ত্রুটিগুলির মধ্যে একটিতে চিহ্নিত করা যেতে পারে। কোনো চাপ পরিবর্তন করার আগে এগুলি পরীক্ষা করুন।
- 15 psi এর উপরে অ্যাসিটিলিন সেট করা। এটি অক্সি-জ্বালানির কাজে সবচেয়ে বিপজ্জনক ত্রুটি, এবং এটি কখনই কাটার উন্নতি করবে না।
- একটি ভিন্ন টিপ সিরিজ থেকে একটি চার্ট পড়া. টিপ নম্বরিং সিস্টেম নির্মাতাদের মধ্যে সার্বজনীন নয়।
- টর্চ ভালভ সম্পূর্ণরূপে বন্ধ থাকা অবস্থায় নিয়ন্ত্রক সেট করা। গ্যাস প্রবাহ শুরু হলে রিডিং ড্রিফট হয়; হালকা প্রবাহ অনুভব করার জন্য টর্চ খোলার সাথে চাপ সেট করুন।
- প্লেটের জন্য খুব ছোট একটি টিপ ব্যবহার করা। প্রি-হিট ফ্লেম প্রান্তটিকে ইগনিশন তাপমাত্রায় বাড়াতে পারে না এবং কাটের নীচে পৌঁছানোর আগে কাটিং স্ট্রিম গতি হারায়।
- টিপ সিট এবং বোর অবস্থা উপেক্ষা. একটি ক্ষতিগ্রস্ত সিট থ্রেডের উপর দিয়ে প্রিহিট গ্যাস লিক করে এবং একটি নোংরা বোর কাটিং স্ট্রিমকে বিকৃত করে।
- ইস্পাত ইগনিশন তাপমাত্রায় পৌঁছানোর আগে কাটা শুরু করা। প্রান্তে একটি অতিরিক্ত সেকেন্ড অপেক্ষা করা একটি ব্যর্থ কাটার চেয়ে সস্তা।
শিখা নিজেই সেরা রিয়েল-টাইম সূচক। একটি নিরপেক্ষ শিখা, একটি তীক্ষ্ণ সাদা অভ্যন্তরীণ শঙ্কু এবং অ্যাসিটিলিনের পাশে কোন পালক নেই, সবচেয়ে পরিষ্কার ইস্পাতে সবচেয়ে পরিষ্কার কাটা দেয়। যদি শিখাটি ডগায় ফিরে আসে, থামুন, টিপটিকে ঠান্ডা হতে দিন এবং রিলাইট করার আগে সিট এবং বোর পরিদর্শন করুন।
আপনার দোকানে কাজ করার জন্য চার্ট রাখুন
এমনকি সেরা চার্ট অমিল উপাদানগুলির জন্য ক্ষতিপূরণ দিতে পারে না। জীর্ণ ভালভ শঙ্কু সহ একটি কাটিং সংযুক্তি, ক্ষতিগ্রস্থ থ্রেড সহ একটি হাতল, বা একটি টিপ যা সঠিকভাবে বসতে পারে না সবই শিখার চাপকে বিকৃত করে। একটি প্রস্তুতকারকের টিপ সিরিজে লেগে থাকা এবং হ্যান্ডেলের সাথে কাটিং সংযুক্তি মেলালে ভেরিয়েবলের সংখ্যা কমে যায়।
যেমন একটি সম্পূর্ণ সাজসরঞ্জাম A217K ভারী দায়িত্ব কাটিয়া টর্চ সেট একটি প্যাকেজে কাটিং সংযুক্তি, অক্সিজেন সরঞ্জাম এবং সামঞ্জস্যপূর্ণ টিপস অন্তর্ভুক্ত করে, তাই বিভিন্ন উত্স থেকে অংশগুলি মিশ্রিত না করেই চার্টের চাপগুলি পুনরুত্পাদন করা যেতে পারে।
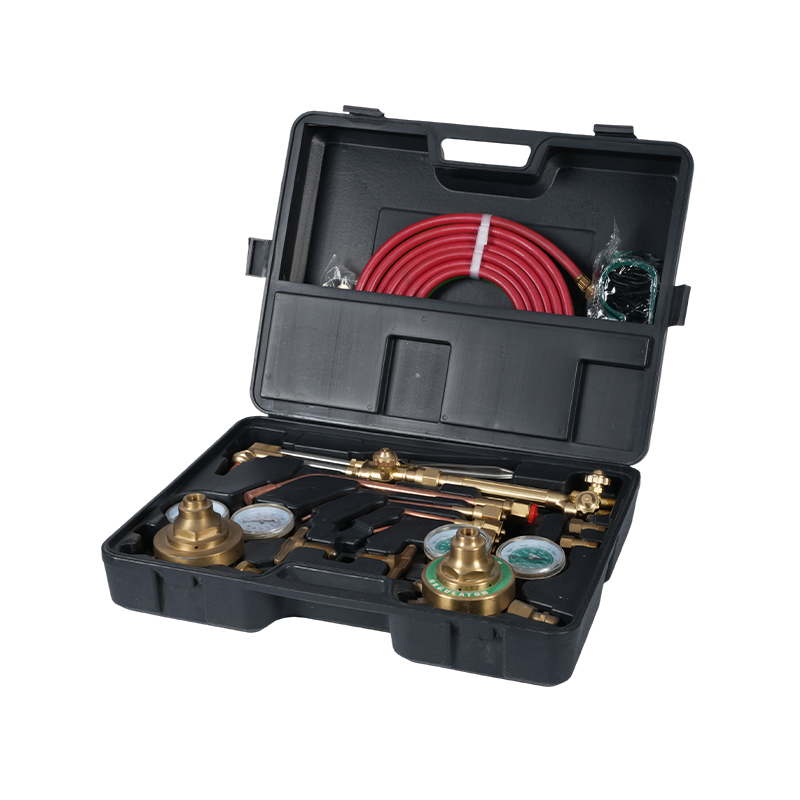 A217K হেভি ডিউটি কাটিং টর্চ সেট প্রোপেন কাটিং অ্যাটাচমেন্ট অক্সিজেন অ্যাসিটিলিন টি WELDMAN শীর্ষস্থানীয় চীন A217K হেভি ডিউটি কাটিং টর্চ সেট প্রোপেন কাটিং অ্যাটাচমেন্ট অক্সিজেন অ্যাসিটিলিন টর্চ কিট সরবরাহকারী এবং কোম্পানি, পুরো... পণ্য দেখুন →
যদি আপনার দোকানের প্লেটের পুরুত্বের জন্য একটি টিপ সিরিজ বা একটি কাটা সংযুক্তি নির্বাচন করতে সাহায্যের প্রয়োজন হয় যা আপনি সাধারণত পরিচালনা করেন, আমাদের সাথে যোগাযোগ করুন আপনার টর্চ মডেল এবং উপাদান পরিসীমা সহ, এবং আমরা আপনাকে সঠিক উপাদানগুলির দিকে নির্দেশ করব৷৷






