

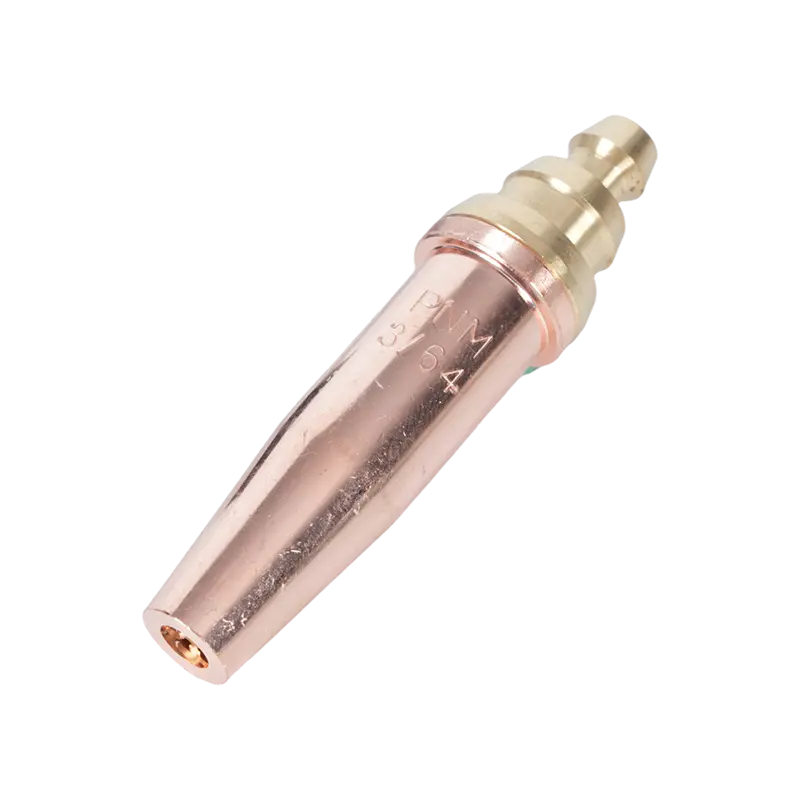
একটি সঠিকভাবে সামঞ্জস্য করা অক্সি-অ্যাসিটিলিন টর্চ জ্বালান এবং ভিতরের শঙ্কুর ডগা 5,600°F এবং 6,300°F (3,100–3,480°C) এর মধ্যে কোথাও বসে। এটি অ্যাসিটিলিন তৈরি করে, যখন বিশুদ্ধ অক্সিজেন দিয়ে পোড়ানো হয়, হ্যান্ডহেল্ড ওয়েল্ডিং এবং কাটার সরঞ্জামগুলিতে ব্যবহৃত সাধারণ জ্বালানী গ্যাসগুলির মধ্যে সবচেয়ে গরম। এই সংখ্যাগুলি কেবল তুচ্ছ নয়। তারা আপনাকে বলে যে টর্চটি কোন ধাতু ঝালাই করতে পারে, এটি কত দ্রুত একটি প্লেট কাটতে পারে এবং কেন ফ্ল্যাশব্যাক সুরক্ষা গ্যাস লাইনের অন্তর্গত।
প্রকৃতপক্ষে উষ্ণতম তাপমাত্রা কোথায়
একটি অক্সি-অ্যাসিটিলিন টর্চের শিখা তাপের একটি অভিন্ন বল নয়। এটির একটি তীক্ষ্ণ অভ্যন্তরীণ শঙ্কু রয়েছে, যেখানে অ্যাসিটিলিন এবং অক্সিজেন মিশ্রিত হয় এবং প্রথমে বিক্রিয়া করে এবং একটি বড় বাইরের খাম যা শীতল। অভ্যন্তরীণ শঙ্কুর অগ্রভাগের তাপমাত্রা হল মানুষ যে চিত্রটি উদ্ধৃত করে যখন তারা বলে যে একটি অ্যাসিটিলিন টর্চ প্রায় 5,600 °ফা হয়। আপনি যখন সর্বাধিক তাপ ইনপুট চান তখন সেই কেন্দ্রীভূত অঞ্চলটি যেখানে আপনি কাজটি অবস্থান করেন।
তিনটি সাধারণ শিখা সেটিংস সামান্য ভিন্ন তাপমাত্রা উত্পাদন করে:
- নিরপেক্ষ শিখা (প্রায় সমান অক্সিজেন এবং অ্যাসিটিলিন): প্রায় 5,600°F (3,100°C)। বেশিরভাগ ঢালাই এবং ব্রেজিংয়ের জন্য সেরা কারণ এটি ওয়েল্ড পুলে কার্বন বা অতিরিক্ত অক্সিজেন যোগ করে না।
- কার্বারাইজিং শিখা (অতিরিক্ত অ্যাসিটিলিন): প্রায় 5,000–5,400°F। একটি কার্বন-সমৃদ্ধ জোন ছেড়ে যায়, হার্ডফেসিংয়ের জন্য উপযোগী কিন্তু পরিষ্কার ইস্পাত ওয়েল্ডের জন্য নয়।
- অক্সিডাইজিং শিখা (অতিরিক্ত অক্সিজেন): সীমার উপরের অংশে পৌঁছাতে পারে, প্রায় 6,300°F পর্যন্ত। এটি আরও গরম করে কিন্তু অক্সিজেন যোগ করে; এটি প্রধানত পিতল এবং ব্রোঞ্জের কাজ এবং কিছু কাটিং অপারেশনের জন্য ব্যবহৃত হয়।
বিশুদ্ধ অ্যাসিটিলিন বাতাসে জ্বলতে থাকে, অক্সিজেন সিলিন্ডার ছাড়াই, প্রায় 4,000°F (2,200°C) পৌঁছায়। অক্সিজেন সরবরাহ হল যা শিখাকে 5,000°F অতিক্রম করে, যে কারণে একটি সম্পূর্ণ অক্সি-অ্যাসিটিলিন রিগ গুরুতর কাটিং এবং ঢালাইয়ের জন্য আদর্শ।
কিভাবে অ্যাসিটিলিন অন্যান্য জ্বালানী গ্যাসের সাথে তুলনা করে
অ্যাসিটিলিনই একমাত্র জ্বালানি নয় যা আপনি টর্চে রাখতে পারেন, তবে এটি একটি নিরপেক্ষ সেটিংয়ে সর্বোচ্চ শিখা তাপমাত্রা তৈরি করে। আপনি যদি প্রোপেন বা প্রোপিলিনের মতো সস্তা জ্বালানির বিপরীতে অ্যাসিটিলিন ওজন করেন তবে তাপমাত্রার ব্যবধান বেশিরভাগ কর্মক্ষমতা পার্থক্যকে ব্যাখ্যা করে।
| জ্বালানী গ্যাস | অক্সি-জ্বালানি শিখা তাপমাত্রা (প্রায়) | সাধারণ ব্যবহার |
|---|---|---|
| অ্যাসিটিলিন | 5,600–6,300°F (3,100–3,480°C) | কাটিং, ঢালাই, ব্রেজিং, গরম করা |
| প্রোপেন | ~4,100°F (2,250°C) | কাটা, গরম, brazing |
| প্রোপিলিন | ~5,200°F (2,870°C) | কাটা, গরম করা |
| MAPP গ্যাস | ~5,300°F (2,930°C) | ব্রেজিং, সোল্ডারিং, হালকা কাটিং |
| এয়ার-অ্যাসিটিলিন | ~4,000°F (2,200°C) | হালকা ব্রেজিং, সোল্ডারিং, এইচভিএসি কাজ |
প্রোপেন প্রায় 1,500 ° ফারেনহাইট অ্যাসিটিলিনের নীচে বসে যখন উভয়ই অক্সিজেন দিয়ে পুড়ে যায়। আপনি এখনও প্রোপেন দিয়ে প্লেট স্টিল কাটতে পারেন, তবে প্রিহিট বেশি সময় নেয়, কাটিংয়ের গতি কমে যায় এবং আপনার প্রোপেন-নির্দিষ্ট টিপস প্রয়োজন। অ্যাসিটিলিন আরও ঘনীভূত তাপ অঞ্চলও তৈরি করে, যে কারণে ঢালাই গুণমান এবং গতির বিষয়বস্তুতে ফিটাররা এটিতে ফিরে আসে।
এই তাপমাত্রা ধাতু জন্য মানে কি
শিখা তাপমাত্রা সিলিং সেট করে; আসলে কি ঘটবে তা নির্ভর করে কতটা তাপ ওয়ার্কপিসে পৌঁছায় তার উপর। টর্চ যা দিতে পারে তার তুলনায় এখানে আনুমানিক গলনাঙ্ক রয়েছে:
| উপাদান | গলনাঙ্ক (প্রায়) | অক্সি-অ্যাসিটিলিন ফলাফল |
|---|---|---|
| অ্যালুমিনিয়াম | ~1,220°F (660°C) | সহজে গলে যায়; ব্রেজিং এবং পাতলা কাজের জন্য ব্যবহৃত টর্চ |
| পিতল / ব্রোঞ্জ | ~1,700–1,900° ফারেনহাইট | গলে যায়; সাধারণত একটি অক্সিডাইজিং শিখা সঙ্গে brazed |
| তামা | ~1,980°F (1,084°C) | গলে যায়; ব্রেজিং এবং গরম করার জন্য ব্যবহৃত টর্চ |
| ঢালাই লোহা | ~2,200°F (1,200°C) | গলে যায়; ঢালাই-লোহার রড দিয়ে ঢালাই করা যায় |
| কার্বন ইস্পাত | ~2,500–2,800°F (1,370–1,540°C) | Welds এবং সহজেই কাটা |
| টংস্টেন | ~6,170°F (3,410°C) | হাতে টর্চ দিয়ে গলানো যাবে না |
টেবিলটি এমন একটি প্রশ্নের উত্তরও দেয় যা প্রায়শই আসে: শিখা যদি 6,300 ° ফারেনহাইটে পৌঁছায় এবং টাংস্টেন প্রায় 6,170 ° ফারেনহাইট এ গলে যায়, তাহলে টর্চ কেন টংস্টেন গলতে পারে না? কারণ ওয়ার্কপিস কখনই শিখার সর্বোচ্চ তাপমাত্রা দেখে না। গরম অভ্যন্তরীণ শঙ্কুটি ছোট, এবং তাপ আশেপাশের বায়ু, টর্চ বডি এবং ধাতুর মাধ্যমেই সঞ্চালনে ক্রমাগত হারিয়ে যায়। টংস্টেনের একটি ব্লকের উপর দিয়ে একটি 6,000 ° ফারেনহাইট শিখা অতিক্রম করুন এবং পৃষ্ঠটি খুব গরম হয়ে যায়, কিন্তু তাপ ছড়িয়ে যাওয়ার আগে এটি তার গলনাঙ্কে পৌঁছানোর জন্য যথেষ্ট শক্তি জমা করতে পারে না।
ইস্পাত কাটার জন্য, আপনাকে পুরো প্লেটটি গলাতে হবে না। টর্চটি ইস্পাতকে মোটামুটিভাবে 1,600-1,800° ফারেনহাইট পর্যন্ত গরম করে যতক্ষণ না এটি উজ্জ্বল লাল হয়ে যায়, তারপর অক্সিজেন লিভারটি বিশুদ্ধ অক্সিজেনকে স্পটটিতে বিস্ফোরিত করে। দ্রুত অক্সিডেশনের অর্থে ইস্পাত পুড়ে যায় এবং গলিত অক্সাইড কার্ফ থেকে বেরিয়ে যায়। এই কারণেই একটি কাটিং টর্চের একটি পৃথক অক্সিজেন বিস্ফোরণ রয়েছে এবং কেন কাটার টিপের নকশা শিখার তাপমাত্রার মতো গুরুত্বপূর্ণ।
রিয়েল-ওয়ার্ল্ড ফ্যাক্টর যা আপনার সরবরাহ করা তাপকে পরিবর্তন করে
দুটি অভিন্ন টর্চ ব্যবহারযোগ্য এবং গ্যাস সেটিংসের উপর ভিত্তি করে খুব ভিন্নভাবে আচরণ করতে পারে। যদি কাটার টিপটি ভুল আকারের হয়, আসনটি নিক করা হয়, বা চাপ বন্ধ থাকে, তবে শিখা স্বাভাবিক দেখাতে পারে যখন ওয়ার্কপিসটি কখনই যথেষ্ট গরম হয় না।
- টিপের আকার এবং শর্ত। পুরু প্লেটের জন্য একটি টিপ আকারে বড় পোর্ট রয়েছে এবং তা আরও বেশি তাপ সরবরাহ করে। একটি জীর্ণ বা নোংরা টিপ শিখাকে বিকৃত করে এবং কাটাকে ধীর করে দেয়।
- গ্যাসের চাপ। খুব কম এবং শিখা পপ বা ফিরে দৌড়ে; খুব উচ্চ এবং এটি টিপ বন্ধ লিফট. উভয় অবস্থাই ধাতুতে স্থানান্তরিত তাপকে হ্রাস করে।
- কাজ থেকে দূরত্ব। সবচেয়ে উষ্ণ অঞ্চলটি ভিতরের শঙ্কু ডগা থেকে প্রায় 1/8 থেকে 1/4 ইঞ্চি দূরে থাকে। টর্চটিকে আরও দূরে ধরে রাখলে তাপমাত্রা আশ্চর্যজনকভাবে দ্রুত কমে যায়।
- ওয়ার্কপিস ভর। একটি ভারী ঢালাই পাতলা চাদরের চেয়ে দ্রুত তাপকে দূরে সরিয়ে দেয়। আপনি একটি বড় টিপ বা একটি দীর্ঘ প্রিহিট সঙ্গে ক্ষতিপূরণ.
- অক্সিজেন বিশুদ্ধতা। অক্সিজেন কমপক্ষে 99.5% হওয়া উচিত। দূষিত গ্যাস শিখার তাপমাত্রা হ্রাস করে এবং একটি রুক্ষ কাটা প্রান্ত ছেড়ে দেয়।
এই ভেরিয়েবলগুলির কারণেই দোকানগুলি ড্রয়ারে টিপের আকারের একটি পরিসীমা রাখে৷ পরিষ্কার ইস্পাতে ভারী কাটার জন্য, একটি সঠিক আকারের আমেরিকান-স্ট্যান্ডার্ড অ্যাসিটিলিন টিপ যেমন 6290 সিরিজ প্রিহিট সরবরাহ করে এবং কাটিং জেট কাজের চাহিদা পূরণ করে।
 আমেরিকান-স্টাইল টর্চের জন্য 6290 সিরিজ অ্যাসিটিলিন কাটিং টিপ অগ্রভাগ এই অ্যাসিটিলিন টিপ 1 মিমি থেকে 300 মিমি পর্যন্ত কাটিং পুরুত্বকে কভার করে এবং A735 এবং A623 টর্চের সাথে ফিট করে, এটি বিভিন্ন স্টিলের কাজের জন্য একটি অগ্রভাগের দোকানগুলির জন্য একটি বহুমুখী পছন্দ করে তোলে। পণ্য দেখুন →
একটি টর্চ নির্বাচন করা যা শিখা সামঞ্জস্যপূর্ণ রাখে
টর্চ বডি এবং হ্যান্ডেল সঠিক অনুপাতে গ্যাস মিশ্রিত করার জন্য এবং শিখাকে স্থির রাখার জন্য দায়ী। একটি সু-নির্মিত হ্যান্ড টর্চ ভালভগুলিকে সঠিকভাবে সিল করে, ডগাটিকে শক্তভাবে ধরে রাখে এবং বছরের পর বছর ধরে একই শিখার বৈশিষ্ট্যগুলি সরবরাহ করে। হ্যান্ডহেল্ড কাটা, মেরামত এবং রক্ষণাবেক্ষণের জন্য, B400 ক্লাসে একটি ভারী-শুল্ক অক্সি-এসিটিলিন হ্যান্ড টর্চ আপনাকে একটি আরামদায়ক হ্যান্ডেলের দৈর্ঘ্য এবং বেশিরভাগ দোকানে গ্যাসের প্রবাহের প্রয়োজন দেয়।
 B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সি-অ্যাসিটিলিন কাটিং টর্চ নমনীয় ভারী-শুল্ক ব্যবহারের জন্য বিনিময়যোগ্য অ্যাসিটিলিন এবং প্রোপেন অগ্রভাগ সহ 300 মিমি পুরু ইস্পাত পর্যন্ত একটি নকল পিতলের মাথা এবং ডুয়াল-টিউব ডিজাইন সমর্থন। পণ্য দেখুন →
আপনি যে টর্চ চয়ন করুন না কেন, কাজের সাথে মিল রেখে ব্যবহারযোগ্য জিনিস রাখুন। একটি কাটিং সংযুক্তি এবং একটি হ্যান্ড টর্চ একই টিপ পরিবার গ্রহণ করতে পারে, তবে তাদের অভ্যন্তরীণ গ্যাস প্যাসেজগুলি আলাদা, তাই প্রস্তুতকারকের টিপ চার্ট ব্যবহার করুন। টিপ নির্বাচন এবং যত্ন জন্য একই নীতি আরো বিস্তারিতভাবে আচ্ছাদিত করা হয় কাটা টর্চ টিপস নির্বাচন এবং বজায় রাখা .
তাপ এবং ফ্ল্যাশব্যাক নিরাপত্তা
6,000°F রেঞ্জের তাপমাত্রা শুধু ইস্পাত কাটে না। তারা আশেপাশে দাহ্য কিছু জ্বালায়, এবং তারা ফ্ল্যাশব্যাককে একটি বাস্তব ঝুঁকি করে তোলে। ফ্ল্যাশব্যাক ঘটে যখন শিখাটি আবার ডগায় অদৃশ্য হয়ে যায় এবং টর্চের শরীর বা পায়ের পাতার মোজাবিশেষের ভিতরে জ্বলতে থাকে, যা সরঞ্জামগুলিকে ধ্বংস করতে পারে এবং সেকেন্ডের মধ্যে অপারেটরকে আহত করতে পারে। সবচেয়ে সরাসরি সুরক্ষা হল টর্চ এবং রেগুলেটরের মধ্যে ইনস্টল করা একটি ফ্ল্যাশব্যাক অ্যারেস্টর। অক্সি-অ্যাসিটিলিন কাজের জন্য, একটি মানসম্পন্ন মডেল যেমন B288 সিরিজ বিপরীত প্রবাহকে থামিয়ে দেয় এবং লাইনের উপরে যাওয়ার আগে শিখাকে নিভিয়ে দেয়।
 B288 সিরিজ অক্সি-অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার টর্চ এবং রেগুলেটরের মধ্যে ইনস্টল করা, এই অ্যারেস্টরটি শিখা ভ্রমণ এবং বিপরীত গ্যাস প্রবাহকে বাধা দেয়, অক্সি-অ্যাসিটিলিন কাটা এবং ঢালাই অপারেশনের জন্য প্রয়োজনীয় নিরাপত্তা প্রদান করে। পণ্য দেখুন →
প্রতিটি সিলিন্ডারকে একটি উচ্চ-চাপের উত্স হিসাবে বিবেচনা করুন: প্রায় তিন-চতুর্থাংশ ঘুরিয়ে অ্যাসিটিলিন ভালভ খুলুন, আলো জ্বালানোর আগে পায়ের পাতার মোজাবিশেষ পরিষ্কার করুন এবং অক্সিজেন ফিটিংগুলির কাছে কখনই তেল বা গ্রীস ব্যবহার করবেন না। যদি একটি টর্চ বারবার ব্যাকফায়ার করে, সবকিছু বন্ধ করে দিন এবং রিলাইট করার আগে টিপ, সিট এবং পায়ের পাতার মোজাবিশেষ পরিদর্শন করুন। ধাপে ধাপে স্ট্যান্ডার্ড কাটিং টর্চ সুরক্ষা সতর্কতা অনুসরণ করুন এবং অগ্নি নির্বাপক যন্ত্রকে নাগালের মধ্যে রাখুন।
একটি অ্যাসিটিলিন টর্চ যথেষ্ট গরম হয়, মোটামুটি 5,600-6,300° ফারেনহাইট যখন অক্সিজেনের সাথে মিলিত হয়, সবচেয়ে সাধারণ ধাতুগুলিকে ঢালাই করতে, স্টিলের প্লেট কাটাতে এবং ব্রেজিং এবং গরম করার কাজ পরিচালনা করতে যা বৈদ্যুতিক সরঞ্জামগুলি সহজেই মেলে না। আসল দক্ষতা হল সেই শিখা তাপমাত্রাকে ওয়ার্কপিসে দরকারী তাপে রূপান্তর করা: সঠিক টিপ, সঠিক গ্যাস সেটিংস, এবং একটি টর্চ এবং সুরক্ষা লাইন যা আপনি বিশ্বাস করতে পারেন, এটি তৈরি করে এমন একটি প্রস্তুতকারকের দ্বারা সমর্থিত ঢালাই এবং কাটা সরঞ্জাম ইন-হাউস।







