

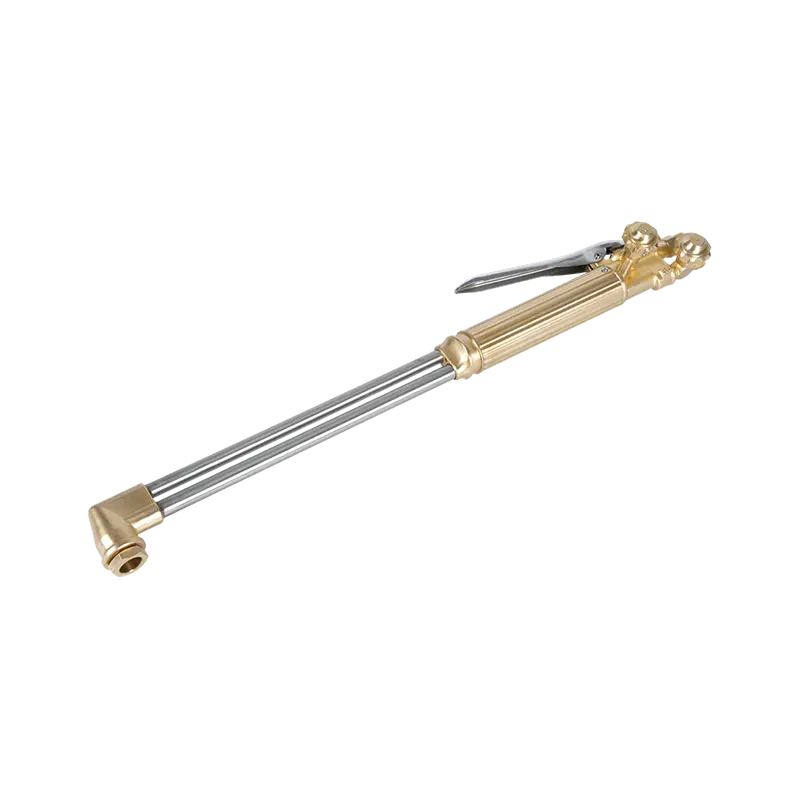
একটি সঠিকভাবে সামঞ্জস্য করা অক্সি-অ্যাসিটিলিন টর্চ ভেতরের শঙ্কুর ডগায় প্রায় 3,300°C (6,000°F) একটি নিরপেক্ষ শিখা উৎপন্ন করে এবং স্বাভাবিক কাজের মান 3,100–3,300°C (5,600–6,000°F) পরিসরে থাকে। এটি ধাতব কাজের ক্ষেত্রে সবচেয়ে গরম ব্যবহারিক গ্যাস শিখা করে তোলে, স্পষ্টতই অক্সিজেন-প্রোপেন বা অক্সিজেন-এমএপিপি শিখার চেয়ে এগিয়ে।
এই তাপের কারণেই এক শতাব্দীরও বেশি শিল্প ব্যবহারের পরেও গ্যাস ওয়েল্ডিং, কাটিং, ব্রেজিং এবং স্থানীয় গরম করার জন্য অক্সি-অ্যাসিটিলিন সরঞ্জামগুলি ডিফল্ট থেকে যায়। নীচের অংশগুলি ব্যাখ্যা করে যে তাপমাত্রা কোথা থেকে আসে, কীভাবে এটি শিখা জুড়ে বিতরণ করা হয় এবং আপনি যখন টর্চ নির্বাচন, সেট আপ বা পরিচালনা করেন তখন এর অর্থ কী।
আমরা যখন শিখা তাপমাত্রা সম্পর্কে কথা বলি তখন আমরা ঠিক কী পরিমাপ করি
দোকানের ভাষায় একটি "অ্যাসিটিলিন টর্চ" হল একটি অক্সি-অ্যাসিটিলিন টর্চ: বায়ুমণ্ডলীয় বাতাসের পরিবর্তে অক্সিজেনের সাথে মিশ্রিত অ্যাসিটিলিন জ্বালানী। শিখা তাপের এক অভিন্ন ব্লক নয়। এটির খুব আলাদা তাপমাত্রা সহ তিনটি অঞ্চল রয়েছে এবং প্রতিটি কাজের জন্য কোন অঞ্চলটি পরিমাপ করা হচ্ছে তা জানা গুরুত্বপূর্ণ৷
| শিখা অঞ্চল | আনুমানিক তাপমাত্রা | চাকরিতে ভূমিকা |
|---|---|---|
| অভ্যন্তরীণ শঙ্কু (প্রাথমিক শিখা) | 3,100–3,300°C (5,600–6,000°F) | উষ্ণতম অঞ্চল; ঢালাই এবং preheat কাটা জন্য ব্যবহৃত |
| মাঝের খাম (সেকেন্ডারি ফ্লেম) | 1,800–2,800°C (3,300–5,100°F) | ব্রেজিং এবং প্রিহিটিং এর জন্য নরম গরম করার এলাকা |
| শিখার বাইরের প্রান্ত | 500–1,200°C (900–2,200°F) | শিল্ডিং; বিস্তৃত এলাকায় তাপ ছড়ায় |
বেশিরভাগ কাটিং এবং ঢালাই অপারেশনের জন্য, যে সংখ্যাটি গুরুত্বপূর্ণ তা হল ভিতরের শঙ্কুর তাপমাত্রা, কারণ আপনি ধাতুর দিকে লক্ষ্য করেন। শীতল বাইরের খাম এখনও ওয়ার্কপিস প্রিহিটিং এবং ব্রেজিংয়ের জন্য যথেষ্ট গরম। তিনটি শিখা সেটিংস ছবি পরিবর্তন করে:
- নিরপেক্ষ শিখা - সুষম অক্সিজেন এবং অ্যাসিটিলিন; সর্বোচ্চ পরিচ্ছন্ন কাজের তাপ সরবরাহ করে এবং কার্যত সমস্ত কাটিং এবং ঢালাইয়ের জন্য সঠিক সেটিং।
- কার্বারাইজিং শিখা - অতিরিক্ত অ্যাসিটিলিন; শীতল সঞ্চালিত হয়, কালি উৎপন্ন করে এবং কার্বন যোগ করে। এটি শুধুমাত্র বিশেষ ক্ষেত্রে যেমন শিখা শক্ত করার জন্য ব্যবহার করুন।
- অক্সিডাইজিং শিখা - অতিরিক্ত অক্সিজেন; একটি তীক্ষ্ণ হিস দিয়ে জ্বলে এবং সামান্য গরম হতে পারে, তবে এটি ওয়েল্ড মেটালকে অক্সিডাইজ করে এবং কয়েকটি ব্রোঞ্জ কাজের জন্য সংরক্ষিত।
তাই যখন কেউ অ্যাসিটিলিন টর্চের তাপমাত্রা উদ্ধৃত করে, তখন তারা নিরপেক্ষ শিখার ভিতরের শঙ্কুকে বোঝায়। কারণ নিরপেক্ষ শিখা হল রেফারেন্স পয়েন্ট, এই নিবন্ধের বাকি অংশ এটি ব্যবহার করে যদি না অন্যথায় বলা হয়।
কেন অ্যাসিটিলিন উষ্ণতম গ্যাসের শিখা তৈরি করে
দহনের সময় অ্যাসিটিলিন (C2H2) গ্যাসের প্রতি ইউনিটে প্রচুর পরিমাণে তাপ নির্গত করে, কিন্তু একাই এটি জয়ী হয় না। সিদ্ধান্তের বৈশিষ্ট্য হল শিখা গতি। অ্যাসিটিলিন-অক্সিজেন বিক্রিয়া প্রোপেন বা এমএপিপি বিক্রিয়ার তুলনায় অনেক দ্রুত প্রচার করে, তাই নির্গত শক্তি ছড়িয়ে পড়ার পরিবর্তে একটি ছোট, তীব্র অঞ্চলে ঘনীভূত হয়। প্রোপেন প্রতি কিলোগ্রাম জ্বালানিতে আরও মোট শক্তি সরবরাহ করে, তবে এর শিখা আরও প্রশস্ত এবং শীতল কারণ প্রতিক্রিয়া ধীর।
| জ্বালানী গ্যাস | অক্সিজেনের সাথে আনুমানিক সর্বোচ্চ তাপমাত্রা |
|---|---|
| অ্যাসিটিলিন (C2H2) | 3,100–3,300°C (5,600–6,000°F) |
| MAPP গ্যাস | 2,900–3,000°C (5,300–5,400°F) |
| প্রোপেন (C3H8) | প্রায় 2,800°C (5,100°F) |
| প্রাকৃতিক গ্যাস (মিথেন) | প্রায় 2,700°C (4,900°F) |
যদি আপনি সমতল বাতাসের সাথে অ্যাসিটিলিন চালান, তাহলে তাপমাত্রা প্রায় 2,400 ° C (4,400 ° ফারেনহাইট) এ নেমে যায়, যার কারণে ইস্পাত কাটার জন্য দোকানের বায়ু সরবরাহ ব্যবহার করা হয় না। উচ্চ তাপমাত্রা, ঘনীভূত তাপ মুক্তির সাথে মিলিত হওয়ার কারণে, এসিটিলিন শুধুমাত্র গরম করার পরিবর্তে ইস্পাতের ফিউশন ঢালাইয়ের জন্য পছন্দের গ্যাস থেকে যায়।
অনুশীলনে 3,300°C (6,000°F) মানে কি
পূর্ণ শিখা তাপমাত্রা কাটিং ইস্পাত গলে কি না. অক্সি-জ্বালানি কাটিং কার্বন ইস্পাতকে একটি অক্সিজেন প্রবাহে তার ইগনিশন তাপমাত্রায় এনে কাজ করে, মোটামুটিভাবে 870–980°C (1,600–1,800°F) খাদের উপর নির্ভর করে। টর্চ শিখা preheating সঞ্চালিত; অক্সিজেন লিভার তারপর গরম লোহা পুড়িয়ে তা উড়িয়ে দেয়। এই কারণেই একটি পুরু প্লেট একটি দীর্ঘ প্রিহিট প্রয়োজন কিন্তু কাটা তারপর একটি অবিচলিত গতিতে চলে।
- কাটিং - প্রান্তটিকে উজ্জ্বল লালে আগে থেকে গরম করুন, তারপর অক্সিজেন জেট শুরু করুন; অভ্যন্তরীণ শঙ্কু তাপমাত্রা এমনকি ঠান্ডা ওয়ার্কশপেও প্রচুর মার্জিন ছেড়ে যায়।
- ফিউশন ঢালাই — ভিতরের শঙ্কু বেস মেটালকে যথেষ্ট দ্রুত গলিয়ে দেয় যে ফিলার রড এবং বেস মেটাল ফিউজ আশেপাশের জায়গাকে অতিরিক্ত গরম না করেই একটি পুডলে।
- ব্রেজিং এবং সিলভার সোল্ডারিং — আপনার প্রয়োজন না হওয়া পর্যন্ত ফিলার মেটালটিকে তার গলানোর সীমার নীচে রেখে নিয়ন্ত্রণযোগ্য বাইরের শিখা সঙ্গমের অংশগুলিকে দ্রুত উত্তপ্ত করে।
- গরম করা, বাঁকানো, এবং সোজা করা — চওড়া শিখা খাম শ্যাফ্ট এবং প্লেটগুলিকে সঙ্কুচিত এবং সোজা করতে সাহায্য করে যেখানে ধীর, এমনকি গরম করা সর্বোচ্চ তাপমাত্রার চেয়ে বেশি গুরুত্বপূর্ণ।
সংক্ষেপে, উচ্চ শিখর তাপমাত্রা আপনাকে গতি এবং নিয়ন্ত্রণ দেয়। অপারেটর ধৈর্য ধরলে প্রোপেনের মতো একটি নিম্ন-তাপমাত্রার শিখা এখনও ইস্পাত কাটতে পারে, তবে উত্পাদনের দোকানগুলি অক্সি-অ্যাসিটিলিন বেছে নেয় কারণ তাপ দ্রুত আসে এবং সঠিকভাবে লক্ষ্য করা যায়।
কেন রিয়েল ফ্লেম বইয়ের মূল্যের চেয়ে গরম বা শীতল চলে
নির্মাতারা ল্যাবে পরিমাপ করা আদর্শ শিখা তাপমাত্রা উদ্ধৃত করে। একটি বাস্তব বেঞ্চে, বেশ কিছু জিনিস সেই সংখ্যা থেকে কাজের মানকে দূরে সরিয়ে দেয়:
- গ্যাসের অনুপাত — নিরপেক্ষ সেটিং থেকে প্রবাহিত শিখা চরিত্র পরিবর্তন; একটি কার্বারাইজিং শিখা জোনটিকে শীতল করে এবং কালি দিয়ে কাজকে আবৃত করে।
- টিপের আকার - পাতলা শীটের জন্য নির্বাচিত একটি টিপ একটি ছোট শিখা তৈরি করে যা তাপের পুরু প্লেটকে ক্ষুধার্ত করে; কাজের জন্য খুব বড় একটি টিপ শব্দ এবং বর্জ্য সৃষ্টি করে।
- টিপ শর্ত — কার্বন বিল্ড আপ, স্প্যাটার বা ক্ষতিগ্রস্থ সিট শিখা শঙ্কুকে বিকৃত করে এবং কার্যকর তাপ স্থানান্তর দ্রুত হ্রাস করে।
- কাজের দূরত্ব - ভিতরের শঙ্কুটি কাজ থেকে মোটামুটি 2-4 মিমি দূরে থাকা উচিত; অনেক দূরে এবং বেশিরভাগ তাপ বাতাসে হারিয়ে যায়।
- গ্যাস সরবরাহের মান — আর্দ্রতা, ফুটো, বা অমিলযুক্ত চাপের সেটিংস শিখাকে স্পুটার করে এবং জোনটিকে অসমভাবে ঠান্ডা করে।
এই সমস্যাগুলির কোনওটির মানেই টর্চটি রেট করা তাপমাত্রায় পৌঁছাতে পারে না। তারা মানে সরঞ্জামের সেটিং এবং অবস্থা নির্ধারণ করে যে আপনি আসলে ওয়ার্কপিসে কী পাবেন।
একটি টিপ এবং টর্চ নির্বাচন করা যা তাপ সরবরাহ করে
অ্যাসিটিলিনের বেশিরভাগ তাত্ত্বিক তাপমাত্রা সুবিধা হারানোর সবচেয়ে সহজ উপায় হল ভুল অগ্রভাগ ব্যবহার করা। অ্যাসিটিলিন কাটিং টিপসগুলিতে প্রোপেন টিপের তুলনায় ছোট গ্যাস প্যাসেজ থাকে এবং সেগুলি জ্বালানির প্রকারের মধ্যে বিনিময় করা যায় না। যেকোনো কাজের জন্য, তিনটি জিনিসের সাথে মিল করুন: টর্চের সাথে টিপ সিরিজ, প্লেটের পুরুত্বের সাথে টিপের আকার এবং হ্যান্ডেল ক্লাসের সাথে কাটা সংযুক্তি (হালকা, মাঝারি বা ভারী)। আমাদের নিজস্ব উত্পাদনে, আমরা দেখতে পাই যে একটি অমিল সেট প্রায় সবসময়ই কারণ একটি দোকান তার টর্চ "যথেষ্ট গরম হয় না" রিপোর্ট করে।
বিভিন্ন টর্চ ব্র্যান্ড এবং আঞ্চলিক মান অনুসারে অ্যাসিটিলিন টিপস অনেক সংখ্যাযুক্ত সিরিজে উত্পাদিত হয়। আপনি একটি স্টেশন স্থাপন করা হয়, এটা পড়ার মূল্য টর্চ টিপস এবং অগ্রভাগ কাটার জন্য নির্বাচন এবং রক্ষণাবেক্ষণ নির্দেশিকা যাতে আপনি প্রথমবার সঠিক আসনের আকার এবং গ্যাস ড্রিলিং অর্ডার করেন।
 1-101 সিরিজ অ্যাসিটিলিন কাটিং টর্চ টিপস এই প্রমিত 76 মিমি অ্যাসিটিলিন টিপগুলি একাধিক টর্চ মডেলের সাথে মানানসই এবং 5 থেকে 200 মিমি পর্যন্ত স্টিলের হ্যান্ডেল করে, আপনার স্টেশনের জন্য সঠিক টিপের আকার নির্বাচন করার সময় এগুলিকে একটি ব্যবহারিক পছন্দ করে তোলে৷ পণ্য দেখুন →
টর্চের দিকে, একটি ভারী-শুল্ক কাটার টর্চ হল দৈনিক ইস্পাত কাটার জন্য সঠিক ভিত্তি: এটি সংযুক্তিটিকে শক্তভাবে ধরে রাখে, এমনকি গ্যাসের প্রবাহও প্রদান করে এবং কম প্রি-হিট সময়ের সাথে মোটা প্লেট পরিচালনা করে। অক্সি-অ্যাসিটিলিন এবং প্রোপেন উভয়ের সাথে কাজ করা ব্যবহারকারীদের জন্য, দুটি গ্যাসের মধ্যে স্যুইচ করার জন্য ডিজাইন করা একটি টর্চ ব্যবহারিক, যদি সংযুক্তি এবং টিপস একসাথে পরিবর্তন করা হয়।
 A217 হেভি ডিউটি অক্সি অ্যাসিটিলিন প্রোপেন কাটিং টর্চ কিট এই হেভি-ডিউটি কিটটি A211 হ্যান্ডেলের সাথে A212 সংযুক্তি যুক্ত করে, কাটা, ব্রেজিং বা গরম করার জন্য মসৃণ গ্যাস প্রবাহ নিয়ন্ত্রণের প্রস্তাব দেয়। এটি একটি শক্তিশালী, বহুমুখী টর্চ প্রয়োজন ব্যবহারকারীদের উপযুক্ত. পণ্য দেখুন →
এছাড়াও উপাদান কেনার আগে আঞ্চলিক শৈলী পরীক্ষা করুন: আমেরিকান-শৈলী, অস্ট্রেলিয়ান-শৈলী, ব্রিটিশ-শৈলী, এবং জাপানি-শৈলী টর্চ এবং টিপস বিনিময়যোগ্য নয়। আপনার স্থানীয় মান কভার করে এমন একটি প্রস্তুতকারকের কাছ থেকে কিনুন, তাই টর্চের জীবনের জন্য প্রতিস্থাপনের টিপস উপলব্ধ থাকবে।
এই তাপমাত্রায় নিরাপদে কাজ করা
3,300 ডিগ্রি সেলসিয়াসে, আসল ঝুঁকি হল শিখা নিজেই নয় বরং এর চারপাশের সবকিছু। পায়ের পাতার মোজাবিশেষ বা মিক্সার মধ্যে শিখার পিছনে প্রবাহ একটি ফ্ল্যাশব্যাক তৈরি করে, যা একটি লাইন ফেটে যেতে পারে বা মিলিসেকেন্ডে টর্চের ক্ষতি করতে পারে। স্ট্যান্ডার্ড সুরক্ষা হল টর্চ এবং রেগুলেটরে লাগানো একটি ফ্ল্যাশব্যাক অ্যারেস্টর, এছাড়াও একটি চেক ভালভ যেখানে প্রবিধানের প্রয়োজন হয়।
 B288 সিরিজ অক্সি অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার ফ্ল্যাশব্যাক এবং রিভার্স গ্যাস প্রবাহ প্রতিরোধ করার জন্য ডিজাইন করা হয়েছে, এই অ্যারেস্টর আপনার টর্চ এবং রেগুলেটরে অপরিহার্য সুরক্ষা যোগ করে। এটি উচ্চ-তাপমাত্রা কাটার কাজের সময় গ্যাস লাইনগুলিকে নিরাপদ রাখতে সহায়তা করে। পণ্য দেখুন →
- অ্যাসিটিলিন চাপ — কখনই 15 psi (প্রায় 1.0 বার) এর উপরে অ্যাসিটিলিন রেগুলেটর সেট করবেন না; অ্যাসিটিলিন অস্থির হয়ে ওঠে এবং উচ্চ চাপে পচে যেতে পারে।
- সিলিন্ডার হ্যান্ডলিং — অ্যাসিটিলিন সিলিন্ডার সোজা রাখুন, সুরক্ষিত রাখুন এবং তাপ উত্স থেকে দূরে রাখুন।
- জিনিসপত্র এবং পায়ের পাতার মোজাবিশেষ — অক্সিজেন ফিটিংগুলিকে তেল এবং গ্রীস মুক্ত রাখুন, এবং প্রতিটি ভারী কাজের আগে ফাটলের জন্য পায়ের পাতার মোজাবিশেষ পরীক্ষা করুন।
- বায়ুচলাচল এবং পিপিই - একটি বায়ুচলাচল স্থানে কাজ করুন এবং ওয়েল্ডিং গ্লাভস এবং ছায়াযুক্ত চোখের সুরক্ষা ব্যবহার করুন যা গ্যাসের কাজ করে।
এই তাপমাত্রায় এর কোনোটিই ঐচ্ছিক নয়। একটি ফ্ল্যাশব্যাক অ্যারেস্টর যে লাইনটি সুরক্ষিত করে তার তুলনায় খুব কম খরচ হয় এবং একই যুক্তি একটি সঠিকভাবে পরিষ্কার করা টিপের ক্ষেত্রে প্রযোজ্য: গ্যাস পাথের প্রতিটি উপাদান টুলটির কার্যকারিতার অংশ।
আপনি যদি একটি স্টেশন স্থাপন করেন এবং একটি নির্ভরযোগ্য উত্তর চান: নিরপেক্ষ অক্সি-অ্যাসিটিলিন শিখা অভ্যন্তরীণ শঙ্কুতে মোটামুটি 3,100–3,300°C (5,600–6,000°F) পৌঁছায় এবং কাজের তাপমাত্রা নির্ভর করে টিপের আকার, টিপের অবস্থা এবং আপনি ধাতব শিখাটিকে কতটা কাছে ধরে রেখেছেন তার উপর। জ্বালানী সীমাবদ্ধ ফ্যাক্টর নয়; টর্চ, টিপ, চাপ এবং নিরাপত্তা সরঞ্জামের মিল।
আপনি যদি টর্চ বডি সোর্স করছেন, সংযুক্তি কাটা বা প্রতিস্থাপনের টিপস, আমাদের দলের সাথে যোগাযোগ করুন প্লেটের পুরুত্ব, জ্বালানী গ্যাস, এবং আঞ্চলিক মানের সাথে আপনি কাজ করেন এবং আপনি আপনার কাজের জন্য প্রয়োজনীয় শিখা তাপমাত্রার সাথে মিলিত উপাদান পেতে পারেন।







