

একটি পরিষ্কার অক্সি-অ্যাসিটিলিন কাটা বেশিরভাগই অর্ডার এবং সংখ্যার বিষয়। পোশাকটি পরিদর্শন করুন, টর্চের টিপের জন্য প্রতিটি নিয়ন্ত্রককে চাপের চার্টে সেট করুন, উভয় পায়ের পাতার মোজাবিশেষ পরিষ্কার করুন, অ্যাসিটিলিন জ্বালুন এবং একটি নিরপেক্ষ শিখা টিউন করুন, তারপর অক্সিজেন লিভার চাপার আগে ইস্পাতটিকে একটি উজ্জ্বল কমলা-লাল রঙে আনুন। একটি ধাপ এড়িয়ে যান এবং কার্ফ এটি দেখায়।
এই নির্দেশিকাটি একটি অ্যাসিটিলিন কাটিং টর্চের সম্পূর্ণ ক্রম অনুসারে চলে: পরিদর্শন, চাপ, পরিস্কার, আলো, শিখা সামঞ্জস্য, ভ্রমণ কাটা, শাটডাউন এবং ত্রুটিগুলি যা একটি নির্দিষ্ট সেটআপ ত্রুটির দিকে নির্দেশ করে৷
টর্চ সত্যিই কি করছে
একটি অ্যাসিটিলিন কাটিয়া টর্চ প্লেটের মধ্য দিয়ে ইস্পাত গলে না। প্রি-হিট শিখা ধাতুর একটি সরু ব্যান্ডকে তার ইগনিশন তাপমাত্রায় উত্থাপন করে, মোটামুটি 1,600 ফারেনহাইট (870 সি), এবং তারপর কেন্দ্রীয় অক্সিজেন জেট লোহাকে লোহা অক্সাইডে পুড়িয়ে দেয় এবং এটি পরিষ্কার করে দেয়। পিছনে রেখে যাওয়া ফাঁক, কার্ফ, গলিত ধাতুর পরিবর্তে অক্সিডাইজড ধাতু।
তাই পেশীর চেয়ে অক্সিজেনের চাপ এবং ভ্রমণের গতি বেশি গুরুত্বপূর্ণ। অ্যাসিটিলিন তাপ এবং একটি কমপ্যাক্ট, গরম ভিতরের শঙ্কু সরবরাহ করে। অক্সিজেন কাটা সঞ্চালন. জ্বালানীর দিকটি সর্বদা কম চাপে চলে কারণ অ্যাসিটিলিন মোটামুটি 15 পিএসআই এর উপরে অস্থির হয়ে ওঠে এবং পায়ের পাতার মোজাবিশেষের ভিতরে পচে যেতে পারে।
আপনি একটি ভালভ খোলার আগে পোশাক পরিদর্শন করুন
বেশিরভাগ খারাপ কাটা এবং প্রায় সমস্ত দুর্ঘটনা এমন একটি অংশ দিয়ে শুরু হয় যা প্রথমে পরীক্ষা করা উচিত ছিল। একটি নির্দিষ্ট ক্রমে পোশাকের মাধ্যমে কাজ করুন যাতে কিছুই মিস না হয়:
- সিলিন্ডার: সোজা এবং সুরক্ষিত, অ্যাসিটিলিন কী বা রেঞ্চ নাগালের মধ্যে, কখনই টেনে আনা বা ঘূর্ণিত করা হয় না।
- পায়ের পাতার মোজাবিশেষ: ফাটল, পোড়া, এবং আলগা ফিটিং পরীক্ষা করুন এবং জ্বালানীর পাশে শুধুমাত্র অ্যাসিটিলিন-রেটেড পায়ের পাতার মোজাবিশেষ রাখুন।
- রেগুলেটর: অ্যাডজাস্টিং স্ক্রু ব্যাক আউট, গেজ রিডিং শূন্য, অক্সিজেন ফিটিংগুলিতে তেল বা গ্রীস নেই।
- ফ্ল্যাশব্যাক অ্যারেস্টর: নিয়ন্ত্রক আউটলেট বা টর্চ ইনলেটে লাগানো, এবং শুধুমাত্র সংযোগে পৌঁছানোর জন্য সরানো হয় না।
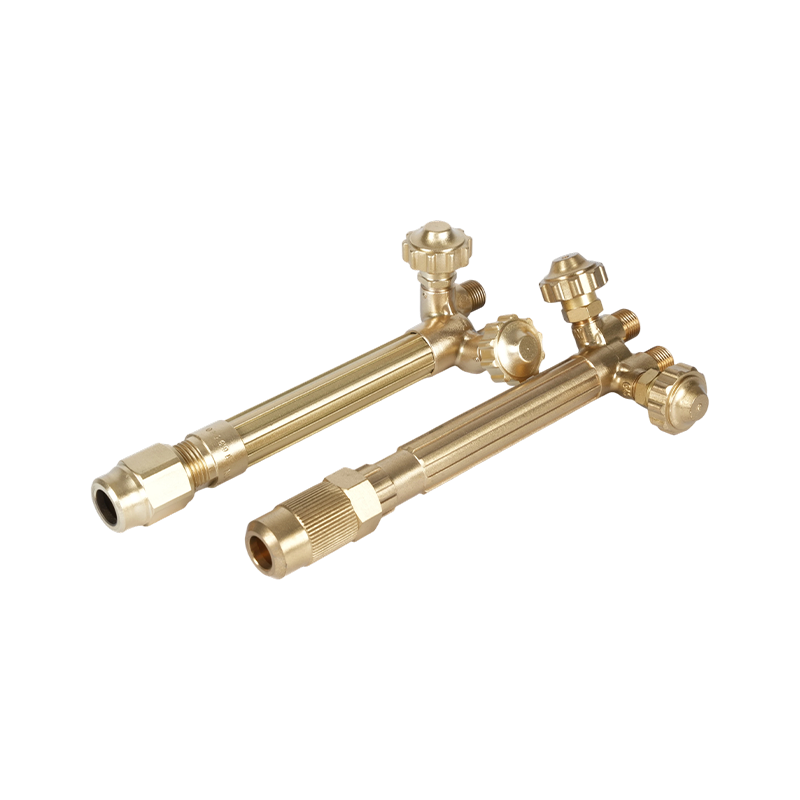
- টর্চ এবং টিপ: পরিষ্কার ছিদ্র, সঠিক টিপের আকার, অক্ষত আসন, স্নাগ টিপ বাদাম, এবং ভালভ যা সম্পূর্ণভাবে বন্ধ হয়।
একটি জীর্ণ টিপ উপেক্ষা করা সহজ. একটি বেল-মাউথড বা বড় আকারের ছিদ্র অক্সিজেন নষ্ট করে, কার্ফকে প্রশস্ত করে এবং আপনার হাত যতই স্থির হোক না কেন কাটাটিকে ঘুরিয়ে দেয়।
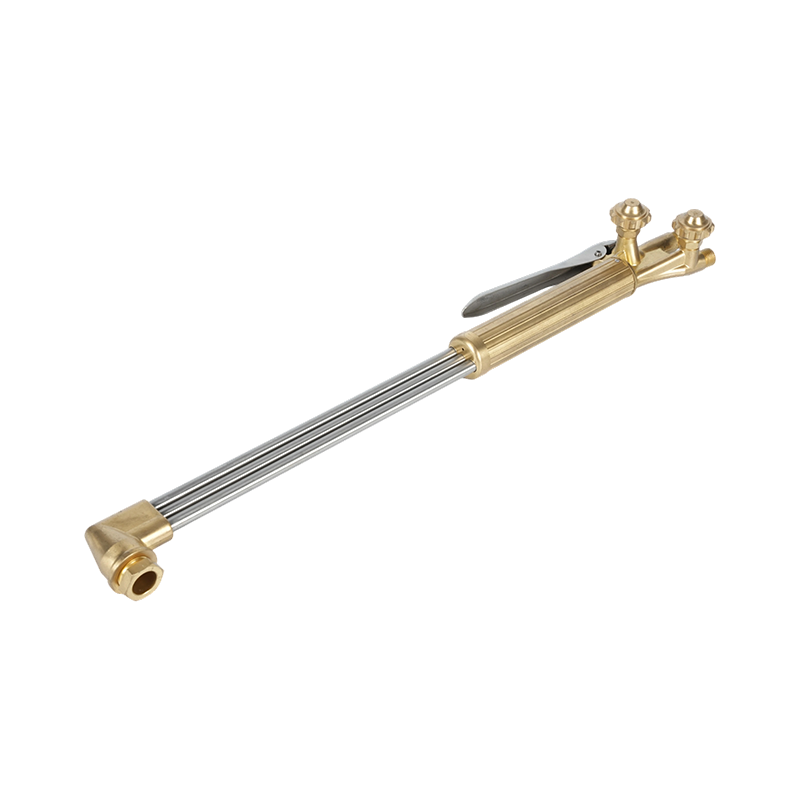 B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সিজেন অ্যাসিটিলিন কাটিং টর্চ যখন একটি জীর্ণ টিপ বা চাপ সেটিং কাটা গুণমানকে প্রভাবিত করে, তখন এই ভারী-শুল্ক টর্চ স্থিতিশীল গ্যাস প্রবাহ, নকল পিতলের স্থায়িত্ব এবং 300 মিমি কাটার ক্ষমতা প্রদান করে। পণ্য দেখুন →
আপনার টিপের জন্য রেগুলেটর প্রেসার সেট করুন
টর্চ ভালভ বন্ধ করে রেগুলেটর অ্যাডজাস্টিং স্ক্রু দিয়ে চাপ সেট করুন এবং গেজে সেগুলি নিশ্চিত করুন। অ্যাসিটিলিন কম থাকে, সাধারণত হাত কাটার জন্য 3 থেকে 6 পিএসআই, এবং কখনই 15 পিএসআই এর বেশি হওয়া উচিত নয়। টিপের আকার এবং প্লেটের পুরুত্বের উপর নির্ভর করে অক্সিজেন সাধারণত 20 থেকে 40 psi এর মধ্যে চলে।
| টিপের আকার | প্লেটের বেধ | অ্যাসিটিলিন চাপ | অক্সিজেনের চাপ |
|---|---|---|---|
| 0 | 1/8 থেকে 1/4 ইঞ্চি (3 থেকে 6 মিমি) | 3 পিএসআই | 20 psi |
| 1 | 1/4 থেকে 1/2 ইঞ্চি (6 থেকে 12 মিমি) | 4 পিএসআই | 25 পিএসআই |
| 2 | 1/2 থেকে 3/4 ইঞ্চি (12 থেকে 20 মিমি) | 5 পিএসআই | 30 psi |
| 3 | 3/4 থেকে 1-1/2 ইঞ্চি (20 থেকে 40 মিমি) | 5 পিএসআই | 35 পিএসআই |
| 4 | 1-1/2 থেকে 3 ইঞ্চি (40 থেকে 75 মিমি) | 6 psi | 40 psi |
চার্টটিকে একটি সূচনা পয়েন্ট হিসাবে বিবেচনা করুন। যদি ভারী ড্রস দেখা দেয়, চাপ স্বয়ংক্রিয়ভাবে অপরাধী নয়; টিপ অবস্থা এবং ভ্রমণের গতি ঠিক ততটাই সম্ভব।
শুদ্ধ, আলো, এবং শিখা টিউন
আলোর আগে প্রতিটি পায়ের পাতার মোজাবিশেষ পৃথকভাবে পরিষ্কার করুন. দুই বা তিন সেকেন্ডের জন্য একটি টর্চ ভালভ খুলুন, এটি বন্ধ করুন, তারপর অন্য দিকে পুনরাবৃত্তি করুন। এটি লাইনের বাইরে বাতাসকে ঠেলে দেয় তাই প্রথম শিখাটি অনুমানযোগ্য।
অ্যাসিটিলিন টর্চ ভালভটি মোড়ের প্রায় এক অষ্টম থেকে এক চতুর্থাংশ খুলুন এবং স্ট্রাইকার দিয়ে গ্যাস জ্বালিয়ে দিন। কালি এবং জাম্পিং শিখা অদৃশ্য না হওয়া পর্যন্ত অ্যাসিটিলিন বাড়ান। অ্যাসিটিলিন সিলিন্ডারের ভালভটি দেড় বাঁকের বেশি খোলা রাখুন যাতে এটি দ্রুত বন্ধ করা যায় এবং অক্সিজেন সিলিন্ডার ভালভটি সম্পূর্ণরূপে খুলুন যাতে ভালভটি তার পিছনের অবস্থানে থাকে।
তারপর ধীরে ধীরে অক্সিজেন আনুন যতক্ষণ না ভিতরের শঙ্কুটি তীক্ষ্ণ এবং সংজ্ঞায়িত হয় এবং পালকযুক্ত অ্যাসিটিলিন লেজটি অদৃশ্য হয়ে যায়। এটি একটি নিরপেক্ষ শিখা, এবং এটি ইস্পাত কাটার জন্য সেটিং।
তিনটি শিখা সেটিংস
- কার্বারাইজিং: অতিরিক্ত অ্যাসিটিলিন, ভিতরের শঙ্কু ছাড়িয়ে একটি নরম পালক সহ। ধীর প্রিহিট এবং কার্বন জমা করার প্রবণতা।
- নিরপেক্ষ: ধারালো ভিতরের শঙ্কু, কোন পালক নেই। হালকা ইস্পাত জন্য আদর্শ কাটিয়া শিখা.
- অক্সিডাইজিং: একটি হিস সহ একটি ছোট ভিতরের শঙ্কু। এটি দ্রুত তাপ যোগ করে কিন্তু অসতর্কভাবে ব্যবহার করলে স্কেল এবং রুক্ষ প্রান্ত তৈরি করে।
কাটিং: প্রিহিট, পিয়ার্স এবং ট্রাভেল
প্লেটের উপরে 1/8 থেকে 1/4 ইঞ্চি উপরে টিপটিকে লম্ব করে ধরে রাখুন এবং প্রান্তটিকে আগে থেকে গরম করুন যতক্ষণ না এটি একটি উজ্জ্বল কমলা-লাল উজ্জ্বল হয়। অক্সিজেন লিভারটি সম্পূর্ণভাবে টিপুন এবং একটি অবিচলিত হাত দিয়ে কাটাতে যান। অক্সিজেন জেট সেই মুহূর্ত থেকে কাজ করে।
প্লেটের ভিতরে শুরু হওয়া একটি কাটার জন্য, ডগাটি কোণ করুন, একটি ছোট দাগ প্রিহিট করুন, তারপর ধীরে ধীরে অক্সিজেনটি খুলুন যতক্ষণ না আপনি টর্চটি সোজা করার আগে দাগটি জ্বলে যায় এবং চালিয়ে যান।
ভ্রমণ গতি শব্দ এবং স্পার্ক দ্বারা বিচার করা হয়. একটি স্থির হিস, একটি সরল রেখায় স্ফুলিঙ্গ ছেড়ে যাওয়া, এবং টিপের নীচে একটি পরিষ্কার কার্ফ মানে গতি সঠিক। খুব দ্রুত একটি অসম্পূর্ণ কাট ছেড়ে দেয় এবং নীচের দিকে লাইন টেনে আনে। খুব ধীর গতিতে প্লেটটিকে অতিরিক্ত গরম করে, উপরের প্রান্তটি বৃত্তাকার করে এবং ভারী ড্রস তৈরি করে।
হ্যান্ড টর্চগুলি মোটামুটি 1/4 থেকে 2 ইঞ্চি (6 থেকে 50 মিমি) ইস্পাত আরামদায়কভাবে পরিচালনা করে। ভারী প্লেটের জন্য একটি বড় টিপ এবং দীর্ঘ প্রিহিট প্রয়োজন, এবং প্রায় 4 ইঞ্চির উপরে হাত কাটা কৌশলের পরিবর্তে ধৈর্যের পরীক্ষা হয়ে ওঠে।
কাটা ত্রুটি পড়া
বেশিরভাগ হাত কাটার ত্রুটির একাধিক সম্ভাব্য কারণ রয়েছে, কিন্তু কার্ফের প্যাটার্ন এটিকে দ্রুত সংকুচিত করে।
| যা দেখছেন | স্বাভাবিক কারণ | কি সামঞ্জস্য করা |
|---|---|---|
| কাটা স্টপ নীচের ছোট | খুব দ্রুত ভ্রমণ বা অক্সিজেনের চাপ খুব কম | ধীর গতিতে, টিপের আকার এবং অক্সিজেন সেটিং যাচাই করুন |
| ভারী শীর্ষ ড্রস, গোলাকার শীর্ষ প্রান্ত | খুব ধীর ভ্রমণ, বড় আকারের টিপ, খুব বেশি প্রিহিট | ভ্রমণের গতি বাড়ান, একটি ছোট টিপ ফিট করুন |
| প্লেটের নিচে আটকে থাকা টাইট ড্রস | খুব দ্রুত ভ্রমণ, কম অক্সিজেন প্রবাহ, ডগা খুব ছোট | অক্সিজেন বাড়ান, ভ্রমণের গতি সহজ করুন, এক টিপ আকার বাড়ান |
| রাগড, চওড়া kerf | জীর্ণ বা নোংরা টিপ, ভুল স্ট্যান্ডঅফ, ক্ষতিগ্রস্ত আসন | টিপটি পরিষ্কার করুন বা প্রতিস্থাপন করুন এবং স্ট্যান্ডঅফ রিসেট করুন |
| ব্যাকফায়ার বা পপিং | অত্যধিক উত্তপ্ত টিপ, টিপ স্পর্শ কাজ, আলগা ডগা বাদাম | টিপটি ঠান্ডা করুন, বাদামটি শক্ত করুন, চাপগুলি পুনরায় পরীক্ষা করুন |
রাইট অর্ডারে শাটডাউন
প্রথমে টর্চের ফুয়েল ভালভ, তারপর টর্চের অক্সিজেন ভালভ, তারপর সিলিন্ডার ভালভ বন্ধ করুন। প্রতিটি পায়ের পাতার মোজাবিশেষ থেকে অবশিষ্ট চাপ শুদ্ধ করার জন্য টর্চ ভালভগুলি একবারে খুলুন যতক্ষণ না উভয় গেজ শূন্য পড়ছে, তারপর আবার টর্চ ভালভ বন্ধ করুন।
উভয় নিয়ন্ত্রক সামঞ্জস্যকারী স্ক্রুগুলি অবাধে চালু না হওয়া পর্যন্ত পিছনে রাখুন এবং নিশ্চিত করুন যে কোনও চাপ গেজের উপর ফিরে আসে না। পায়ের পাতার মোজাবিশেষ কুণ্ডলী না করে, ভালভ বন্ধ করে টর্চ সংরক্ষণ করুন, এবং পোশাকটি রাতারাতি চাপে রাখবেন না।
নিরাপত্তা বিধি যা ঐচ্ছিক নয়
অ্যাসিটিলিন কাটিংয়ে কঠিন নিয়মের একটি সংক্ষিপ্ত তালিকা রয়েছে, এবং সেগুলি বিদ্যমান কারণ ব্যর্থতার মোডটি একটি ফ্ল্যাশব্যাক নয় বরং একটি বিকৃত কাটা:
- অক্সিজেন এবং জ্বালানী উভয় লাইনে ফ্ল্যাশব্যাক অ্যারেস্টর ফিট করুন এবং তাদের আজীবন ফিটিং নয়, পরিষেবা অংশ হিসাবে বিবেচনা করুন।
- কখনই 15 পিএসআই অ্যাসিটিলিনের বেশি হবেন না এবং সিলিন্ডারটি সোজা হয়ে দাঁড়ানোর সময় প্রতি ঘন্টায় সিলিন্ডারের বিষয়বস্তুর এক সপ্তমাংশের বেশি উত্তোলন করবেন না।
- অক্সিজেন ফিটিং এবং পায়ের পাতার মোজাবিশেষ থেকে তেল, গ্রীস এবং হাইড্রোলিক তরল দূরে রাখুন।
- শুধুমাত্র বায়ুচলাচল বা স্থানীয় নিষ্কাশন দিয়ে কাটা, কারণ পোড়া ধাতু এবং আবরণ গুরুতর ধোঁয়া নির্গত করে।
- ম্যাচের পরিবর্তে স্ট্রাইকার ব্যবহার করুন এবং টিন্টেড গগলস বা ফেস শিল্ড পরুন।
- কোনো ড্রাম, ট্যাঙ্ক বা পাইপ যাতে জ্বালানি বা কোনো অজানা পদার্থ থাকে তা নথিভুক্ত পরিষ্কার ছাড়াই কাটবেন না।
সেটআপ শর্টকাট এই কাজের সবচেয়ে কম ক্ষমাশীল অংশ। একটি পূর্ণাঙ্গ চেকলিস্টের জন্য আপনি একজন ক্রুকে দিতে পারেন, আমাদের গাইড কাটা টর্চ নিরাপত্তা সতর্কতা মুদ্রণ এবং বেঞ্চ কাছাকাছি পোস্টিং মূল্য.
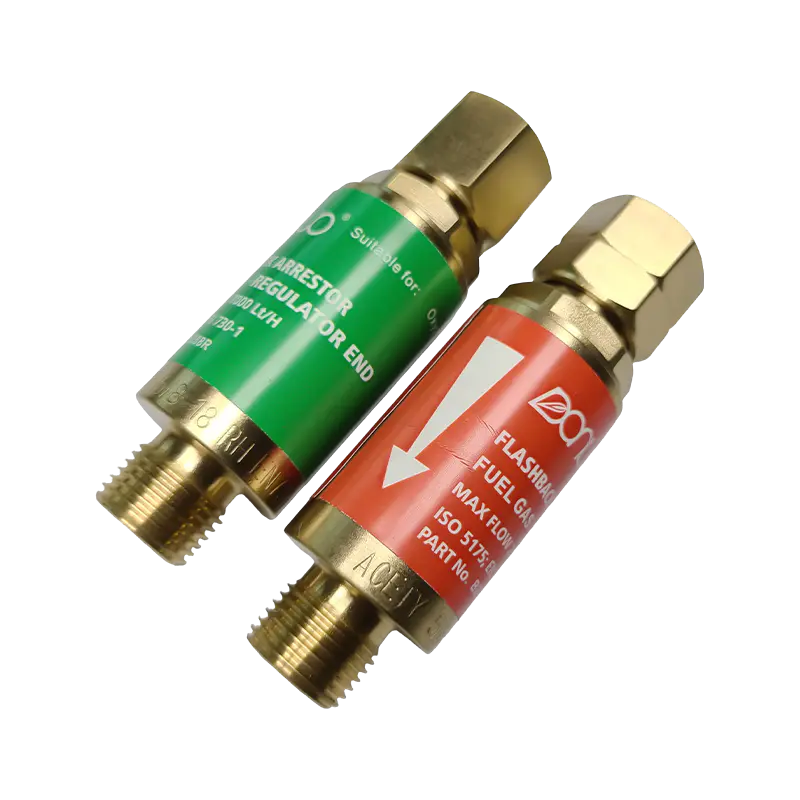 B288 সিরিজ অক্সি অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার সেটআপ শর্টকাটগুলি ঝুঁকিপূর্ণ হলে, এই অ্যারেস্টর একাধিক সংযোগ মডেল সহ ফ্ল্যাশব্যাক এবং বিপরীত গ্যাস প্রবাহকে বাধা দেয়। পণ্য দেখুন →
টিপস, অগ্রভাগ এবং স্পেয়ার যা কাট পরিবর্তন করে
টিপ নির্বাচন হল সবচেয়ে ছোট সিদ্ধান্ত যা কাট মানের উপর সবচেয়ে বড় প্রভাব ফেলে। ছিদ্রটিকে প্রথমে প্লেটের পুরুত্বের সাথে মেলাতে হবে, এবং টিপ পরিবারটিকে দ্বিতীয়বার জ্বালানী গ্যাসের সাথে মেলাতে হবে, কারণ অ্যাসিটিলিন টিপগুলি প্রোপেন টিপ থেকে আলাদাভাবে তৈরি করা হয় এবং পরিষ্কারভাবে বিনিময় হবে না।
অ্যাসিটিলিন কাটার টিপস একটি একক-টুকরো শরীরে একটি সোজা ছিদ্রযুক্ত ছিদ্র বহন করে এবং তারা একটি অনুমানযোগ্য উপায়ে পরিধান করে। একবার বোর বড় হয়ে গেলে বা মুখ ক্ষয় হয়ে গেলে, অক্সিজেন খরচ বেড়ে যায় এবং কার্ফ প্রশস্ত হয়, এমনকি একই চাপের সেটিংস যা গত মাসে কাজ করেছিল। সঠিক টিপ ক্লিনার দিয়ে পরিষ্কার করা এবং শেল্ফে একটি অতিরিক্ত সেট রাখা কাটা লড়াইয়ের চেয়ে সস্তা।
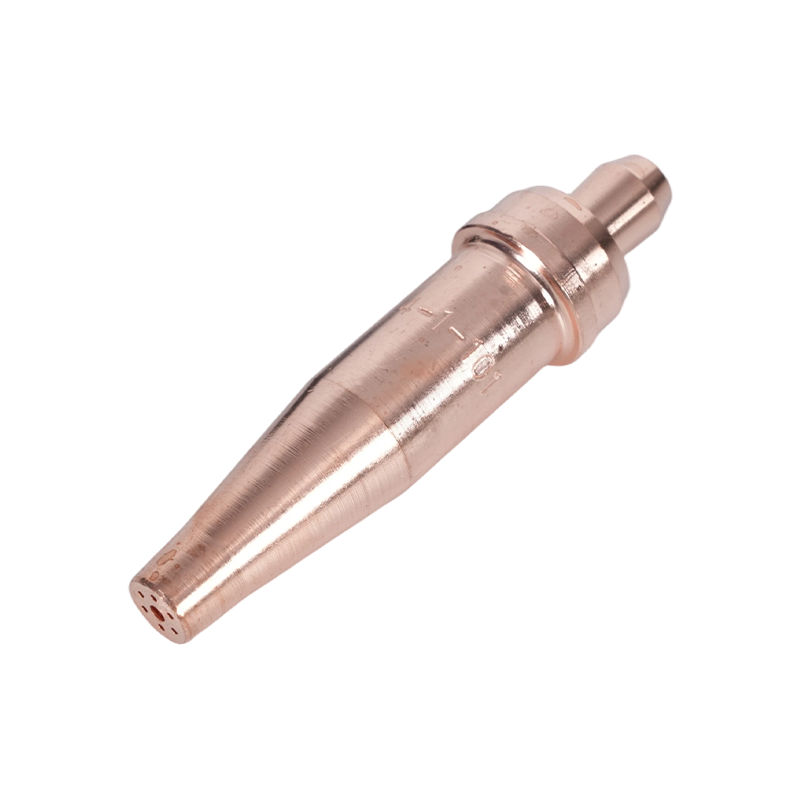 1-101 সিরিজ অ্যাসিটিলিন টর্চ টিপস যখন পরা টিপসগুলি কার্ফগুলিকে প্রশস্ত করে এবং অক্সিজেন ব্যবহার বাড়ায়, তখন এই অ্যাসিটিলিন টিপগুলি 76 মিমি দৈর্ঘ্য, 5-200 মিমি পরিসর এবং বিস্তৃত টর্চ সামঞ্জস্যতা প্রদান করে। পণ্য দেখুন →
ক্রমটি সত্যিই কখনোই পরিবর্তিত হয় না: পরিদর্শন করুন, টিপের জন্য চার্টে চাপ সেট করুন, পরিস্কার করুন, অ্যাসিটিলিনকে আলোকিত করুন, শিখাটিকে নিরপেক্ষে টিউন করুন, কমলা থেকে প্রিহিট করুন, অবিচলিত ভ্রমণের সাথে কেটে নিন, তারপরে ক্রমানুসারে বন্ধ করুন৷ পরিষ্কার টিপস সহ একটি ভাল রক্ষণাবেক্ষণ করা পোশাক আপনার হাত কিছু করার আগে বেশিরভাগ কাজ করে।
আপনার যদি টর্চ বডি, হ্যান্ডেল বা আপনার কাটা গ্যাসের সাথে টিপ মেলানোর জন্য সাহায্যের প্রয়োজন হয়, অথবা আপনি একটি দোকান বা রিসেলার প্রোগ্রামের জন্য পরিমাণ এবং লিড টাইম চান, আমাদের দল আপনাকে বিকল্পগুলির মধ্য দিয়ে যেতে পারে .







