

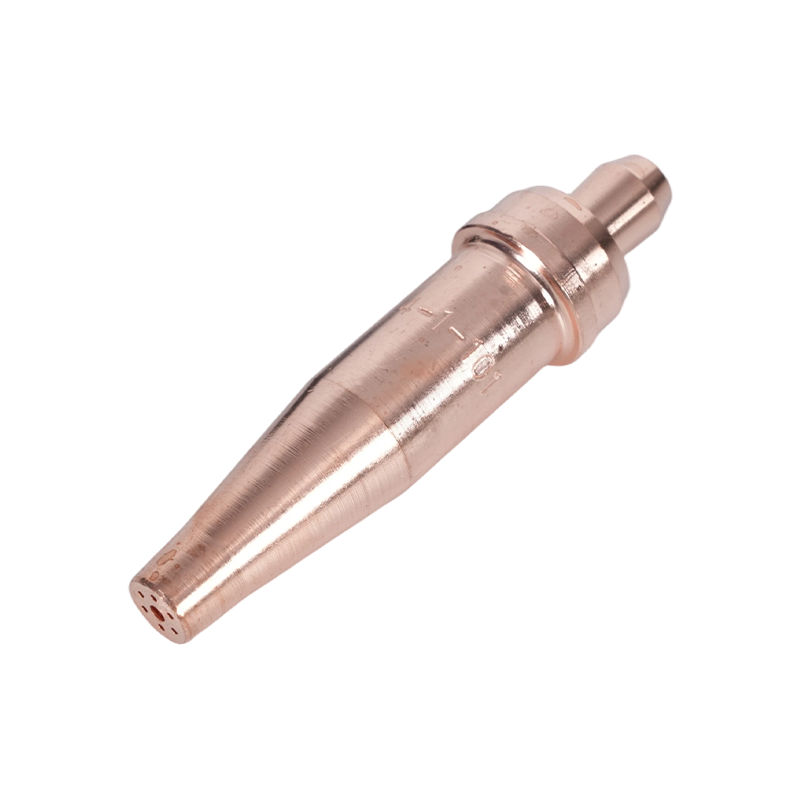
একটি #1 টিপ, মোটামুটি 28 পিএসআই অক্সিজেন এবং 4 পিএসআই অ্যাসিটিলিন কয়েক সেকেন্ডের মধ্যে একটি 6 মিমি হালকা ইস্পাত প্লেট আলাদা করে নেবে। 25 মিমি প্লেটের উপর একই টর্চ চালান কিছু স্পর্শ না করে এবং কাটা স্টল অর্ধেক পথ, কার্ফ প্রশস্ত হয়, এবং কেউ শেষ সহনশীলতা ফিরে প্রান্ত পিষে শেষ হয়.
অপারেটর সম্পর্কে কিছুই পরিবর্তন. অক্সি-অ্যাসিটিলিন কাটিং হল কয়েকটি ধাতব কাজ করার প্রক্রিয়াগুলির মধ্যে একটি যেখানে সেটআপের সিদ্ধান্তগুলি — টিপের আকার, গ্যাসের চাপ, স্ট্যান্ডঅফ এবং ভ্রমণের গতি — টর্চ ধরে রাখা হাতের চেয়ে বেশি ফলাফলের সিদ্ধান্ত নেয়৷ নীচের নির্দেশিকা সেটআপের ক্রম, টিপ এবং চাপ নির্বাচন, শিখা সামঞ্জস্য, নিরাপত্তা হার্ডওয়্যার এবং হার্ডওয়্যার পছন্দগুলিকে কভার করে যা কাটগুলিকে পুনরাবৃত্তিযোগ্য করে তোলে।
যেখানে কাট কোয়ালিটি আসলে সিদ্ধান্ত নেওয়া হয়
তিনটি ভেরিয়েবল কাট নিয়ন্ত্রণ করে: ডগায় অক্সিজেন জেট বেগ, প্রিহিট হিট ইনপুট এবং ভ্রমণের গতি। শিখা জ্বালানোর আগে তিনটির মধ্যে দুটি লক করা হয়, যে কারণে একটি টর্চ যেটি "খারাপভাবে কাটে" তাতে সাধারণত অপারেটরের সমস্যা না হয়ে সেটআপ সমস্যা থাকে৷
- টিপ ছিদ্র অবস্থা এবং আকার সেট জেট বেগ. একটি টিপ যা পুনরায় তৈরি করা হয়েছে, ফেলে দেওয়া হয়েছে বা তার আকারের জন্য ভুল চাপে চালানো হয়েছে তার বেগ হারায় এবং ক্লাসিক রুক্ষ, ধোয়া-আউট কার্ফ ছেড়ে যায়।
- নিয়ন্ত্রক সেটিংস preheat এবং অক্সিজেন প্রবাহ কাটিয়া সেট. কম অক্সিজেন চাপ ধীর, অসম্পূর্ণ কাট দেয়; অত্যধিক চাপ অশান্তি, একটি প্রশস্ত কার্ফ এবং কঠিন ড্রস তৈরি করে।
- কাটের সময় ভ্রমণের গতিই একমাত্র পরিবর্তনশীল সামঞ্জস্যপূর্ণ লাইভ। উল্লম্বের পিছনে 10 থেকে 15 ডিগ্রি কোণে রেখা টেনে আনুন মানে গতি প্রায় সঠিক; প্রায় উল্লম্ব ল্যাগ লাইন মানে খুব ধীর, এবং চ্যাপ্টা ল্যাগ লাইন মানে খুব দ্রুত।
সেটআপ সিকোয়েন্স: অপারেশনের অর্ডার
প্রতিবার একই ক্রম অনুসারে কাজ করুন। একটি "ত্রুটিপূর্ণ টর্চ" সম্পর্কে বেশিরভাগ অভিযোগ এখানে টর্চের পরিবর্তে একটি এড়িয়ে যাওয়া পদক্ষেপে ফিরে আসে।
- সংযোগ করার আগে পরিদর্শন করুন: ফাটল বা ফোলা পায়ের পাতার মোজাবিশেষ জ্যাকেট, ক্ষতিগ্রস্ত টিপ সিট, জীর্ণ ভালভ প্যাকিং।
- প্রতিটি সিলিন্ডার ভালভকে সংক্ষেপে ধুলো উড়িয়ে দিন, তারপর আবার বন্ধ করুন।
- রেগুলেটরগুলি ফিট করুন এবং খাঁড়ি বাদামগুলিকে একটি সঠিক আকারের রেঞ্চ দিয়ে শক্ত করুন, কখনও প্লায়ার বা পাইপ রেঞ্চ নয়।
- নিয়ন্ত্রক আউটলেট বা টর্চ ইনলেটগুলিতে ফ্ল্যাশব্যাক অ্যারেস্টর বা রিভার্স-ফ্লো চেক ভালভ ইনস্টল করুন, যেটি আপনার সাইটের কোডের প্রয়োজন।
- সঠিক স্পিগটগুলির সাথে পায়ের পাতার মোজাবিশেষ সংযোগ করুন এবং নিশ্চিত করুন যে ফিটিংগুলি ডান বাম-হাত বা ডান হাতের থ্রেড জোড়া।
- ধীরে ধীরে সিলিন্ডার ভালভ খুলুন। অ্যাসিটিলিন সিলিন্ডারে, দেড় বাঁকের বেশি খুলবেন না যাতে এটি দ্রুত বন্ধ করা যায়।
- টর্চ ভালভ খোলা রেখে কাজের চাপ সেট করুন, তারপর বন্ধ করুন।
- সাবান জল বা লিক-সনাক্তকরণ তরল দিয়ে প্রতিটি জয়েন্টের লিক পরীক্ষা করুন। কখনও একটি শিখা সঙ্গে.
- একটি স্পার্ক স্ট্রাইকার দিয়ে আলো, একটি নিষ্পত্তিযোগ্য লাইটার বা একটি ম্যাচ নয়।
টিপ নির্বাচন এবং গ্যাসের চাপ
টিপের আকার প্রথমে প্লেটের বেধের সাথে মিলে যায়, এবং অন্য সবকিছু এটি থেকে অনুসরণ করে। 6 মিমি রেট করা একটি টিপ চাপ বাড়িয়ে 25 মিমি মাধ্যমে জোর করা যাবে না; ছিদ্রটি কেবল পর্যাপ্ত অক্সিজেন পাস করবে না, এবং অতিরিক্ত চাপ অশান্তিতে পরিণত হয় যা কাটা মুখটি নষ্ট করে দেয়।
অঞ্চল নিদর্শন ঠিক ততটা গুরুত্বপূর্ণ. একটি ইউএস-স্টাইল টর্চ সিটের সাথে মানানসই একটি টিপ অস্ট্রেলিয়ান বা ব্রিটিশ প্যাটার্ন টর্চের উপর সঠিকভাবে বসবে না এমনকি যখন থ্রেডটি কাছাকাছি দেখায়। টু-পিস প্রোপেন টিপস একটি দ্বিতীয় পার্থক্য যোগ করে: প্রিহিট এবং কাটিং ওরিফিসগুলি আলাদা, তাই এগুলি এক-টুকরো অ্যাসিটিলিন টিপের সাথে বিনিময়যোগ্য নয়।
| প্লেটের বেধ | সাধারণ টিপের আকার | অক্সিজেনের চাপ | অ্যাসিটিলিন চাপ | ব্যবহারিক নোট |
|---|---|---|---|---|
| 3 থেকে 6 মিমি | 0 বা 1 | 20 থেকে 25 পিএসআই | 3 থেকে 5 পিএসআই | দ্রুত ভ্রমণ, সংক্ষিপ্ত প্রিহিট |
| 6 থেকে 12 মিমি | 1 বা 2 | 25 থেকে 30 পিএসআই | 4 থেকে 6 পিএসআই | অবিচলিত গতি, এমনকি লাইন টানুন |
| 12 থেকে 25 মিমি | 2 বা 3 | 30 থেকে 40 psi | 5 থেকে 8 পিএসআই | ধীর ভ্রমণ, ড্রস জন্য দেখুন |
| 25 থেকে 50 মিমি | 3 বা 4 | 40 থেকে 50 psi | 7 থেকে 10 psi | প্লেট প্রান্ত এ বিদ্ধ |
| 50 থেকে 100 মিমি | 5 বা 6 | 50 থেকে 60 psi | 8 থেকে 12 psi | উচ্চ অক্সিজেন প্রবাহ, দুই পর্যায় প্রিহিট |
একবার কাট চালু হলে, চার্ট থেকে দূরে না থেকে সামঞ্জস্য করুন। নীচের দিকে ঢালাই করা ড্রস সহ একটি গোলাকার শীর্ষ প্রান্ত সাধারণত অক্সিজেনের চাপ খুব বেশি বা ভ্রমণ খুব ধীর হয়। একটি নরম, আঠালো ড্রস লাইন এবং একটি অসম্পূর্ণ ব্রেক-থ্রু সাধারণত বোঝায় চাপ খুব কম বা ভ্রমণ খুব দ্রুত।
টিপ যত্ন উপলব্ধ সবচেয়ে সস্তা কর্মক্ষমতা আপগ্রেড. সঠিক টিপ ক্লিনার দিয়ে ছিদ্রগুলি পরিষ্কার করুন, কখনও ড্রিল বিট বা ওয়েল্ডিং তার ব্যবহার করবেন না এবং যে কোনও টিপ প্রতিস্থাপন করুন যার প্রিহিট ছিদ্র ডিম্বাকৃতি হয়ে গেছে বা যার সিট স্ক্র্যাচ হয়েছে৷ আমাদের গাইড কাটা টর্চ টিপ নির্বাচন, সেটআপ এবং রক্ষণাবেক্ষণ পরিচ্ছন্নতার রুটিন এবং সমস্যা সমাধান আরও বিশদে কভার করে।
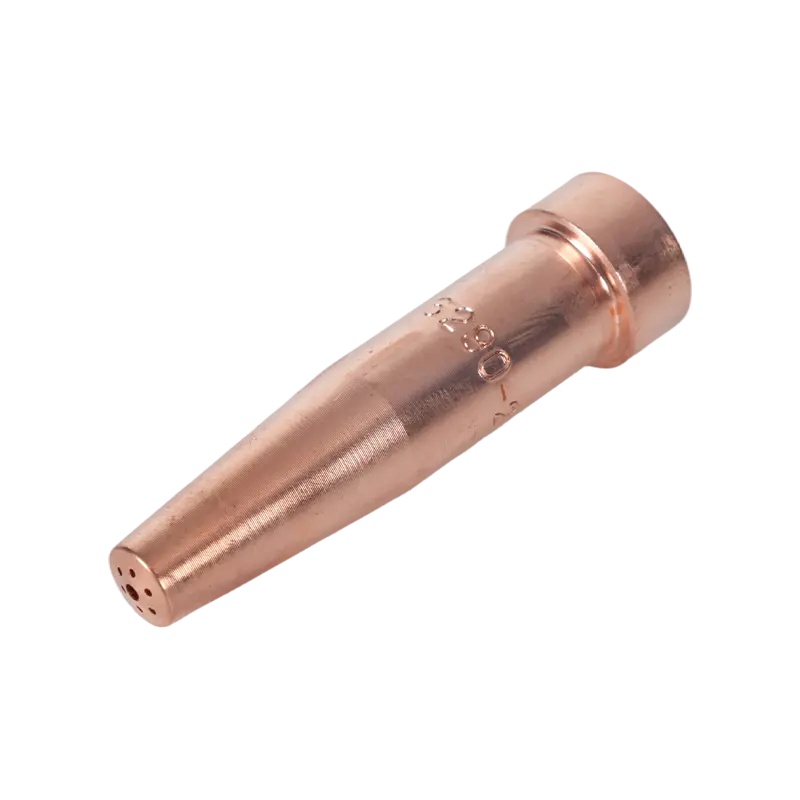 আমেরিকান-স্টাইল টর্চের জন্য 6290 সিরিজ অ্যাসিটিলিন কাটার টিপ এই অ্যাসিটিলিন কাটিং টিপটি A735 এবং A623 টর্চের সাথে ফিট করে এবং 1-300 মিমি ইস্পাত কভার করে; পাতলা প্লেট এবং ছিদ্র কাজের জন্য দরকারী যেখানে অ্যাসিটিলিন পছন্দের থাকে। পণ্য দেখুন →
অ্যাসিটিলিন বা প্রোপেন
20 মিমি প্লেটের জন্য এবং তার উপরে, প্রোপেন সাধারণত কাটার প্রতি মিটার খরচে জয়ী হয়। পাতলা প্লেট, ছিদ্র এবং যে কোনও ব্রেজিং বা গরম করার কাজের জন্য, অ্যাসিটিলিন ভাল জ্বালানী হিসাবে থাকে।
- 3,100 ডিগ্রি সেলসিয়াসের কাছাকাছি অক্সিজেনে অ্যাসিটিলিন বেশি গরম হয় এবং দ্রুত গরম হয়, যা পাতলা প্লেট, ভেদন এবং ঢালাইয়ের জন্য উপযুক্ত।
- প্রোপেনের একটি কম শিখা তাপমাত্রা আছে কিন্তু একটি বড় তাপ খাম যা পুরু অংশে ধারণ করে এবং এটি প্রতি সিলিন্ডারে সস্তা এবং সংরক্ষণ করা নিরাপদ।
- অ্যাসিটিলিন প্রায় 15 পিএসআই-এর উপরে অস্থির, তাই অ্যাসিটিলিনের চাপ কম থাকে এবং সিলিন্ডার ভালভের নিয়ম গুরুত্বপূর্ণ।
- প্রোপেন একই কাটার জন্য লক্ষণীয়ভাবে বেশি অক্সিজেন গ্রহণ করে, তাই অক্সিজেন রিফিল প্রধান চলমান খরচ হয়ে ওঠে।
- দুটি জ্বালানির বিভিন্ন টিপস প্রয়োজন। তাদের অদলবদল শিখার আকৃতি, প্রিহিট সময় এবং কাটার গুণমান পরিবর্তন করে।
শিখা সামঞ্জস্য এবং কাটিয়া কৌশল
প্রথমে অ্যাসিটিলিন জ্বালান, তারপর অক্সিজেন যোগ করুন যতক্ষণ না ভেতরের শঙ্কুটি উজ্জ্বল, তীক্ষ্ণভাবে সংজ্ঞায়িত এবং ডগায় গোলাকার না হয়। যে নিরপেক্ষ শিখা অধিকাংশ কাটিয়া চার্ট অনুমান কি. একটি সংক্ষিপ্ত, সূক্ষ্ম শঙ্কু সহ একটি অক্সিডাইজিং শিখা কিছু স্টিলকে দ্রুত কাটে কিন্তু টিপস পরে এবং কাটা মুখকে অক্সিডাইজ করে; একটি দীর্ঘ পালক সহ একটি কার্বুরাইজিং শিখা কার্বন যোগ করে এবং কাটাকে ধীর করে দেয়, তাই এটি সাধারণত নির্দিষ্ট গরম করার কাজের জন্য রাখা হয়।
মোটামুটি 90 ডিগ্রী প্লেটে টিপ আনুন, একটি নিস্তেজ চেরি লাল স্টার্ট পয়েন্ট প্রিহিট করুন, তারপর কাটা অক্সিজেন লিভার সম্পূর্ণরূপে খুলুন এবং সরান. স্ট্যান্ডঅফ 3 থেকে 5 মিমি স্থির রাখুন। প্লেটের ডগায় চড়লে এটি অতিরিক্ত গরম হয়ে যায় এবং কার্ফ ধুয়ে ফেলে। বেভেলড কাটের জন্য, টর্চটিকে ভ্রমণের দিকে কাত করুন এবং গতিকে কিছুটা সহজ করুন যাতে বেভেল সোজা থাকে।
সুরক্ষা হার্ডওয়্যার যা প্রতিটি সেটআপের অন্তর্গত
ফ্ল্যাশব্যাক অ্যারেস্টর এবং রিভার্স-ফ্লো চেক ভালভ হল এমন দুটি আইটেম যা প্রায়শই একটি টর্চ থেকে হারিয়ে যায় যা বছরের পর বছর ধরে পরিষেবাতে রয়েছে। একটি চেক ভালভ পিছনের দিকে প্রবাহিত গ্যাস বন্ধ করে; একটি ফ্ল্যাশব্যাক অ্যারেস্টরও একটি শিখাকে থামিয়ে দেয় যা পায়ের পাতার মোজাবিশেষ থেকে রেগুলেটর এবং সিলিন্ডারের দিকে ফিরে যায়। নিয়ন্ত্রক আউটলেটে গ্রেপ্তারকারীরা পায়ের পাতার মোজাবিশেষ এবং সিলিন্ডারকে রক্ষা করে, যখন টর্চ ইনলেটে গ্রেপ্তারকারীরা অপারেটর প্রান্তকে রক্ষা করে। অনেক সাইট কোড উভয় প্রয়োজন.
- অক্সিজেন এবং জ্বালানী পায়ের পাতার মোজাবিশেষ বিনিময়যোগ্য নয়; আপনার অঞ্চলের জন্য সঠিক গ্রেড এবং রঙের নিয়ম ব্যবহার করুন।
- পরিষ্কার বা ফুঁ করার জন্য সংকুচিত বাতাসের জায়গায় অক্সিজেন ব্যবহার করবেন না।
- কাজ এলাকা বায়ুচলাচল; অ্যাসিটিলিন, প্রোপেন এবং অক্সিজেন সবই অপারেটরের চারপাশে বাতাসের গঠন পরিবর্তন করে।
- আপনার হট ওয়ার্ক পারমিট নির্দিষ্ট সময়কালের জন্য আগুনের উপর নজর রাখুন, সাধারণত শেষ কাটার 30 মিনিট পরে।
- প্রতিটি শিফটে পোড়া এবং ফাটলের জন্য পায়ের পাতার মোজাবিশেষ পরীক্ষা করুন; একটি পায়ের পাতার মোজাবিশেষ যে একটি প্লেট দ্বারা চালানো হয়েছে একটি ফুটো দেখানোর জন্য অপেক্ষা করছে.
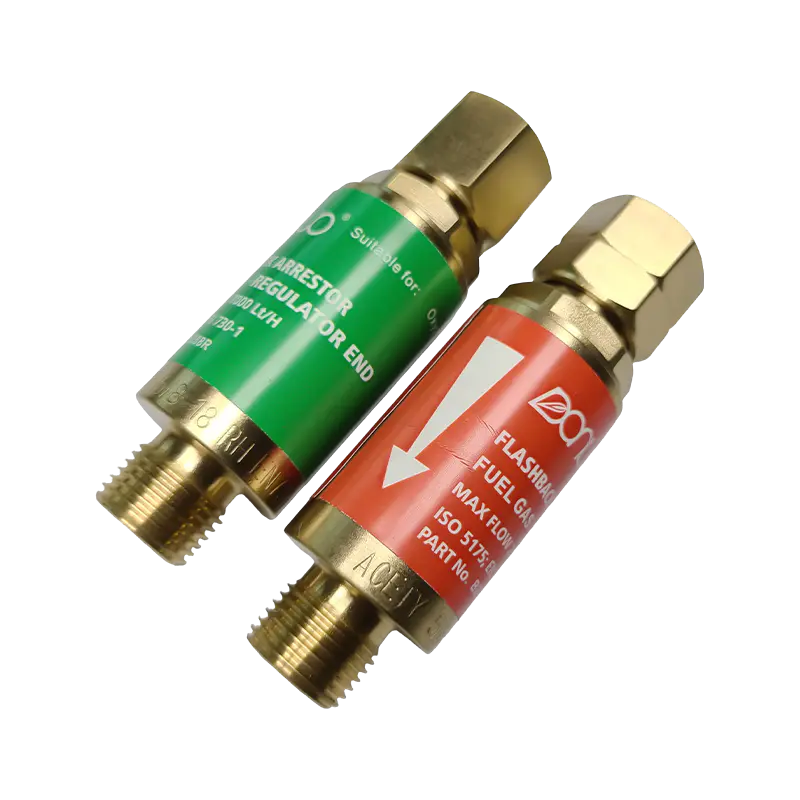 B288 সিরিজ অক্সি-অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার প্রায়শই পুরানো টর্চ থেকে অনুপস্থিত, এই অ্যারেস্টর অক্সিজেন এবং গ্যাস মডেলের সাথে ফ্ল্যাশব্যাক এবং বিপরীত প্রবাহ থেকে অক্সি-এসিটিলিন ওয়েল্ডিং এবং কাটিং সেটআপগুলিকে রক্ষা করে। পণ্য দেখুন →
কাজের সাথে টর্চ বডি এবং হ্যান্ডেল ম্যাচিং
টর্চ হার্ডওয়্যার ডিউটি দ্বারা গ্রেড করা হয়: ভারী, মাঝারি এবং হালকা। একটি ম্যাচিং হ্যান্ডেল সহ একটি ভারী-শুল্ক কাটিং সংযুক্তি চাপ ধরে রাখে এবং পুরু-প্লেট উত্পাদন কাটার মাধ্যমে ঠান্ডা থাকে। একটি হালকা-শুল্ক হ্যান্ডেল শীট ধাতুতে একই কাজ করে যার ওজন কম হাতে থাকে, তবে এটি 50 মিমি প্লেটে একটানা কাজ করতে পারবে না।
একটি টর্চ বিদ্যমান সেটআপের সাথে মানানসই কিনা তা তিনটি বিশদ সিদ্ধান্ত নেয়। অঞ্চল প্যাটার্ন টিপ, সংযুক্তি এবং হ্যান্ডেল সামঞ্জস্যতা নির্ধারণ করে, যেহেতু মার্কিন, অস্ট্রেলিয়ান, ব্রিটিশ এবং জাপানি প্যাটার্নগুলি বিভিন্ন আসন এবং থ্রেড মান ব্যবহার করে। বিন্যাসটিও গুরুত্বপূর্ণ: সংযুক্তি-এবং-হ্যান্ডেলের সংমিশ্রণগুলি বজায় রাখা সস্তা কারণ শুধুমাত্র জীর্ণ অংশটি প্রতিস্থাপন করা হয়, যখন এক টুকরো হ্যান্ড টর্চ মাঝে মাঝে ব্যবহারের জন্য সহজ। উপাদানগুলি কাজের অবস্থান অনুসরণ করে, পিতলের দেহগুলি তাপ এবং পরিধানকে প্রতিরোধ করে এবং থ্রেডগুলিকে ভালভাবে ধরে রাখে এবং অ্যালুমিনিয়াম ওভারহেড কাজের জন্য ওজন কমানোর হ্যান্ডেল করে।
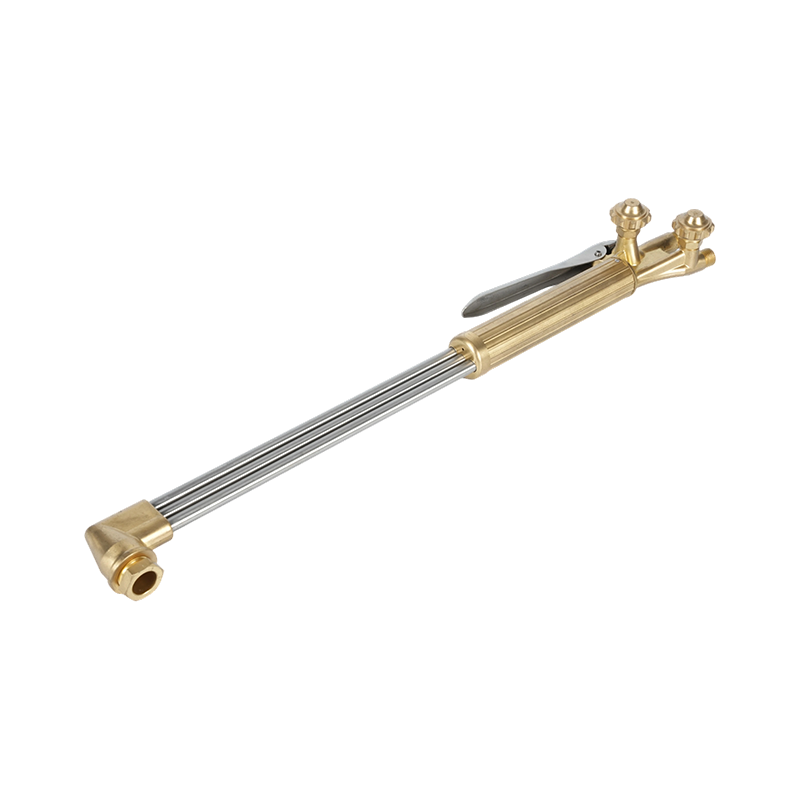 B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সিজেন অ্যাসিটিলিন কাটিং টর্চ দ্বৈত-টিউব প্রবাহ এবং নকল ব্রাস হেড সহ 300 মিমি পর্যন্ত অ্যাসিটিলিন বা প্রোপেন কাটার জন্য হেভি-ডিউটি হ্যান্ডহেল্ড টর্চ; স্যুট তৈরি, জাহাজ নির্মাণ এবং মেরামত। পণ্য দেখুন →
সোর্সিং টর্চ, টিপস এবং স্পেয়ার
ডিস্ট্রিবিউটর এবং ফ্যাব্রিকেটরদের জন্য, ব্যবহারিক প্রশ্নগুলি ধারাবাহিকতা সম্পর্কে: একই টিপ সিরিজ কি দুই বছরে পুনরায় অর্ডার করা যেতে পারে, সিট এবং থ্রেডগুলি কি ব্যাচ থেকে ব্যাচ সামঞ্জস্যপূর্ণ, এবং অতিরিক্ত জিনিসগুলি কি আপনার নিজের লেবেলের অধীনে সরবরাহ করা যেতে পারে? একটি সরবরাহকারী যা উপাদান, ছাঁচ তৈরি, ফোরজি, মেশিনিং এবং ইন-হাউস টেস্টিং চালায় সেগুলি সহনশীলতা ধরে রাখতে পারে এবং কোনও মানক প্যাটার্ন বিদ্যমান টর্চের সাথে মানানসই না হলে গ্রাহকের অঙ্কনের অংশগুলিও তৈরি করতে পারে।
আপনি যদি একটি বিদ্যমান বহরের সাথে টিপস এবং হ্যান্ডলগুলি মেলাচ্ছেন, বা একটি OEM পরিসরের পরিকল্পনা করছেন, তাহলে আমাদের মাধ্যমে আপনার অঙ্কন এবং থ্রেড স্পেসিফিকেশন পাঠান যোগাযোগ পৃষ্ঠা এবং আমরা নিকটতম আদর্শ প্যাটার্ন বা একটি কাস্টম বিকল্প নিয়ে ফিরে আসব।







