

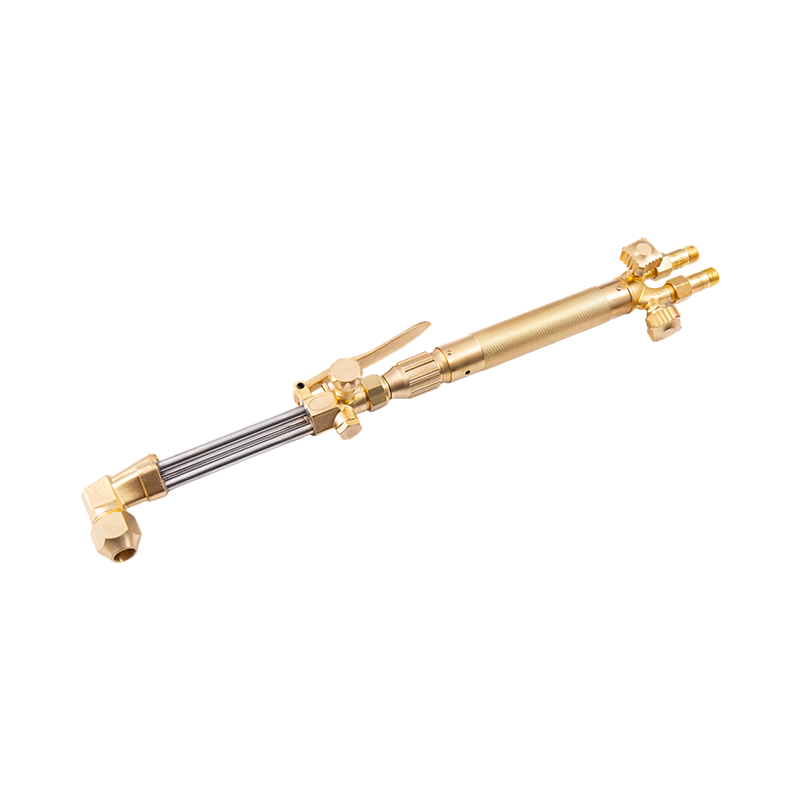
একটি কাটিং টর্চ যেটি ডগায় পপ করে, একটি কার্ফ যা একপাশে চলে যায়, একটি টিপ যা প্লেটের সাথে নিজেকে মিশ্রিত করে রাখে - এই ত্রুটিগুলি সাধারণত যেখানে দেখা যায় তার কাছাকাছি কোথাও শুরু হয় না। তারা একটি ডায়াগ্রাম দিয়ে শুরু করে যা টুলের আকৃতি দেখায় কিন্তু গ্যাসের পথ নয়। সিলিন্ডারের ভালভ থেকে কাটিয়া অরিফিসে অক্সিজেন এবং অ্যাসিটিলিন ট্রেস করুন এবং বেশিরভাগ বেঞ্চ সমস্যা এক মিনিটের মধ্যে নির্ণয়যোগ্য হয়ে ওঠে এবং অনুমান ছাড়াই অংশগুলি প্রতিস্থাপনের আদেশ দেওয়া যেতে পারে।
সংক্ষিপ্ত সংস্করণ: একটি স্ট্যান্ডার্ড দুই পায়ের পাতার মোজাবিশেষ অক্সি-অ্যাসিটিলিন টর্চ, জ্বালানী এবং অক্সিজেন কাটিং সংযুক্তির ভিতরে মিক্সার পর্যন্ত পৃথক লাইনে চলে, যেখানে তারা টিপটির জন্য ডিজাইন করা অনুপাতের সাথে একত্রিত হয়। কাটিং অক্সিজেন লিভার একটি তৃতীয়, অনেক বড় প্যাসেজ খোলে যা মিক্সারটিকে সম্পূর্ণভাবে বাইপাস করে। ড্রয়িং-এর অন্য সব কিছুই — নিয়ন্ত্রক, অ্যারেস্টর, সুই ভালভ, টিপ নাট — এই তিনটি প্রবাহকে মিটার বা রক্ষা করার জন্য বিদ্যমান।
গ্যাস পাথ হল ডায়াগ্রাম
বেশিরভাগ ওয়ার্কশপ-প্রাচীর চিত্র বিস্ফোরিত দৃশ্য: অংশগুলি অবস্থান অনুসারে সাজানো। একটি কাজের চিত্র হল একটি ফ্লো চার্ট। ক্রমানুসারে এটি অনুসরণ করুন এবং প্রতিটি উপাদানের ঠিক একটি কাজ আছে।
- অ্যাসিটিলিন সিলিন্ডার ভালভ, দেড় বাঁকের বেশি খোলা নেই; অক্সিজেন সিলিন্ডার ভালভ সম্পূর্ণরূপে খোলা.
- নিয়ন্ত্রক, প্রতি সিলিন্ডারে একটি, উচ্চ স্টোরেজ চাপ কম ডেলিভারি চাপে ফেলে।
- পায়ের পাতার মোজাবিশেষ, জ্বালানীর জন্য ঐতিহ্যগতভাবে লাল এবং অক্সিজেনের জন্য সবুজ, কালো বা নীল, প্রতিটি জ্বালানী-গ্যাস ফিটিংয়ে বাম হাতের থ্রেড থাকে যাতে দুটিকে পরিবর্তন করা যায় না।
- নিয়ন্ত্রক আউটলেটে ফ্ল্যাশব্যাক অ্যারেস্টর বা চেক ভালভ এবং প্রায়শই টর্চ ইনলেটগুলিতেও।
- টর্চ খাঁড়ি জিনিসপত্র, তারপর হ্যান্ডেল দুটি সুই ভালভ.
- মিক্সার, যেখানে অগ্রভাগে প্রবেশ করার আগে অক্সিজেন এবং জ্বালানী গ্যাস একত্রিত হয়।
- কাটিং টিপ, যেখানে প্রিহিট অরিফিস একটি কেন্দ্রীয় কাটিং অক্সিজেন ছিদ্রে রিং করে।
| কম্পোনেন্ট | প্রবাহে অবস্থান | কি যাচাই করতে হবে |
|---|---|---|
| রেগুলেটর | সরাসরি প্রতিটি সিলিন্ডারে | ডেলিভারি গেজ ইচ্ছাকৃত কম চাপ পড়ে, সিলিন্ডারের চাপ নয় |
| পায়ের পাতার মোজাবিশেষ | টর্চ ইনলেটে সিলিন্ডার | কালার কোডিং, বাম-হাতের জ্বালানি বাদাম, ক্রিম্পের কাছে কোন ফাটল নেই |
| গ্রেফতারকারী | রেগুলেটর outlet or torch inlet | প্রবাহ তীর মশাল মুখোমুখি; উপাদান তেল দ্বারা দূষিত না |
| সুই ভালভ | শরীর সামলাও | মসৃণ ভ্রমণ, প্যাকিং এর পরে কোন ফুটো নেই, রঙ-কোডেড knobs |
| মিক্সার | কাটিয়া সংযুক্তি বেস | পরিষ্কার জেট, অক্ষত ও-রিং, টর্চের জন্য সঠিক ধরন |
| কাটা লিভার | সংযুক্তি পিছনে | সম্পূর্ণরূপে খোলে, স্ন্যাপ বন্ধ হয়, কোন হামাগুড়ি না |
| টিপ এবং বাদাম | সংযুক্তি সামনে | টিক মুক্ত আসন, সঠিক টিপ সংখ্যা, orifices পরিষ্কার |
সেই চেইনের দুটি সংখ্যা আলোচনার যোগ্য নয়। অ্যাসিটিলিন প্রসবের চাপ 15 পিসিগ বা তার নিচে থাকা উচিত; এর উপরে গ্যাস পায়ের পাতার মোজাবিশেষে অস্থির হয়ে ওঠে, এবং ঝুঁকিটি অসুবিধাজনক থেকে সত্যিকারের বিপজ্জনক হয়ে যায়। পায়ের পাতার মোজাবিশেষ খুব গুরুত্বপূর্ণ: 1/4 ইঞ্চি মোটামুটি ডগা আকার 5 পর্যন্ত স্বাভাবিক, যখন 3/8 ইঞ্চি বড় টিপ ব্যবহার করা হয় যাতে কাটা অক্সিজেন প্রবাহ ক্ষুধার্ত না হয়।
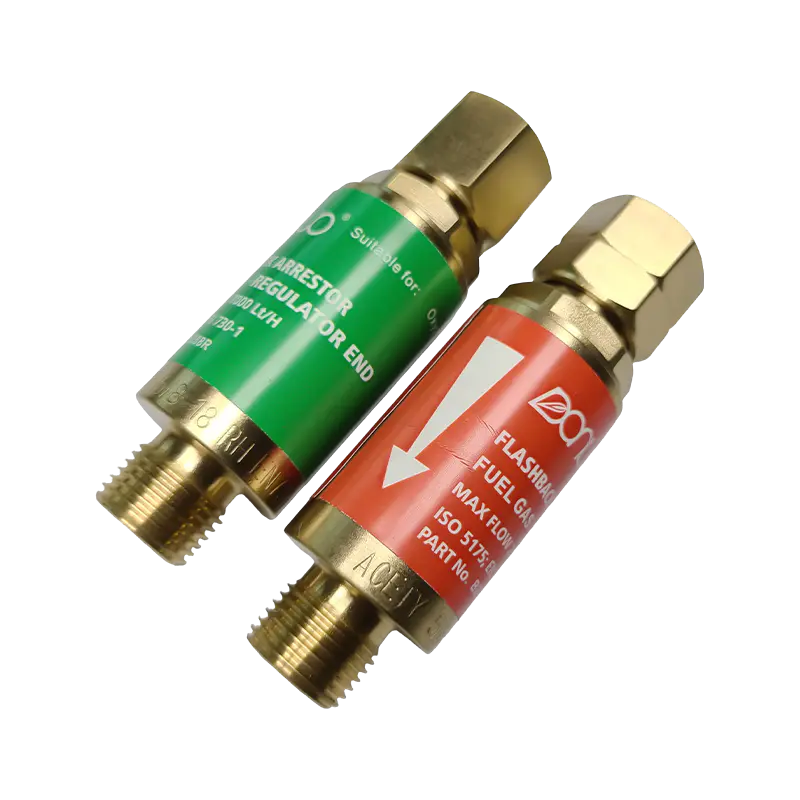 B288 অক্সি-অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার সিরিজ অক্সি-অ্যাসিটিলিন ঢালাই এবং কাটার জন্য, B288 সিরিজ অক্সিজেন এবং জ্বালানী-গ্যাস মডেলগুলি অফার করে যাতে একাধিক থ্রেড সংযোগ এবং টর্চ সেটআপের জন্য ফ্ল্যাশব্যাক/রিভার্স-ফ্লো সুরক্ষা রয়েছে। পণ্য দেখুন →
হ্যান্ডেল এবং কাটিং সংযুক্তি ভিতরে
একটি দুই টুকরা টর্চ একটি হ্যান্ডেল এবং একটি কাটা সংযুক্তিতে বিভক্ত হয় যা এটি দুটি টিউব এবং একটি ইউনিয়ন বাদাম দিয়ে যোগ দেয়। বেশিরভাগ ডিজাইনে হ্যান্ডেলটিতে কোনও মিক্সিং চেম্বার থাকে না — এটি ডালপালা, প্যাকিং এবং নব সহ এক জোড়া ভালভ বডি।
সুই ভালভ
জ্বালানী এবং অক্সিজেন নব মিটার প্রিহিট গ্যাস এবং একসাথে সমন্বয় করা হয়: জ্বালানীটি সামান্য খুলুন, এটি হালকা করুন, তারপর অক্সিজেন যোগ করুন যতক্ষণ না উজ্জ্বল ভিতরের শঙ্কুটি একটি নিরপেক্ষ শিখায় সংক্ষিপ্ত হয়। ডায়াগ্রামগুলি সাধারণত দুটি ছোট বৃত্ত হিসাবে আঁকে। অনুশীলনে এগুলি প্রতিস্থাপিত প্রথম অংশগুলির মধ্যে রয়েছে, কারণ অতিরিক্ত টাইট করা স্টেম সিটকে স্কোর করে এবং শিখা সামঞ্জস্যের প্রতিক্রিয়া বন্ধ করে দেয়।
মিক্সার বা ইনজেক্টর
সংযুক্তির গোড়ায় বসে, মিক্সারটি যেখানে অঙ্কনটি তার রাখা আয় করে। সমান-চাপের টর্চ একই চাপে দুটি গ্যাসকে একত্রিত করে। ইনজেক্টর টর্চগুলি চেম্বারে জ্বালানী গ্যাস আঁকতে একটি ছোট অক্সিজেন জেট ব্যবহার করে, অ্যাসিটিলিনের চাপ কমলে মিশ্রণটিকে স্থিতিশীল রাখে। একটি জীর্ণ মিক্সার একটি শিখা হিসাবে দেখায় যা টর্চটি কাত হলে বা আলোর পিছনে একটি পপ হলে চরিত্র পরিবর্তন করে।
অক্সিজেন লিভার কাটা
লিভারটি মিক্সারকে বাইপাস করে সরাসরি টিপের কেন্দ্রে একটি উচ্চ-আয়তনের অক্সিজেন প্রবাহকে স্বীকার করে একটি ভালভ খোলে। এটি সম্পূর্ণরূপে খোলা এবং তীব্রভাবে বন্ধ করা উচিত। একটি লিভার যা হামাগুড়ি দেয় তা অন্য কোনো সুস্পষ্ট কারণ ছাড়াই একটি ছিদ্রযুক্ত প্রান্ত এবং একটি বড় আকারের কার্ফ তৈরি করে।
টিপ বাদাম এবং আসন
বাদাম ডগায় একটি ম্যাচিং টেপারের বিরুদ্ধে একটি টেপারড সীট আটকে দেয়। এটি একটি ধাতু থেকে ধাতব সীল, একটি থ্রেড সীল নয়। সিটের একটি একক নিক প্রি-হিট প্যাসেজে অক্সিজেন রক্তপাত করতে দেয় এবং পরিচিত অভিযোগ তৈরি করে যে ভালভগুলি যেভাবেই সেট করা হোক না কেন ডগা পপিং করতে থাকে।
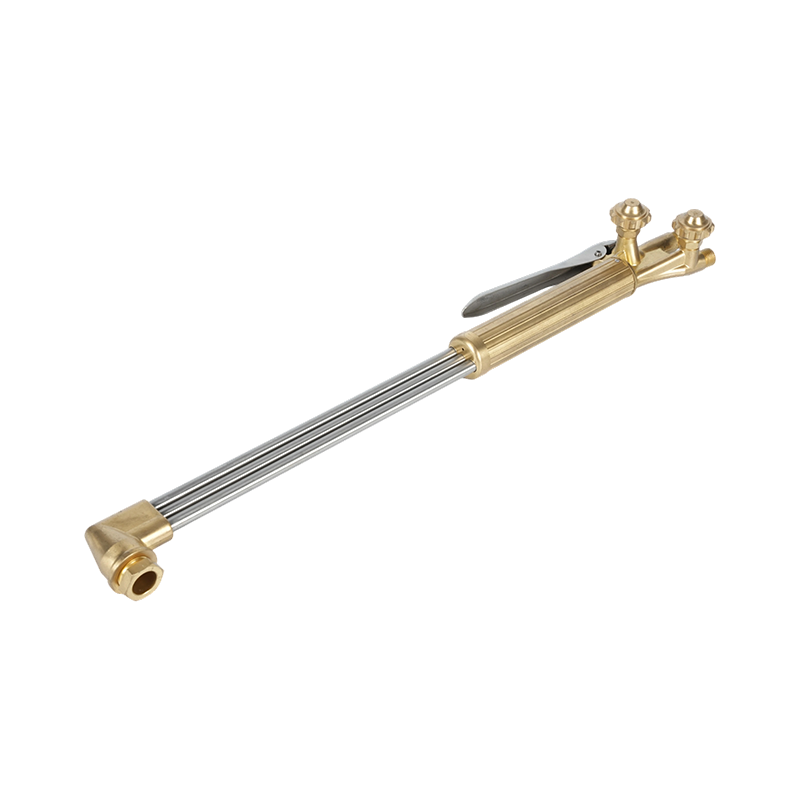 B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সিজেন অ্যাসিটিলিন কাটিং টর্চ 300 মিমি পর্যন্ত কাটার জন্য ডুয়াল-টিউব হ্যান্ডহেল্ড টর্চ, অ্যাসিটিলিন এবং প্রোপেনের সাথে সামঞ্জস্যপূর্ণ এবং ভারী ফ্যাব্রিকেশন কাজের জন্য 1502/1503 অগ্রভাগ। পণ্য দেখুন →
ক্রস-সেকশনে টিপটি কেমন দেখাচ্ছে
জুম ইন করুন এবং ডায়াগ্রামটি একটি ছোট সমাবেশে পরিণত হয়: একটি হেক্স বা নর্ল্ড বডি, একটি টেপারড সীট, প্রিহিট অরিফিসের একটি রিং - সাধারণত চার থেকে ছয়টি, আরও বড় আকারে - এবং একটি কেন্দ্রীয় কাটিং ছিদ্র৷ টিপ নম্বরটি শরীরের উপর স্ট্যাম্প করা আছে এবং সেই সংখ্যাটি পুরো সেটআপকে নিয়ন্ত্রণ করে৷
কাটিং গলছে না। প্রি-হিট শিখা স্টিলের একটি স্পটকে তার ইগনিশন তাপমাত্রায় উন্নীত করে, মোটামুটি 870 °C (1,600 °F), এবং অক্সিজেন জেট তারপর লোহাকে অক্সিডাইজ করে এবং কার্ফ থেকে অক্সাইডকে বিস্ফোরিত করে। এই কারণেই প্রি-হিট অরিফিস অবস্থা বেশিরভাগ অপারেটরদের প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ: একটি আংশিকভাবে অবরুদ্ধ গর্ত কাটার একপাশে ঠান্ডা করে দেয় এবং কার্ফ লাইন থেকে দূরে সরে যায়।
ম্যাচিং টিপ আকার, বেধ এবং চাপ
প্রকাশিত চার্ট প্রস্তুতকারক, জ্বালানী গ্যাস এবং টিপ সিরিজ অনুসারে পরিবর্তিত হয়, তবে সম্পর্কটি সামঞ্জস্যপূর্ণ: প্লেটের পুরুত্বের সাথে টিপের সংখ্যা বৃদ্ধি পায়, টিপ সংখ্যার সাথে অক্সিজেনের চাপ হ্রাস পায় এবং ভ্রমণের গতি হ্রাস পায়।
| প্লেটের বেধ | সাধারণ টিপ নম্বর | অক্সিজেন চাপ কাটা |
|---|---|---|
| 3 মিমি (1/8 ইঞ্চি) | 000 | 20-25 পিসিগ |
| 6 মিমি (1/4 ইঞ্চি) | 00 | 20-25 পিসিগ |
| 10 মিমি (3/8 ইঞ্চি) | 0 | 25-30 পিসিগ |
| 20 মিমি (3/4 ইঞ্চি) | 1 | 30-35 পিসিগ |
| 25 মিমি (1 ইঞ্চি) | 2 | 35-40 পিসিগ |
| 50 মিমি (2 ইঞ্চি) | 3 | 40-45 পিসিগ |
| 100 মিমি (4 ইঞ্চি) | 5 | 45-55 পিসিগ |
দুটি ব্যবহারিক নোট। প্রোপেন টিপস বৃহত্তর প্রিহিট প্যাসেজ বহন করে এবং একই সংখ্যার অ্যাসিটিলিন টিপের চেয়ে বেশি অক্সিজেন গ্রহণ করে, তাই একটি জ্বালানির জন্য লেখা একটি চার্ট অন্যটির জন্য অবৈধ। এবং যে কোনো চার্টের প্রতিটি চাপ একটি প্রদত্ত পায়ের পাতার মোজাবিশেষ দৈর্ঘ্যের মাধ্যমে রেগুলেটরে পরিমাপ করা হয়; 25 ফুটের চেয়ে অনেক বেশি রানে, একটু ডেলিভারি চাপ যোগ করুন এবং টিপকে দোষ দেওয়ার আগে শিখাটি পুনরায় পরীক্ষা করুন।
চারটি বিবরণ অঙ্কন সাধারণত ছেড়ে যায়
- গ্রেপ্তার বসানো. রেগুলেটর-এন্ড অ্যারেস্টর সিলিন্ডার রক্ষা করে; টর্চ-এন্ড চেক ভালভ অপারেটরকে রক্ষা করে। অনেক ডায়াগ্রাম একটি দেখায় এবং অন্যটি নয়। একটি ব্যস্ত বেঞ্চে, উভয় ফিট.
- টিপ স্ট্যান্ডঅফ. ভিতরের শঙ্কুটি প্লেট থেকে 1.5 থেকে 3 মিমি দূরে বসতে হবে। যোগাযোগ টিপটিকে অতিরিক্ত গরম করে এবং একটি পপ চক্র শুরু করে যা কোন ভালভ সমন্বয় নিরাময় করবে না।
- টেনে আনুন এবং সীসা কোণ। ট্র্যাগ লাইনগুলি ভ্রমণের দিক দিয়ে ঝুঁকে যায় এবং একটি 10 থেকে 15 ডিগ্রি সীসা মোটা প্লেটে ক্ষতিপূরণ দেয়। একটি নিখুঁতভাবে উল্লম্ব কার্ফ দেখানো একটি চিত্র একটি আদর্শ দেখাচ্ছে, ফলাফল নয়।
- ছিদ্র পরিষ্কার করা। প্রিহিট গর্তগুলি সঠিক আকারের টিপ ক্লিনার দিয়ে পরিষ্কার করা হয়, কখনও ড্রিল বিট নয়। ড্রিলিং মিটারিং প্রান্তটি সরিয়ে দেয় এবং টিপটিকে অবসর দেয়।
গ্যাস হ্যান্ডলিং শৃঙ্খলা একই অঙ্কনের অন্তর্গত। আমাদের গাইড একটি কাটিয়া টর্চ ব্যবহার করার সময় নিরাপত্তা সতর্কতা লিক টেস্টিং, লাইটিং সিকোয়েন্স এবং শাটডাউন যেভাবে ঘটতে হবে সেই ক্রমে কভার করে।
ডায়াগ্রামের বিরুদ্ধে একটি টর্চ নির্দিষ্ট করা
একবার প্রবাহ পরিষ্কার হয়ে গেলে, কেনার সিদ্ধান্ত সহজ হয়ে যায়। তিনটি প্রশ্ন এটির বেশিরভাগ সিদ্ধান্ত নেয়। কাজের জন্য কোন ডিউটি ক্লাসের চাহিদা রয়েছে — ভারী, মাঝারি বা হালকা, প্রাচীরের পুরুত্বে প্রতিফলিত, ভালভের কান্ড এবং নকল পিতল বনাম অ্যালুমিনিয়াম হ্যান্ডেল? টিপস এবং আসন কোন আঞ্চলিক মান অনুসরণ করে, যেহেতু মার্কিন, অস্ট্রেলিয়ান, ব্রিটিশ এবং জাপানি নিদর্শনগুলি বিনিময় করে না? এবং এখন থেকে পাঁচ বছর আগে - টিপস, বাদাম, ও-রিং এবং গ্রেপ্তারকারী উপাদানগুলি কে সরবরাহ করে?
একটি নির্মাতার কাছ থেকে ক্রেতাদের জন্য, চিত্রটি একটি স্পেসিফিকেশন শীট হিসাবে দ্বিগুণ হয়। একটি সরবরাহকারী নকল, মেশিন এবং ইন-হাউস একত্রিত করতে সক্ষম সিট টেপার এবং মিক্সার জেটে সহনশীলতা ধরে রাখতে পারে, দুটি বৈশিষ্ট্য যা সবচেয়ে বেশি কাট গুণকে প্রভাবিত করে। নিংবোতে আমাদের নিজস্ব উৎপাদন ডাই মেকিং, ফোরজিং, সারফেস ফিনিশিং, সিএনসি মেশিনিং এবং এক ছাদের নিচে পরিদর্শন, ঢালাই এবং কাটার সরঞ্জামগুলিতে প্রায় দুই দশক ধরে, এবং যখন একটি আদর্শ প্যাটার্ন ফিট না হয় তখন আমরা গ্রাহকদের আঁকার জন্য মেশিন করি।
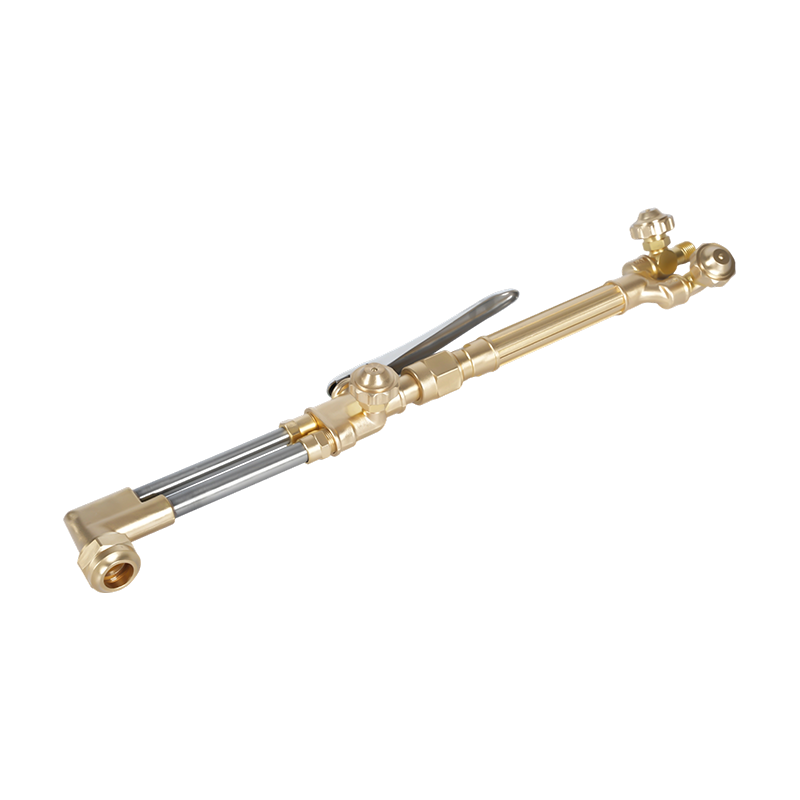 A217 অক্সি-অ্যাসিটিলিন/প্রোপেন হেভি-ডিউটি কাটিং টর্চ কিট A212 কাটিং অ্যাটাচমেন্ট এবং A211 হ্যান্ডেল সহ হেভি-ডিউটি কিট, 200 মিমি রেটিং এবং শিল্প কাটিং, ব্রেজিং এবং গরম করার জন্য অক্সিসিটিলিন বা প্রোপেনের সাথে সামঞ্জস্যপূর্ণ। পণ্য দেখুন →
যদি আপনি একটি বিদ্যমান পায়ের পাতার মোজাবিশেষ, নিয়ন্ত্রক এবং টিপ ইনভেন্টরির সাথে একটি টর্চ সেট মেলাচ্ছেন, আমাদের মাধ্যমে অঙ্কন বা অংশ নম্বর পাঠান যোগাযোগ পৃষ্ঠা এবং আমরা উদ্ধৃত করার আগে আসনের ধরন, থ্রেড ফর্ম এবং টিপের সামঞ্জস্যতা নিশ্চিত করব।
ডায়াগ্রামটি মুদ্রণ করুন, তারপরে এটি টীকা করুন: প্রকৃত নিয়ন্ত্রকের চাপ, প্রতিটি প্লেটের পুরুত্বে আপনি যে টিপ নম্বর ব্যবহার করেন এবং গ্রেপ্তারকারীদের শেষ পরিদর্শন করার তারিখটি লিখুন। আপনার নিজের সংখ্যা বহন করে এমন একটি অঙ্কন একটি পোস্টার হওয়া বন্ধ করে এবং একটি সেটআপ শীট হতে শুরু করে — এবং পরের বার যখন একটি কাটা রুক্ষ হয়, উত্তরটি সাধারণত এক লাইন দূরে থাকে৷







