

কেন স্টেইনলেস স্টীল একটি ভিন্ন পদ্ধতির দাবি করে
স্টেইনলেস স্টীল এর ক্রোমিয়াম সামগ্রীর কারণে ক্ষয় প্রতিরোধ করে — সাধারণত 10% বা তার বেশি — যা পৃষ্ঠে একটি নিষ্ক্রিয় অক্সাইড স্তর তৈরি করে। সেই একই স্তরটি ঢালাইয়ের দোকানে এটিকে ক্ষমাহীন করে তোলে। তাপ হল কেন্দ্রীয় সমস্যা: স্টেইনলেস স্টীল মৃদু ইস্পাতের মতো প্রায় এক তৃতীয়াংশ দক্ষতার সাথে তাপ সঞ্চালন করে, যার অর্থ আর্ক থেকে শক্তি ছড়িয়ে পড়ার পরিবর্তে ঢালাই অঞ্চলের কাছে ঘনীভূত থাকে। এর ফল হল দ্রুত তাপ তৈরি হওয়া, ওয়ারিংয়ের ঝুঁকি বেড়ে যাওয়া, এবং — যদি তাপমাত্রাকে খুব বেশি ঠেলে দেওয়া হয় — একটি ঘটনাকে সংবেদনশীলতা বলা হয়, যেখানে ক্রোমিয়াম কার্বাইডগুলি শস্যের সীমানায় অবক্ষয় হয় এবং ধাতুটি তার ক্ষয় প্রতিরোধ ক্ষমতা হারায় যেখানে আপনার এটি সবচেয়ে বেশি প্রয়োজন।
দূষণ দ্বিতীয় প্রধান পরিবর্তনশীল. একটি কার্বন ইস্পাত তারের ব্রাশ, একটি গ্রাইন্ডিং ডিস্ক যা পূর্বে হালকা ইস্পাতকে স্পর্শ করেছিল, বা বেস মেটালের উপর খালি হাতে তেল সবই বিদেশী উপাদানকে ওয়েল্ড জোনে প্রবেশ করতে পারে, বীজের ছিদ্র বা শেষ পর্যন্ত মরিচা ধরে। স্টেইনলেস স্টীল ঢালাই হল এমন একটি প্রক্রিয়া যেখানে প্রস্তুতির জন্য বেশিরভাগ চূড়ান্ত ঢালাই গুণমানের জন্য দায়ী — আর্ক শুরু হওয়ার আগে তাপ এবং দূষণের ভেরিয়েবলগুলিকে নিয়ন্ত্রণে রাখা যা পরিচ্ছন্ন, ক্ষয়-প্রতিরোধী ঢালাইগুলিকে আলাদা করে যা পরিষেবাতে ব্যর্থ হয়৷
ভাল খবর হল যে প্রক্রিয়াটি শেখার যোগ্য। টিআইজি, এমআইজি, এবং স্টিক ওয়েল্ডিং সমস্ত স্টেইনলেস কাজ করে, প্রতিটি বিভিন্ন উপাদানের বেধ এবং প্রয়োগের প্রসঙ্গে উপযুক্ত। কোন প্রক্রিয়াটি ব্যবহার করতে হবে তা বোঝা — এবং কেন — সঠিক হওয়ার প্রথম সিদ্ধান্ত।
সঠিক ঢালাই প্রক্রিয়া নির্বাচন করা
তিনটি প্রক্রিয়া অনুশীলনে স্টেইনলেস স্টীল ঢালাইকে প্রাধান্য দেয়। প্রতিটি একটি সংজ্ঞায়িত মিষ্টি স্পট আছে.
TIG ঢালাই (GTAW) সঠিক পছন্দ। একটি অ-ব্যবহারযোগ্য টংস্টেন ইলেক্ট্রোড আর্ক তৈরি করে যখন ফিলার রড ম্যানুয়ালি খাওয়ানো হয়, যা ওয়েল্ডারকে তাপ ইনপুট এবং ফিলার জমা করার হারের উপর সম্পূর্ণ স্বাধীন নিয়ন্ত্রণ দেয়। 100% আর্গন শিল্ডিং সহ DCEN (ডাইরেক্ট কারেন্ট ইলেক্ট্রোড নেগেটিভ) এ চালান, TIG স্টেইনলেস-এ ক্লিনস্ট ওয়েল্ড তৈরি করে — কার্যত স্প্যাটার-মুক্ত, চমৎকার পুঁতির চেহারা, এবং টেকনিক ভাল হলে ন্যূনতম তাপ-আক্রান্ত জোন। এটি পাতলা শীট (3 মিমি এর নিচে), পাইপের কাজ, খাদ্য-গ্রেড সরঞ্জাম এবং যেকোন অ্যাপ্লিকেশন যেখানে সমাপ্ত ঢালাই দৃশ্যমান হবে তার জন্য আদর্শ। ট্রেড-অফ হল গতি: TIG ধীর, এবং প্রয়োজনীয় ম্যানুয়াল দক্ষতা বিকাশের জন্য অনুশীলন লাগে।
MIG ওয়েল্ডিং (GMAW) ভারী বিভাগ এবং উচ্চ উত্পাদন ভলিউম মামলা. তারটি ক্রমাগত ফিড করে, যা TIG এর তুলনায় জমা হওয়ার হার উল্লেখযোগ্যভাবে বৃদ্ধি করে। স্টেইনলেস-এ, পুশ কৌশলটি মানক — বন্দুকটিকে প্রায় 90 ডিগ্রিতে 5-15 ডিগ্রি ভ্রমণ কোণে ধরে রাখা — যা পুডলের উপরে আরও ভাল গ্যাস কভারেজ বজায় রাখে। সিল্ডিং গ্যাস নির্বাচন কার্বন স্টিলের তুলনায় আরও জটিল: বিশুদ্ধ CO₂ স্টেইনলেস ক্ষতিকারক, এবং বিশুদ্ধ আর্গন একটি ঠান্ডা, অলস চাপ তৈরি করে। সবচেয়ে সাধারণ কার্যকারী গ্যাস হল শর্ট-সার্কিট স্থানান্তরের জন্য 90% হিলিয়াম / 7.5% আর্গন / 2.5% CO₂ এর ত্রি-মিশ্রণ, বা স্প্রে আর্ক স্থানান্তরের জন্য 98% আর্গন / 2% অক্সিজেন মিশ্রণ। গ্যাসের মিশ্রণটি ভুল হওয়া হল দুর্বল স্টেইনলেস এমআইজি ফলাফলের সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি।
স্টিক ওয়েল্ডিং (SMAW) পৃষ্ঠ প্রস্তুতির ক্ষেত্রে তিনটির মধ্যে সবচেয়ে ক্ষমাশীল, এবং এটি মাঠের কাজ বা মোটা অংশগুলির জন্য কার্যকর যেখানে TIG বা MIG সরঞ্জামগুলি অবাস্তব৷ ইলেক্ট্রোড (E308, E316, বা ভিন্ন ধাতব জয়েন্টের জন্য E309) ফ্লাক্স ধারণ করে যা বাহ্যিক গ্যাসের প্রয়োজনীয়তা দূর করে নিজস্ব শিল্ডিং তৈরি করে। তাপ ইনপুট টিআইজি-র তুলনায় উচ্চতর এবং কম নিয়ন্ত্রণযোগ্য, যা পাতলা অংশগুলিতে ওয়ারিংকে একটি বাস্তব ঝুঁকি তৈরি করে। কাঠামোগত মেরামত এবং ভারী ফ্যাব্রিকেশনের জন্য, লাঠি একটি ব্যবহারিক এবং কার্যকর বিকল্প।
| প্রক্রিয়া | শ্রেষ্ঠ বেধ পরিসীমা | শিল্ডিং গ্যাস | তাপ নিয়ন্ত্রণ | স্কিল লেভেল |
|---|---|---|---|---|
| TIG (GTAW) | পাতলা থেকে মাঝারি (<3 মিমি আদর্শ) | 100% আর্গন | চমৎকার (পায়ের প্যাডেল / পালস) | উচ্চ |
| MIG (GMAW) | মাঝারি থেকে পুরু (3 মিমি) | ট্রাই-মিক্স বা Ar/O₂ মিশ্রণ | ভাল (তারের গতি / ভোল্টেজ) | পরিমিত |
| স্টিক (SMAW) | পুরু বিভাগ/ক্ষেত্র মেরামত | কোনটিই নয় (ফ্লাক্স-শিল্ডেড) | লিমিটেড | পরিমিত |
পৃষ্ঠ প্রস্তুতি এবং দূষণ নিয়ন্ত্রণ
স্টেইনলেস ঢালাইয়ের প্রস্তুতি কার্বন স্টিলের তুলনায় কঠোর, এবং নিয়মগুলি অ-আলোচনাযোগ্য হিসাবে বিবেচনা করার মতো। প্রথমটি হল টুল সেগ্রিগেশন: শুধুমাত্র স্টেইনলেস জন্য ব্রাশ, গ্রাইন্ডার এবং ক্ল্যাম্পের একটি ডেডিকেটেড সেট রাখুন। একটি তারের ব্রাশ বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম ডিস্ক একবার কার্বন ইস্পাতের সাথে যোগাযোগ করে, এটি লোহার দূষণ বহন করে যা যোগাযোগে স্টেইনলেসে স্থানান্তরিত হবে, এমন কণাগুলিকে এমবেড করে যা প্যাসিভ স্তরকে ক্ষয় করে এবং দুর্বল করে। টুল লেবেল করুন এবং ধারাবাহিকভাবে বিচ্ছেদ প্রয়োগ করুন।
ঢালাইয়ের আগে পৃষ্ঠটি নিজেই তেল, গ্রীস, পেইন্ট, কালি চিহ্ন এবং অক্সিডেশন থেকে পরিষ্কার হওয়া দরকার। অ্যাসিটোন বা একটি পরিষ্কার কাপড়ে একটি ডেডিকেটেড স্টেইনলেস ডিগ্রিজার জৈব দূষণ পরিচালনা করে। কাটা প্রান্তে অক্সিডেশন বা মিল স্কেলের জন্য, একটি লোহা-মুক্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা স্টেইনলেস জন্য রেট করা একটি ফ্ল্যাপ ডিস্ক ব্যবহার করুন - কার্বন ইস্পাত স্পর্শ করেনি এমন একটি ডিস্ক কখনই নয়। কাটিং পদ্ধতিও গুরুত্বপূর্ণ: স্টেইনলেস জন্য অক্সি-অ্যাসিটিলিন কাটিংয়ের চেয়ে প্লাজমা কাটিং এবং লেজার কাটিং পছন্দ করা হয় কারণ তারা কাটা প্রান্তে কার্বন দূষণ এড়ায়। যদি অক্সি-অ্যাসিটিলিন কাটা অনিবার্য হয়, ঢালাইয়ের আগে প্রান্তটি অবশ্যই স্থল হতে হবে।
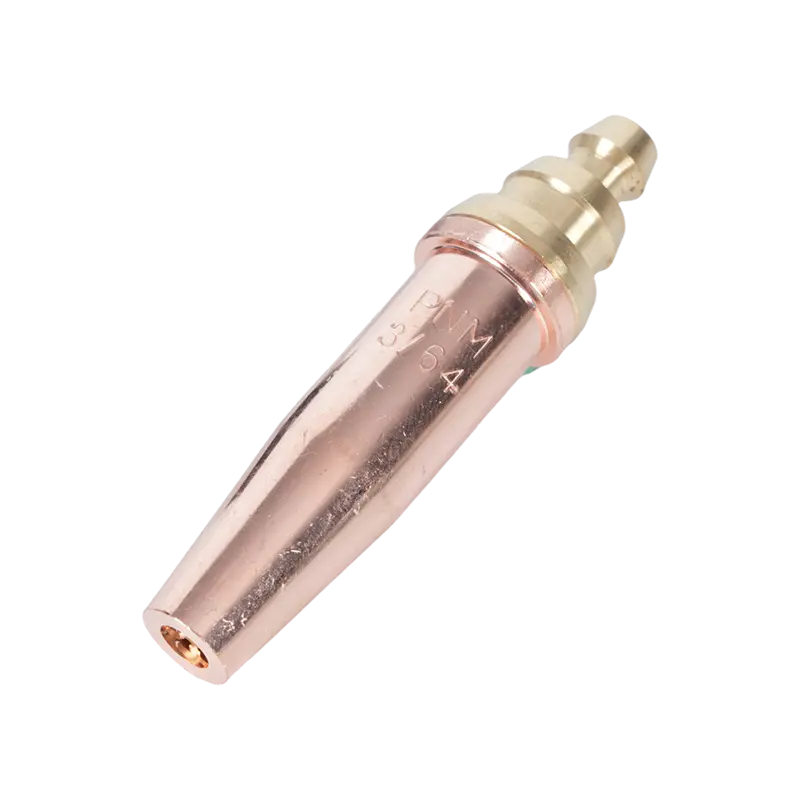
জয়েন্ট ফিট আপ টাইট হতে হবে। 1.5 মিমি-এর বেশি শিকড়ের ফাঁক বার্ন-থ্রু এবং অসামঞ্জস্যপূর্ণ শিকড় অনুপ্রবেশের ঝুঁকি বাড়ায়, বিশেষ করে পাতলা উপাদানে। 50 মিমি বা তার কম ব্যবধানে ট্যাক ওয়েল্ডগুলি জয়েন্টটিকে অবস্থানে ধরে রাখে এবং প্রধান ওয়েল্ড চালানোর সময় বিকৃতি কমায়। ক কাটিং সংযুক্তি এবং টর্চ হ্যান্ডেল সিস্টেম নির্ভুল গ্যাস নিয়ন্ত্রণের জন্য রেট করা হয়েছে স্টেইনলেস ঢালাইয়ের আগে যে কোনো অক্সি-জ্বালানি কাটা বা প্রি-হিট কাজের জন্য উপযুক্ত হাতিয়ার, কাট জোনকে দূষিত না করে ধারাবাহিক শিখা বিতরণ নিশ্চিত করে।
তাপ নিয়ন্ত্রণ: মূল প্রযুক্তিগত চ্যালেঞ্জ
স্টেইনলেস স্টীল ওয়েল্ডিং-এ তাপ ব্যবস্থাপনা দুটি লক্ষ্যে নেমে আসে: বেস মেটালকে অতিরিক্ত গরম না করে সম্পূর্ণ ফিউশন অর্জন করা এবং বিকৃতি রোধ করতে সমানভাবে তাপ বিতরণ করা। উভয়েরই ক্ষতিপূরণের জন্য মেশিনের উপর নির্ভর করার পরিবর্তে ইচ্ছাকৃত কৌশল প্রয়োজন।
ইন্টারপাস তাপমাত্রা হল মাল্টি-পাস ওয়েল্ডের মূল নিয়ন্ত্রণ পরিবর্তনশীল। অস্টেনিটিক স্টেইনলেস স্টিলের জন্য সর্বাধিক আন্তঃপাস তাপমাত্রা (304 এবং 316 গ্রেডগুলি সবচেয়ে বেশি সম্মুখীন হয়) সাধারণত 150°C (300°F) ধরে রাখা হয়। এটি অতিক্রম করলে কার্বাইড বৃষ্টিপাত এবং সংবেদনশীলতা ঝুঁকিপূর্ণ। টিআইজি-তে, একটি পালস সেটিং অনুপ্রবেশকে ত্যাগ না করেই গড় তাপ ইনপুটকে কমিয়ে দেয় — পিক কারেন্ট ফিউশন অর্জন করে যখন ব্যাকগ্রাউন্ড কারেন্ট ধাতুটিকে ডালের মধ্যে কিছুটা ঠান্ডা হতে দেয়। এমআইজিতে, তারের ফিডের গতি এবং ভোল্টেজ সামঞ্জস্য একই রকম প্রভাব অর্জন করে; একটি সংকীর্ণ তারের ব্যাস প্রদত্ত অনুপ্রবেশ গভীরতার জন্য প্রয়োজনীয় কারেন্টও কমিয়ে দেয়।
দীর্ঘ সময় ধরে ওয়েল্ড চালানোর জন্য, ঢালাই এড়িয়ে যান (একটি দিকে একটানা ঢালাই না করে পর্যায়ক্রমে জয়েন্টের ভিন্ন অংশে যাওয়া) তাপ আরও সমানভাবে বিতরণ করে এবং তাপীয় গ্রেডিয়েন্টকে কমিয়ে দেয় যা ওয়ারিং সৃষ্টি করে। ব্যাকস্টেপ ওয়েল্ডিং — সামগ্রিক ঢালাই অগ্রগতির বিপরীত দিকে সংক্ষিপ্ত বাড়তি ঢালাই — সীমাবদ্ধ বিভাগে তাপ তৈরির ব্যবস্থাপনার জন্য আরেকটি কার্যকর কৌশল। চিল বার, কপার ব্যাকিং প্লেট এবং ওয়েল্ড জোনের সংলগ্ন হিট সিঙ্কগুলিও অতিরিক্ত শক্তি শোষণ করে এবং আন্তঃপাস তাপমাত্রাকে পরিসরে রাখে।
নিয়ন্ত্রকের সঠিক গ্যাসের চাপ ঢালাই কৌশলের মতোই গুরুত্বপূর্ণ। অপর্যাপ্ত শিল্ডিং গ্যাস প্রবাহ ওয়েল্ড পুলকে অরক্ষিত রাখে, যার ফলে জারণ এবং ছিদ্রতা ঘটে। অত্যধিক প্রবাহ অশান্তি সৃষ্টি করে যা বায়ুমণ্ডলীয় বায়ুকে ঢালে টানে। একটি ক্রমাঙ্কিত গ্যাস চাপ নিয়ন্ত্রক ঢালাই প্রক্রিয়া এবং প্রবাহ হার প্রয়োজনীয়তা মিলেছে ঢালাই জুড়ে সামঞ্জস্যপূর্ণ গ্যাস কভারেজ বজায় রাখার জন্য বেসলাইন নিয়ন্ত্রণ।
প্রয়োজনীয় সরঞ্জাম: টর্চ, টিপস এবং নিরাপত্তা
টর্চ এবং এর ব্যবহার্য জিনিসগুলি যেখানে কৌশল এবং সরঞ্জামগুলিকে ছেদ করে৷ স্টেইনলেস ফ্যাব্রিকেশনের সংলগ্ন অক্সি-জ্বালানির কাজের জন্য — প্রি-হিটিং ফেরিটিক বা মার্টেনসিটিক গ্রেড, ঢালাই পরবর্তী স্ট্রেস রিলিফ, বা ঢালাইয়ের আগে ওয়ার্কপিসে কাটা অপারেশন — টর্চের গুণমান এবং রক্ষণাবেক্ষণ সরাসরি ফলাফলকে প্রভাবিত করে। একটি ভাল রক্ষণাবেক্ষণ গরম করার টর্চ মেটালওয়ার্কিং অ্যাপ্লিকেশনগুলিতে সুনির্দিষ্ট শিখা নিয়ন্ত্রণের জন্য ডিজাইন করা হয়েছে নিয়ন্ত্রিত, সামঞ্জস্যপূর্ণ তাপ ইনপুট সরবরাহ করে যা স্টেইনলেস প্রয়োজন, কর্মক্ষেত্রকে দূষিত করে বা বেস মেটালকে ক্ষতিগ্রস্ত করে এমন ঢেউ বা ব্যাকফায়ার ছাড়াই।
টর্চ টিপস শিখা বৈশিষ্ট্য নির্ধারণ. উপাদানের বেধ এবং গ্যাসের প্রকারের জন্য সঠিক টিপের আকার গরম করার দক্ষতা এবং কাটা প্রান্তের গুণমান উভয়কেই প্রভাবিত করে যদি কাটা জড়িত থাকে। নির্দিষ্ট গ্যাস এবং উপাদান সংমিশ্রণের জন্য নির্বাচিত টর্চ টিপস এবং অগ্রভাগ কাটা একটি পরিষ্কার, অক্সিডেশন-মুক্ত প্রান্ত নিশ্চিত করুন যাতে ঢালাইয়ের আগে ন্যূনতম পুনর্ব্যবহার প্রয়োজন। পুরু স্টকের জন্য একটি আন্ডারসাইজড টিপ ব্যবহার করা অসম্পূর্ণ কাটার কারণ হয়; একটি বড় আকারের টিপ অত্যধিক তাপ প্রবর্তন করে যা পার্শ্ববর্তী উপাদানকে বিকৃত করে।
ফ্ল্যাশব্যাক — যে অবস্থা যেখানে শিখা আবার টর্চ বডি বা পায়ের পাতার মোজাবিশেষে প্রসারিত হয় — যে কোনো অক্সি-জ্বালানি সেটআপে একটি গুরুতর নিরাপত্তা ঝুঁকি, এবং স্টেইনলেস ফ্যাব্রিকেশন পরিবেশও এর ব্যতিক্রম নয়। টর্চ এবং রেগুলেটর সংযোগে ফ্ল্যাশব্যাক অ্যারেস্টর ইনস্টল করা আছে এটি পায়ের পাতার মোজাবিশেষ বা গ্যাস সরবরাহ পৌঁছানোর আগে বিপরীত শিখা ভ্রমণ বাধা. এই ডিভাইসগুলি পেশাদার ঢালাই পরিবেশে একটি বাধ্যতামূলক নিরাপত্তা উপাদান, একটি ঐচ্ছিক আপগ্রেড নয়। আমেরিকান ওয়েল্ডিং সোসাইটি সহ সংস্থাগুলি থেকে নিয়ন্ত্রক নির্দেশিকা যেকোন অক্সি-ফুয়েল টর্চ সিস্টেমে স্ট্যান্ডার্ড অনুশীলন হিসাবে তাদের ব্যবহারকে শক্তিশালী করে। স্টেইনলেস অ্যাপ্লিকেশনের জন্য ঢালাই প্রক্রিয়া নির্বাচন এবং ফিলার মেটাল সামঞ্জস্যের একটি বিস্তৃত ওভারভিউয়ের জন্য, NS ARC-এর সম্পূর্ণ ওয়েল্ডিং গাইড যা কভার করে গ্যাস, তারের নির্বাচন, এবং স্টেইনলেস জন্য সেরা অনুশীলনগুলি স্পেসিফায়ার এবং ফেব্রিকেটরদের জন্য একটি দরকারী রেফারেন্স পয়েন্ট।







