

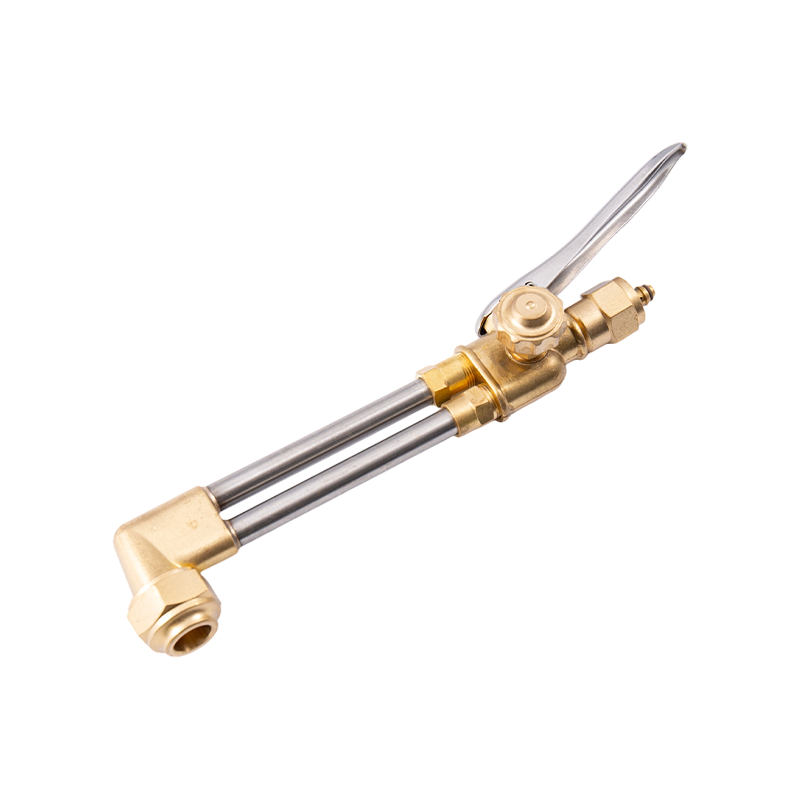
অক্সি-অ্যাসিটিলিন কাটিং টর্চ তাপমাত্রা: আপনার যা জানা দরকার
দ অক্সি-অ্যাসিটিলিন কাটিয়া টর্চ প্রমিত শিল্প গ্যাস সরঞ্জামের সাথে অর্জনযোগ্য সর্বোচ্চ শিখা তাপমাত্রার একটি উত্পাদন করে। যখন অক্সিজেন এবং অ্যাসিটিলিন একত্রে দহন করে, ফলস্বরূপ শিখা প্রায় পৌঁছায় 3,480°C থেকে 3,500°C (6,296°F থেকে 6,330°F) — ঢালাই এবং কাটার অনুশীলনে অন্যান্য সাধারণভাবে ব্যবহৃত জ্বালানী গ্যাসের সংমিশ্রণের চেয়ে বেশি। এই চরম তাপই অক্সি-অ্যাসিটিলিনকে বেঞ্চমার্ক জ্বালানী ব্যবস্থা করে তোলে যার বিরুদ্ধে সমস্ত বিকল্প কাটিং গ্যাস পরিমাপ করা হয়।
যাইহোক, একটি কাটিং টর্চ কীভাবে সেই তাপমাত্রা ব্যবহার করে তা বোঝা গুরুত্বপূর্ণ। একটি কাটিং টর্চ কেবল ধাতু গলিয়ে দেয় না - এটি একটি দুই-পর্যায়ের প্রক্রিয়ার মাধ্যমে কাজ করে। প্রথমত, কাটিং ডগাকে ঘিরে থাকা প্রি-হিট শিখা ইস্পাতকে প্রায় 1,800°F (982°C) এর জ্বলন্ত তাপমাত্রায় বাড়িয়ে দেয়। একবার ইস্পাত এই বিন্দুতে পৌঁছালে, কেন্দ্রীয় উচ্চ-চাপ অক্সিজেন জেট সক্রিয় হয়। এই প্রবাহ সরাসরি তাপ যোগ করে না; পরিবর্তে, এটি প্রিহিটেড ইস্পাতকে দ্রুত অক্সিডাইজ করে — একটি প্রক্রিয়া প্রায়ই "নিয়ন্ত্রিত, দ্রুত মরিচা ধরা" হিসাবে বর্ণনা করা হয়। উৎপাদিত আয়রন অক্সাইডের বেস স্টিলের চেয়ে কম গলনাঙ্ক রয়েছে, তাই এটি গলিত স্ল্যাগ হিসাবে কাটা থেকে পরিষ্কার হয়ে যায়।
দ preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
দ Three Types of Oxy-Acetylene Flames and When to Use Each
দ ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
নিরপেক্ষ শিখা
একটি নিরপেক্ষ শিখা সমস্ত উপলব্ধ জ্বালানি এবং অক্সিজেনকে সম্পূর্ণরূপে পুড়িয়ে দেয়, এর কোনোটিরই কোনো অতিরিক্ত উৎপাদন করে না। ভিতরের শঙ্কুটি ভালভাবে সংজ্ঞায়িত এবং উজ্জ্বল, এবং বাইরের খামটি পরিষ্কার। এটি বেশিরভাগ ইস্পাত কাটিয়া এবং সাধারণ ঢালাই অ্যাপ্লিকেশনের জন্য আদর্শ শিখা। এটি ধাতুতে কার্বন যোগ করে না (যা এটিকে ক্ষয় করবে) বা অতিরিক্ত অক্সিডেশন তৈরি করে না (যা আয়রন অক্সাইড স্কেল তৈরি করবে)। কাটিং অপারেশনের জন্য, কাটিং অক্সিজেন প্রবাহে জড়িত হওয়ার আগে একটি নিরপেক্ষ প্রিহিট শিখা স্থাপন করা সবচেয়ে সামঞ্জস্যপূর্ণ কার্ফের সাথে সবচেয়ে পরিষ্কার কাট তৈরি করে।
Carburizing (হ্রাস) শিখা
একটি কার্বারাইজিং শিখায় অতিরিক্ত অ্যাসিটিলিন থাকে যা উপলব্ধ অক্সিজেনের সাথে সম্পূর্ণরূপে জ্বলতে পারে। এটি অভ্যন্তরীণ শঙ্কুর বাইরে প্রসারিত একটি পালকীয় গৌণ অঞ্চল দ্বারা চিহ্নিত করা হয় — এই পালকের দৈর্ঘ্য অতিরিক্ত অ্যাসিটিলিনের মাত্রা নির্দেশ করে। এই শিখার ধরনটি পৃষ্ঠের শক্তকরণ, অ্যানিলিং অপারেশন এবং স্টেইনলেস স্টিলের গ্যাস ঢালাইয়ের জন্য ব্যবহৃত হয়, যেখানে এটি ওয়েল্ড জোনে ক্রোমিয়াম অক্সিডেশনের ঝুঁকি হ্রাস করে। অতিরিক্ত অ্যাসিটিলিন গলিত পুলের চারপাশে একটি হ্রাসকারী বায়ুমণ্ডল তৈরি করে। এটি কখনই কাটার জন্য ব্যবহার করা উচিত নয়, কারণ এটি ইস্পাতে কার্বন জমা করে এবং কালো কাঁচ তৈরি করে।
অক্সিডাইজিং শিখা
একটি অক্সিডাইজিং শিখায় অতিরিক্ত অক্সিজেন থাকে। ভেতরের শঙ্কুটি খাটো, আরও সূক্ষ্ম হয়ে ওঠে এবং কিছুটা বেগুনি রঙের আভা ধারণ করে; শিখার শব্দ লক্ষণীয়ভাবে তীক্ষ্ণ হয়। যদিও এই অগ্নিশিখাটি তত্ত্বের দিক থেকে সবচেয়ে উষ্ণ, এটি সাধারণত ঢালাইয়ের জন্য এড়িয়ে যাওয়া হয় কারণ অতিরিক্ত অক্সিজেন ইস্পাতে থাকা লোহাকে আক্রমণ করে, অবাঞ্ছিত আয়রন অক্সাইড অন্তর্ভুক্ত করে যা জয়েন্টটিকে দুর্বল করে। কাটার জন্য, কাটা অক্সিজেন প্রবাহে একটি অক্সিডাইজিং শিখা সমন্বয় প্রক্রিয়ার অন্তর্নিহিত — তবে আশেপাশের উপাদানের অকাল জারণ এড়াতে প্রিহিট শিখাগুলি নিরপেক্ষ থাকা উচিত।
টর্চ গ্যাস কাটা: একটি সম্পূর্ণ তুলনা
অক্সি-জ্বালানি কাটিং সিস্টেমগুলি কেবল অ্যাসিটিলিনের মধ্যে সীমাবদ্ধ নয়। কাটা উপাদান, প্রয়োজনীয় কাটিংয়ের গতি, উপলব্ধ অবকাঠামো এবং খরচ বিবেচনার উপর নির্ভর করে জ্বালানী গ্যাসের একটি পরিসীমা ব্যবহার করা যেতে পারে। প্রতিটি গ্যাসের স্বতন্ত্র শিখা তাপমাত্রার বৈশিষ্ট্য এবং দহন প্রোফাইল রয়েছে যা কর্মক্ষমতাকে ভিন্নভাবে প্রভাবিত করে।
| গ্যাস | সর্বোচ্চ শিখা টেম্প (O2 সহ) | সেরা ব্যবহার | ঢালাই সক্ষম? |
|---|---|---|---|
| অ্যাসিটিলিন | 3,500°C / 6,330°F | কাটিং, ঢালাই, নির্ভুল কাজ | হ্যাঁ |
| প্রোপেন | ~2,800°C / ~5,072°F | কাটা, গরম করা, নমন | না |
| প্রোপিলিন | ~2,900°C / ~5,252°F | উৎপাদন কাটা | লিমিটেড |
| প্রাকৃতিক গ্যাস | ~2,770°C / ~5,020°F | কাটিং, কম খরচে অপারেশন | না |
| হাইড্রোজেন | ~3,000°C / ~5,432°F | পানির নিচে কাটা, অ্যালুমিনিয়াম | শুধুমাত্র বিশেষায়িত |
অ্যাসিটিলিন
অ্যাসিটিলিন is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
প্রোপেন
প্রোপেন burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
প্রোপিলিন
প্রোপিলিন (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
প্রাকৃতিক গ্যাস
সাধারণত ব্যবহৃত কাটিং গ্যাসের মধ্যে প্রাকৃতিক গ্যাসের সর্বনিম্ন শিখা তাপমাত্রা থাকে। এর প্রাথমিক সুবিধা হল অবকাঠামো: পাইপযুক্ত প্রাকৃতিক গ্যাস সরবরাহের সুবিধাগুলি সিলিন্ডার ব্যবস্থাপনা দূর করতে পারে এবং জ্বালানি খরচ উল্লেখযোগ্যভাবে কমাতে পারে। এটি বৃহৎ আকারের শিল্প কাটিং অপারেশনে ব্যবহৃত হয় যেখানে খরচ সঞ্চয় এবং সরবরাহের সুবিধার দ্বারা সামান্য কম কাটিং কর্মক্ষমতা অফসেট করা হয়। ঢালাইয়ের জন্য প্রাকৃতিক গ্যাস ব্যবহার করা হয় না।
হাইড্রোজেন
হাইড্রোজেন is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
অক্সি-ফুয়েল টর্চ দিয়ে কী ধাতু কাটা যায় এবং কী করা যায় না
অক্সি-জ্বালানি কাটা মৌলিকভাবে একটি রাসায়নিক জারণ প্রক্রিয়া। এটি কাজ করার জন্য, কাটা ধাতু একটি নির্দিষ্ট শর্ত পূরণ করতে হবে: এর অক্সাইডের অবশ্যই বেস মেটালের চেয়ে কম গলনাঙ্ক থাকতে হবে। এই শর্ত পূরণ হলে, অক্সিজেন প্রবাহ পূর্ব-হিটেড ধাতুকে অক্সিডাইজ করে এবং ফলস্বরূপ গলিত স্ল্যাগকে পরিষ্কারভাবে উড়িয়ে দেয়। এটি পূরণ না হলে, অক্সাইড একটি প্রতিরক্ষামূলক ভূত্বক গঠন করে যা অক্সিডেশন প্রতিক্রিয়াকে শেষ করে এবং কাটাটিকে অগ্রসর হতে বাধা দেয়।
- নিম্ন থেকে মাঝারি কার্বন ইস্পাত: পরিষ্কারভাবে এবং দক্ষতার সাথে কাটা. এটি অক্সি-জ্বালানি কাটার প্রাথমিক প্রয়োগ, যা 0.5 মিমি থেকে 250 মিমি পুরুত্ব পর্যন্ত উপাদান পরিচালনা করতে সক্ষম।
- পেটা লোহা: অক্সি-জ্বালানি কৌশল দিয়ে কার্যকরভাবে কাটা যাবে।
- উচ্চ-কার্বন ইস্পাত: কাটা কঠিন কারণ স্ল্যাগ গলনাঙ্ক বেস ধাতুর কাছে আসে, অক্সাইডের পরিষ্কার নির্গমন রোধ করে।
- ঢালাই লোহা: কার্যকরভাবে কাটা যাবে না — শস্য এবং শস্য কাঠামোর মধ্যে গ্রাফাইট অক্সিডেশন কাটার ক্রিয়ায় হস্তক্ষেপ করে।
- স্টেইনলেস স্টীল: মান অক্সি-জ্বালানি পদ্ধতি সঙ্গে কাটা যাবে না. ক্রোমিয়াম অক্সাইড স্তর যা পৃষ্ঠে তৈরি হয় তার নীচের ইস্পাতের চেয়ে উচ্চতর গলনাঙ্ক রয়েছে, এটি একটি প্রতিরক্ষামূলক বাধা তৈরি করে যা কাটা অক্সিজেনকে তাজা ধাতুতে পৌঁছাতে বাধা দেয়। স্টেইনলেস স্টিলের জন্য প্লাজমা কাটিং বা লেজার কাটিং ব্যবহার করতে হবে।
- অ্যালুমিনিয়াম এবং তামা: অক্সি-জ্বালানি দিয়ে কাটা যাবে না — এই ধাতুগুলিতে নিজেকে টিকিয়ে রাখার জন্য জারণ কাটার প্রতিক্রিয়ার জন্য প্রয়োজনীয় লোহার উপাদানের অভাব রয়েছে।
ঢালাই স্টেইনলেস স্টীল: প্রক্রিয়া নির্বাচন এবং মূল বিবেচনা
স্টেইনলেস স্টীল সঠিকভাবে ঢালাই করা সবচেয়ে চ্যালেঞ্জিং ধাতুগুলির মধ্যে একটি। এর উচ্চ ক্রোমিয়াম সামগ্রী (ন্যূনতম 10.5%) যা এটিকে জারা প্রতিরোধের দেয় — তবে একই ক্রোমিয়াম ঢালাই তাপমাত্রায় অক্সিজেনের প্রতি অত্যন্ত প্রতিক্রিয়াশীল। যখন ঢালাইয়ের সময় ক্রোমিয়াম অক্সিডাইজ হয়, তখন এটি আশেপাশের ধাতু থেকে ক্ষয় হয়ে যায়, যা উল্লেখযোগ্যভাবে হ্রাস ক্ষয় প্রতিরোধের সাথে জোন তৈরি করে। সংবেদনশীলতা হিসাবে পরিচিত এই ঘটনাটি স্টেইনলেস স্টীল ঢালাইয়ের কেন্দ্রীয় প্রযুক্তিগত চ্যালেঞ্জ যা ব্যবহার করা হোক না কেন।
উপরন্তু, স্টেইনলেস স্টিলের হালকা ইস্পাতের চেয়ে কম তাপ পরিবাহিতা রয়েছে, যার অর্থ হল ওয়েল্ড জোনে তাপ আরও দ্রুত তৈরি হয় এবং আরও ধীরে ধীরে ছড়িয়ে পড়ে। এটি বিকৃতিকে একটি স্থায়ী সমস্যা করে তোলে, বিশেষ করে পাতলা-গেজ উপাদানের সাথে। উত্তপ্ত হলে স্টেইনলেস স্টিল হালকা ইস্পাতের তুলনায় প্রায় 50% বেশি প্রসারিত হয়, যা তাপ ইনপুট সাবধানে পরিচালিত না হলে বিকৃতি বৃদ্ধি করে।
TIG ওয়েল্ডিং (GTAW) — পছন্দের পদ্ধতি
টিআইজি ওয়েল্ডিং হল স্টেইনলেস স্টীল ঢালাইয়ের জন্য সোনার মান, বিশেষ করে পাতলা-গেজ উপাদান, টিউব এবং যেকোন প্রয়োগের জন্য যেখানে ঢালাইয়ের উপস্থিতি এবং ক্ষয় প্রতিরোধ করা গুরুত্বপূর্ণ। একটি অ-ভোগযোগ্য টংস্টেন ইলেক্ট্রোড চাপ তৈরি করে, যখন বিশুদ্ধ আর্গন শিল্ডিং গ্যাস ওয়েল্ড পুলকে বায়ুমণ্ডলীয় অক্সিজেন এবং নাইট্রোজেন থেকে রক্ষা করে। ঢালাইকারী ফিলার রড ম্যানুয়ালি ফিড করে, তাপ ইনপুট এবং পুডলের আকারের সুনির্দিষ্ট নিয়ন্ত্রণের অনুমতি দেয়।
300-সিরিজ অস্টেনিটিক স্টেইনলেস স্টিলের জন্য (সবচেয়ে সাধারণ), স্ট্যান্ডার্ড ফিলার রড হল 308L। 316 এবং 316L গ্রেডের জন্য (যাতে বর্ধিত ক্ষয় প্রতিরোধের জন্য মলিবডেনাম রয়েছে), 316L ফিলার ব্যবহার করুন। টাইপ 321 খাদ জন্য, 347 ফিলার তারের উপযুক্ত। ভুল ফিলার গ্রেড ব্যবহার করে যান্ত্রিক জয়েন্ট শব্দ হলেও সমাপ্ত ওয়েল্ডের ক্ষয় কার্যক্ষমতার সাথে আপস করে।
স্টেইনলেস স্টিলের জন্য মূল TIG পরামিতি: উপাদান পুরুত্বের 0.001 ইঞ্চি (0.025 মিমি) প্রতি আনুমানিক 1 amp এ অ্যাম্পেরেজ সেট করুন। একটি সুই পয়েন্টে 2% থোরিয়েটেড বা 2% ল্যান্থেনেড টাংস্টেন ইলেক্ট্রোড গ্রাউন্ড ব্যবহার করুন। আর্গন শিল্ডিং গ্যাস প্রবাহের হার 15 থেকে 20 ঘনফুট প্রতি ঘন্টা (CFH) এর মধ্যে সেট করা উচিত। ভ্রমণের গতি সামঞ্জস্যপূর্ণ রাখুন — একটি সঠিক তাপ ইনপুট দিয়ে ধীরে ধীরে কাজ করা আশেপাশের ধাতুকে তাড়াহুড়ো এবং অতিরিক্ত গরম করার চেয়ে ভাল।
টিউব এবং পাইপ ওয়েল্ডিংয়ের জন্য ব্যাক পার্জিং
যখন TIG ঢালাই স্টেইনলেস স্টীল টিউব বা পাইপ, ঢালাই প্রক্রিয়া চলাকালীন ঢালাই মূলের ভিতরের পৃষ্ঠ বায়ুমণ্ডলীয় অক্সিজেনের সংস্পর্শে আসে। এটি "সুগারিং" নামক একটি ঘটনা ঘটায় — ওয়েল্ড রুটে একটি রুক্ষ, দানাদার অক্সিডাইজড পৃষ্ঠ যা জারা প্রতিরোধ এবং যান্ত্রিক শক্তি উল্লেখযোগ্যভাবে হ্রাস করে। আর্গন গ্যাস (অক্সিজেন স্থানচ্যুত করার জন্য ঢালাই করার সময় টিউবের অভ্যন্তরের মধ্য দিয়ে প্রবাহিত) দিয়ে পিঠ পরিষ্কার করা যেকোন স্টেইনলেস স্টিল টিউব প্রয়োগের জন্য অপরিহার্য যেখানে মূলের গুণমান গুরুত্বপূর্ণ। উভয় প্রান্ত ঢিলেঢালাভাবে প্লাগ করুন এবং ওয়েল্ড জুড়ে একটি ইতিবাচক শোধন বজায় রাখতে এক প্রান্ত দিয়ে কম চাপে আর্গন প্রবাহিত করুন।
MIG ওয়েল্ডিং (GMAW) স্টেইনলেস স্টিল
এমআইজি ওয়েল্ডিং স্টেইনলেস স্টিলের জন্য একটি ব্যবহারিক বিকল্প যেখানে উৎপাদনের গতি ঢালাই নান্দনিকতার চেয়ে বেশি গুরুত্বপূর্ণ, বা যেখানে টিআইজি সরঞ্জাম উপলব্ধ নেই। প্রক্রিয়াটি ঢালাই পুল রক্ষা করার জন্য একটি শিল্ডিং গ্যাস সহ একটি ক্রমাগত খাওয়ানো স্টেইনলেস স্টীল তারের ইলেক্ট্রোড ব্যবহার করে। এমআইজি ওয়েল্ডিং স্টেইনলেস স্টিলের জন্য সঠিক শিল্ডিং গ্যাস হল বিশুদ্ধ আর্গন বা একটি আর্গন-হিলিয়াম মিশ্রণ — হালকা ইস্পাত MIG ওয়েল্ডিংয়ের জন্য ব্যবহৃত আর্গন-CO2 মিশ্রণ নয়, কারণ CO2 স্টেইনলেস কার্বন পিকআপ এবং অক্সিডেশনকে উৎসাহিত করে। প্রতি মিনিটে 14 থেকে 16 লিটার (প্রায় 30 CFH) এর মধ্যে শিল্ডিং গ্যাস প্রবাহের হার সেট করুন। বেস মেটাল গ্রেডের সাথে মিলে যাওয়া স্টেইনলেস তার ব্যবহার করুন এবং তাপ বিকৃতি কমাতে বিস্ময়কর জোড়ের ক্রম বিবেচনা করুন।

স্টেইনলেস স্টিলের অক্সি-অ্যাসিটিলিন ঢালাই
অক্সি-অ্যাসিটিলিন দিয়ে স্টেইনলেস স্টিলের গ্যাস ঢালাই প্রযুক্তিগতভাবে সম্ভব কিন্তু TIG ওয়েল্ডিংয়ের চেয়ে উল্লেখযোগ্যভাবে বেশি কঠিন এবং সাধারণত উৎপাদন বা কাঠামোগত প্রয়োগের জন্য সুপারিশ করা হয় না। প্রক্রিয়াটির জন্য একটি বিশেষ স্টেইনলেস স্টীল ওয়েল্ডিং ফ্লাক্স প্রয়োজন — সাধারণত একটি শুকনো পাউডার আইসোপ্রোপাইল অ্যালকোহলের সাথে পেস্টে মিশ্রিত করা হয় এবং জয়েন্টের সামনের এবং পিছনে, পাশাপাশি ফিলার রড উভয় ক্ষেত্রেই প্রয়োগ করা হয়। এই ফ্লাক্স জোড়ের সময় ক্রোমিয়াম জারণ রোধ করে।
দ flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
304-এর মতো গ্রেডে, অত্যধিক তাপ (500°C এবং 800°C-এর মধ্যে) শস্যের সীমানায় ক্রোমিয়াম কার্বাইড গঠনের কারণ হতে পারে - এমন একটি অবস্থা যা কার্বাইড বৃষ্টিপাত নামে পরিচিত যা সময়ের সাথে সাথে আন্তঃগ্রানুলার ক্ষয় ঘটায়। নিম্ন-কার্বন গ্রেড (304L, 316L) উচ্চতর তাপ ইনপুট পদ্ধতির সাথে ঢালাই করার সময় এই সমস্যার জন্য আরও প্রতিরোধী।
ঢালাই স্টেইনলেস স্টীল জন্য সমালোচনামূলক প্রস্তুতি পদক্ষেপ
নির্বাচিত ঢালাই প্রক্রিয়া নির্বিশেষে, স্টেইনলেস স্টিলের সাথে কাজ করার সময় পৃষ্ঠের প্রস্তুতি এবং দূষণ নিয়ন্ত্রণ অ-আলোচনাযোগ্য।
- লৌহঘটিত দূষণ দূর করুন: স্টেইনলেস পৃষ্ঠে যে কোনো লোহা বা ইস্পাতের কণা — কার্বন স্টিলে ব্যবহৃত তারের ব্রাশ, গ্রাইন্ডিং ডিস্ক বা ধাতব ধুলো থেকে — স্টেইনলেস এম্বেড হবে এবং মরিচা দাগ সৃষ্টি করবে। ডেডিকেটেড স্টেইনলেস স্টিলের ব্রাশ, গ্রাইন্ডিং ডিস্ক এবং কাটিং হুইল ব্যবহার করুন যা কখনো কার্বন স্টিল স্পর্শ করেনি।
- সমস্ত পৃষ্ঠ ভালভাবে পরিষ্কার করুন: ঢালাইয়ের আগে অ্যাসিটোন বা একটি ডেডিকেটেড স্টেইনলেস স্টিল ডিগ্রিজার ব্যবহার করে জয়েন্ট এলাকা থেকে তেল, গ্রীস এবং মিল স্কেল সরান। এমনকি আঙ্গুলের ছাপ স্থানীয়ভাবে দূষণের কারণ হতে পারে।
- শূন্য জয়েন্ট ফাঁক নিশ্চিত করুন: স্টেইনলেস স্টিল বিশেষ করে ব্লো-থ্রু প্রবণ হয় যখন যৌথ মুখের মধ্যে ফাঁক থাকে। জয়েন্টটিকে একটি আলোর উত্স পর্যন্ত ধরে রাখুন - যদি আলোর মধ্য দিয়ে যায় তবে ফিট-আপটি খুব আলগা।
- ক্ল্যাম্প এবং ট্যাক ওয়েল্ড নিরাপদে: স্টেইনলেস স্টিলের উচ্চ তাপীয় সম্প্রসারণের কারণে, ঢালাইয়ের সময় আনক্ল্যাম্পড ওয়ার্কপিসগুলি উল্লেখযোগ্যভাবে বিকৃত হতে পারে। স্ট্যাগার ট্যাক ঢালাই এবং তাপ সমানভাবে বিতরণ করার জন্য প্রধান ঢালাইয়ের ক্রম স্তম্ভিত করার কথা বিবেচনা করুন।
- ইন্টারপাস তাপমাত্রা নিয়ন্ত্রণ করুন: ওয়েল্ড জোন পাসের মধ্যে ঠান্ডা করার অনুমতি দিন। টেকসই উচ্চ ইন্টারপাস তাপমাত্রা সংবেদনশীলতা (ক্রোমিয়াম কার্বাইড বৃষ্টিপাত) এবং বিকৃতির ঝুঁকি বাড়ায়।
টর্চ গ্যাস কাটা এবং স্টেইনলেস স্টীল ঢালাই ব্যবহার করার সময় নিরাপত্তা
অক্সি-জ্বালানি কাটিং এবং স্টেইনলেস স্টীল ঢালাই উভয়ই নির্দিষ্ট নিরাপত্তা বিপত্তি উপস্থাপন করে যার জন্য সরাসরি মনোযোগ প্রয়োজন।
গ্যাস সিলিন্ডার এবং টর্চ নিরাপত্তা
- অ্যাসিটিলিন cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- প্রতি ঘন্টায় সিলিন্ডারের ক্ষমতার এক-সপ্তমাংশের বেশি হারে কখনই অ্যাসিটিলিন প্রত্যাহার করবেন না — এটি করার ফলে পায়ের পাতার মোজাবিশেষ এবং টর্চের মধ্যে অ্যাসিটোন টেনে যায়, যা ক্ষতি এবং সম্ভাব্য বিপদ ঘটায়।
- 15 psi কাজের চাপের উপরে কখনই অ্যাসিটিলিন পরিচালনা করবেন না — উচ্চ চাপে এটি শক-সংবেদনশীল হয়ে ওঠে এবং বিস্ফোরকভাবে পচে যেতে পারে।
- প্রোপেন is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- সর্বদা পায়ের পাতার মোজাবিশেষ, নিয়ন্ত্রক, এবং নির্দিষ্ট জ্বালানী গ্যাস ব্যবহার করা হচ্ছে জন্য রেট দেওয়া টিপস ব্যবহার করুন. প্রোপেন রাসায়নিকভাবে অ্যাসিটিলিনের জন্য ডিজাইন করা পায়ের পাতার মোজাবিশেষ উপকরণগুলিকে সময়ের সাথে হ্রাস করে।
স্টেইনলেস স্টীল ঢালাই ধোঁয়া বিপদ
ওয়েল্ডিং স্টেইনলেস স্টীল ক্রোমিয়াম (VI) ধোঁয়া তৈরি করে — একটি পরিচিত মানব কার্সিনোজেন — সাথে নিকেল যৌগ এবং অন্যান্য বিপজ্জনক ধাতব ধোঁয়া। এই ধোঁয়াগুলি হালকা ইস্পাত ঢালাই দ্বারা উত্পাদিত ধোঁয়াগুলির চেয়ে বেশি বিপজ্জনক এবং সক্রিয় নিয়ন্ত্রণ ব্যবস্থার প্রয়োজন৷ চাপ বা শিখার কাছাকাছি অবস্থান করা স্থানীয় নিষ্কাশন বায়ুচলাচল (LEV) বাধ্যতামূলক যে কোনও পেশাদার সেটিংয়ে। একটি এয়ার-ফিড ওয়েল্ডিং রেসপিরেটর সহ ব্যক্তিগত সুরক্ষামূলক সরঞ্জাম বা ন্যূনতম একটি সঠিকভাবে রেটযুক্ত ফিউম-ফিল্টারিং রেসপিরেটর পরিধান করা উচিত। একা সাধারণ দোকানের বায়ুচলাচলের উপর নির্ভর করবেন না। হেক্সাভ্যালেন্ট ক্রোমিয়ামের এক্সপোজার সীমা কঠোরভাবে নিয়ন্ত্রিত এবং উৎপাদন পরিবেশে পর্যবেক্ষণের প্রয়োজন যেখানে স্টেইনলেস ওয়েল্ডিং নিয়মিতভাবে সঞ্চালিত হয়।
সঠিক প্রক্রিয়া নির্বাচন করা: গ্যাস কাটা এবং ঢালাই পদ্ধতি সারসংক্ষেপ
জন্য ইস্পাত কাটা , জ্বালানী গ্যাসের পছন্দ প্রাথমিকভাবে উপলব্ধ বাজেট, প্রয়োজনীয় কাটার গতি এবং টর্চ ডিজাইনের উপর নির্ভর করে। অ্যাসিটিলিন দ্রুততম পিয়ার্স সময় এবং সবচেয়ে তীব্র অভ্যন্তরীণ তাপ সরবরাহ করে, এটি নির্ভুল কাজ, পাতলা উপাদান এবং সেটআপের সময় গুরুত্বপূর্ণ এমন পরিস্থিতিতে এটিকে আদর্শ করে তোলে। প্রোপেন এবং প্রোপিলিন সঠিক ইনজেক্টর টর্চ সেটআপের সাথে মোটা উপাদানে কম অপারেটিং খরচ এবং তুলনামূলক কাটিয়া গতি প্রদান করে। পাইপ সরবরাহ সহ উচ্চ-ভলিউম শিল্প কাটিয়া সুবিধার জন্য প্রাকৃতিক গ্যাস হল অর্থনৈতিক পছন্দ। স্টেইনলেস স্টীল, অ্যালুমিনিয়াম বা অ লৌহঘটিত ধাতু কাটার জন্য কোন অক্সি-জ্বালানি গ্যাস কার্যকর নয় — এই উপকরণগুলির জন্য অবশ্যই প্লাজমা বা লেজার কাটিং ব্যবহার করতে হবে।
জন্য স্টেইনলেস স্টীল ঢালাই , TIG হল পছন্দের প্রক্রিয়া যেখানে চেহারা, ক্ষয় প্রতিরোধের, এবং যান্ত্রিক শক্তি অগ্রাধিকার। MIG ঢালাই ভারী বিভাগ এবং উৎপাদন কাজের জন্য উপযুক্ত যেখানে গতি গুরুত্বপূর্ণ। স্টেইনলেসের অক্সি-অ্যাসিটিলিন গ্যাস ঢালাই সম্ভব কিন্তু চাহিদাপূর্ণ, সঠিক ফ্লাক্স প্রয়োগ, সুনির্দিষ্ট শিখা সেটিং এবং ঢালাই-পরবর্তী ফ্লাক্স অপসারণ প্রয়োজন — যেখানে বৈদ্যুতিক ঢালাই সরঞ্জাম অনুপলব্ধ থাকে সেক্ষেত্রে মেরামতের ক্ষেত্রে এটি আরও উপযুক্ত। যাই হোক না কেন প্রক্রিয়া ব্যবহার করা হোক না কেন, দূষণ নিয়ন্ত্রণ, সঠিক ফিলার নির্বাচন, এবং তাপ ব্যবস্থাপনা এই তিনটি কারণ যা নির্ধারণ করে যে একটি স্টেইনলেস স্টীল ওয়েল্ড দীর্ঘমেয়াদে উদ্দেশ্য অনুযায়ী কাজ করে কিনা৷







