

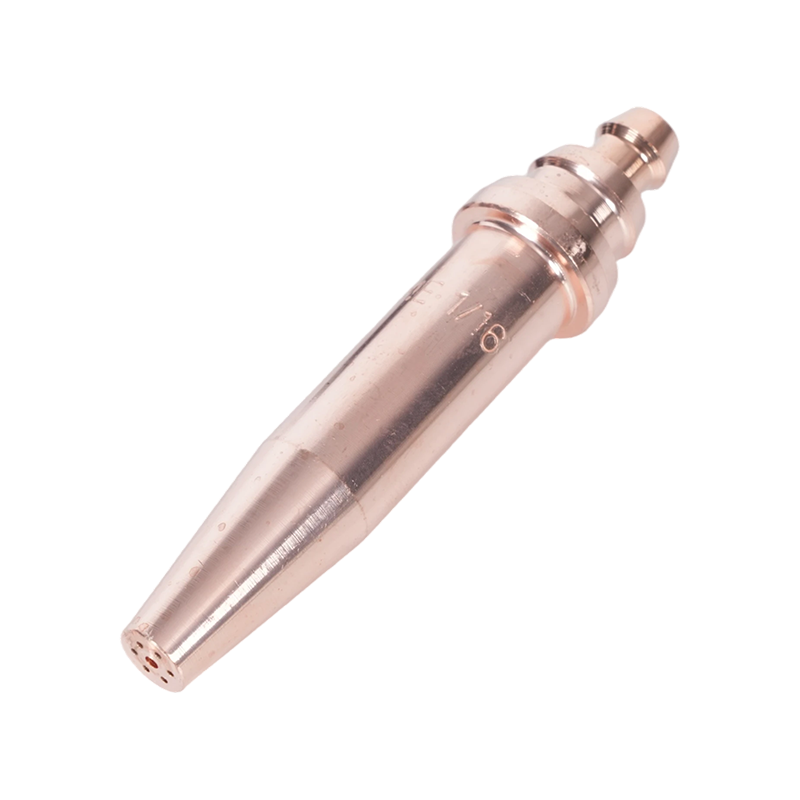
অন্যান্য জ্বালানী টিপস ছাড়াও অক্সি-অ্যাসিটিলিন টিপস কি সেট করে
সমস্ত কাটিং টর্চ টিপস বিনিময়যোগ্য নয়, এবং পার্থক্যটি জ্বালানী গ্যাস দিয়ে শুরু হয়। অক্সিজেন-অ্যাসিটিলিন টিপস অ্যাসিটিলিনের অনন্য দহন বৈশিষ্ট্যগুলির চারপাশে তৈরি করা হয়েছে: এটি অন্য যে কোনও বাণিজ্যিকভাবে উপলব্ধ জ্বালানী গ্যাসের চেয়ে বেশি উত্তপ্ত হয়, অভ্যন্তরীণ শঙ্কুতে প্রায় 3,500°C (6,332°F) শিখা তাপমাত্রায় পৌঁছায়। এই তাপ আউটপুট প্রোপেন, প্রাকৃতিক গ্যাস, বা প্রোপিলিনের চেয়ে দ্রুত অক্সিজেন কাটার জন্য অ্যাসিটিলিনকে ইগনিশন পয়েন্টে ধাতুকে প্রি-হিট করতে দেয়—যার কারণে অক্সি-অ্যাসিটিলিন বিকল্প জ্বালানী সিস্টেমের প্রতিযোগিতা সত্ত্বেও কাঠামোগত ইস্পাত কাটা এবং নির্ভুল ধাতু তৈরির জন্য প্রভাবশালী পছন্দ হিসাবে রয়ে গেছে।
টিপের নকশাটি এটি প্রতিফলিত করে: অ্যাসিটিলিন টিপগুলি সাধারণত একাধিক প্রিহিট পোর্ট দ্বারা বেষ্টিত একটি একক-ওরিফিস কাটিং জেট ব্যবহার করে, সবগুলি একটি তামার দেহে একত্রিত হয়। প্রিহিট পোর্ট এবং কাটিং অক্সিজেন চ্যানেল বিশেষভাবে অ্যাসিটিলিনের পোড়া হার এবং চাপের বক্ররেখার জন্য ক্রমাঙ্কিত হয়। প্রোপেনের মতো ধীর-দহন জ্বালানীর সাথে অ্যাসিটিলিন টিপ ব্যবহার করলে ভারসাম্যহীন শিখা, কার্বন তৈরি হয় এবং অপ্রত্যাশিত কাটিং কর্মক্ষমতা তৈরি হয়। বিপরীতভাবে, একটি অ্যাসিটিলিন সেটআপে একটি প্রোপেন টিপ জ্বালানীর জন্য সক্ষম প্রিহিট তীব্রতা প্রদান করতে পারে না। জ্বালানির সাথে টিপ মেলানো ঐচ্ছিক নয়। একটি পরীক্ষিত জন্য অ্যাসিটিলিন কাটিয়া টর্চ টিপস সম্পূর্ণ পরিসীমা স্ট্যান্ডার্ড, হেভি-ডিউটি এবং বিশেষায়িত প্রোফাইল কভার করে, গ্যাস-টাইট সিট এবং রেট দেওয়া চাপ সামঞ্জস্য নিশ্চিত করার জন্য নির্বাচনটি সর্বদা আপনার টর্চ হ্যান্ডেলের প্রস্তুতকারকের সিরিজের বিপরীতে করা উচিত।
অ্যাসিটিলিনের অনন্য একটি অতিরিক্ত ফ্যাক্টর: 1/7 নিয়ম। অ্যাসিটিলিন সিলিন্ডারগুলি কখনই প্রতি ঘন্টায় সিলিন্ডারের মোট সামগ্রীর এক-সপ্তমাংশের বেশি হারে আঁকা উচিত নয়৷ বড় কাটিং কাজের উচ্চ-প্রবাহের টিপস প্রত্যাহারের হারকে এই থ্রেশহোল্ড অতিক্রম করতে পারে, যার ফলে অ্যাসিটোন (স্ট্যাবিলাইজার) গ্যাস প্রবাহে প্রবেশ করতে পারে—একটি গুরুতর নিরাপত্তা এবং সরঞ্জামের বিপদ। টিপ আকার নির্বাচন তাই উচ্চ-আউটপুট কাজের জন্য একটি সিলিন্ডার পরিচালনার সিদ্ধান্ত।
ওয়ান-পিস বনাম টু-পিস টিপ ডিজাইন: আপনার কোনটি প্রয়োজন
যেকোন শিল্প ঢালাই সরবরাহকারীর মধ্য দিয়ে যান এবং আপনি শেলফে দুটি স্বতন্ত্র টিপ নির্মাণ পাবেন। কোনটি তাদের আলাদা করে তা বোঝা আপনার টর্চের কোনটি তা নির্ধারণ করে।
A এক টুকরা টিপ একটি একক তামা বিলেট থেকে মেশিন করা হয়। কাটিং অক্সিজেন চ্যানেল কেন্দ্রের মধ্য দিয়ে চলে; প্রিহিট পোর্টগুলি এটিকে ঘিরে রয়েছে, সমস্ত একই দেহে নিক্ষেপ করা হয়েছে। এই নির্মাণ টিপকে টাইট ডাইমেনশনাল সহনশীলতা দেয়—গ্যাস প্যাসেজগুলি তৈরির মুহূর্ত থেকে সুনির্দিষ্ট এবং সামঞ্জস্যপূর্ণ। এক-টুকরো টিপস অক্সি-অ্যাসিটিলিন কাজের জন্য আদর্শ কারণ অ্যাসিটিলিনের উচ্চ শিখা তাপমাত্রা এবং অপেক্ষাকৃত উচ্চ চাপ কঠিন তামার তাপ পরিবাহিতার সাথে ভালভাবে মিলে যায়। টিপটি দক্ষতার সাথে তাপ নষ্ট করে, পাল্টা আগুন প্রতিরোধ করে এবং সঠিকভাবে রক্ষণাবেক্ষণ করলে অনেক কাজের সময় ধরে এটির ক্রমাঙ্কন ধরে রাখে।
A দুই টুকরা টিপ একটি বাইরের তামার খোল এবং একটি পৃথক অভ্যন্তরীণ সদস্য নিয়ে গঠিত, যা দুটি উপাদানের মধ্যে প্রি-হিট ফ্লেম গ্রুভের একটি সিরিজ তৈরি করে। এই নকশাটি বিশেষত ধীরগতির জ্বালানীর জন্য তৈরি করা হয়েছে—প্রোপেন, প্রাকৃতিক গ্যাস, প্রোপিলিন এবং MAPP—যার জন্য দীর্ঘ প্রি-হিট ফ্লেম পাথ এবং গ্যাস টিপ ফেস থেকে বেরিয়ে যাওয়ার আগে আরও মিশ্রিত সময় প্রয়োজন। খাঁজকাটা নকশা গ্যাস এবং প্রাক-মিশ্র অক্সিজেনের মধ্যে যোগাযোগের পৃষ্ঠকে বৃদ্ধি করে, যা জ্বলন অঞ্চলকে প্রসারিত করে এই জ্বালানির নিম্ন শিখা তাপমাত্রার জন্য ক্ষতিপূরণ দেয়। অ্যাসিটিলিনের দুই-টুকরো টিপস অত্যধিক ব্যাকফায়ারিং তৈরি করে কারণ মিশ্রণের প্রয়োজন হওয়ার আগে জ্বালানী জ্বলে যায়; প্রোপেনের এক-টুকরো টিপস এর জন্য প্রয়োজনীয় মিক্সিং জ্যামিতির শিখাকে ক্ষুধার্ত করে।
ব্যবহারিক নিয়ম: যদি আপনার সেটআপ অ্যাসিটিলিন পোড়ায়, তবে এক টুকরো টিপস ব্যবহার করুন। আপনি যদি অক্সি-ফুয়েল সিস্টেমের মাধ্যমে প্রোপেন, প্রাকৃতিক গ্যাস বা প্রোপিলিন চালাচ্ছেন, তাহলে সেই জ্বালানির জন্য ডিজাইন করা দুই-টুকরো টিপস ব্যবহার করুন। থ্রেড এবং সিট টর্চ বডির সাথে মানানসই মনে হলেও জ্বালানির ধরনগুলির মধ্যে টিপসগুলি ক্রস-সামঞ্জস্যপূর্ণ বলে মনে করবেন না৷
টিপের আকার এবং ছিদ্র: ধাতু পুরুত্বের সাথে মিলে যাওয়া
অক্সি-অ্যাসিটিলিন কাটিংয়ের জন্য টিপের আকার একটি প্রাথমিক পরিবর্তনশীল দ্বারা নিয়ন্ত্রিত হয়: ধাতুর বেধ কাটা। আকারের সংখ্যা—সবচেয়ে ছোট থেকে 000 থেকে 8টি অধিকাংশ নির্মাতা সিস্টেমের মধ্যে সবচেয়ে বড়-টি টিপের কেন্দ্রে কাটা অক্সিজেন ছিদ্রের ব্যাসের সাথে মিলে যায়। এটি সেই গর্ত যা উচ্চ-চাপের অক্সিজেন জেট সরবরাহ করে যা প্রকৃতপক্ষে কাটটি সম্পাদন করে; এর চারপাশের প্রিহিট পোর্টগুলি শুধুমাত্র ইস্পাতকে ইগনিশন তাপমাত্রায় নিয়ে আসে। টিপের আকার সর্বদা অক্সিজেন ছিদ্রের ব্যাস কাটার উপর ভিত্তি করে নির্বাচন করা হয়, প্রিহিট হোলের আকার নয়।
| টিপের আকার | ধাতু বেধ | কাটিং O₂ (PSI) | অ্যাসিটিলিন (PSI) | ভ্রমণের গতি (IPM) |
|---|---|---|---|---|
| 000 | 1/8" পর্যন্ত | 20-25 | 3-5 | 28-32 |
| 00 | 1/4" | 20-25 | 3-5 | 27-30 |
| 0 | 3/8"–1/2" | 20-35 | 3-5 | 20-28 |
| 1 | 3/4" | 30-35 | 3-5 | 17-21 |
| 2 | 1"–1-1/2" | 35-45 | ৩-৭ | 13-19 |
| 3 | 2"–2-1/2" | 40-50 | 4-10 | 10-15 |
| 4 | 3" | 40-50 | 5-10 | 9-12 |
| 5 | 4"–12" | 45-80 | 5-15 | পরিবর্তিত হয় |
একটি গুরুত্বপূর্ণ পয়েন্ট অপারেটররা প্রায়ই উপেক্ষা করে: টিপ সাইজিং নির্মাতারা জুড়ে প্রমিত করা হয় না . একটি ব্র্যান্ডের একটি সাইজ 2 টিপ অন্য একটি থেকে 2 আকারের চেয়ে আলাদা ছিদ্রের ব্যাস থাকতে পারে। সর্বদা আপনার টর্চ প্রস্তুতকারকের টিপ চার্টকে ক্রস-রেফারেন্স করুন বরং ব্র্যান্ডগুলির মধ্যে সংখ্যাগত সমতা ধরে না নিয়ে। সামঞ্জস্যপূর্ণ উচ্চ আউটপুট কাট দাবি ভারী কাঠামোগত অ্যাপ্লিকেশনের জন্য, হেভি-ডিউটি হ্যান্ড অ্যাসিটিলিন টর্চ টিপ কাটা দাবী করার জন্য কাটিং চ্যানেলের অকাল ক্ষয় ছাড়াই উচ্চ চাপের অক্সিজেন প্রবাহ বজায় রাখার জন্য অরিফিস জ্যামিতি এবং তামার গ্রেড দিয়ে ডিজাইন করা হয়েছে।
এড়ানোর জন্য একটি সাইজিং ত্রুটি: "আরো তাপ পেতে" একটি বড় আকারের টিপ নির্বাচন করা। উপাদান কাটার জন্য খুব বড় একটি টিপ প্রয়োজনের চেয়ে বেশি প্রিহিট সরবরাহ করে, কার্ফ প্রান্তগুলিকে অক্সিডাইজ করে, জ্বালানী খরচ বাড়ায় এবং যখন কম গ্যাসের বেগ শিখার প্রসারণ গতির নীচে নেমে যায় তখন ব্যাকফায়ারের ঝুঁকি বাড়ায়। উপাদানের ডগাকে ডান মাপ করা আরও কার্যকরী এবং একটি পরিষ্কার, সরু কার্ফ তৈরি করে।
কাটিং, গজিং এবং হিটিং: তিনটি টিপ টাইপ ব্যাখ্যা করা হয়েছে
টিপের ধরন - টিপের আকার থেকে আলাদা - টর্চটি আসলে ধাতুতে কী করে তা নির্ধারণ করে। অক্সি-অ্যাসিটিলিন সিস্টেম তিনটি কার্যকরীভাবে স্বতন্ত্র টিপ কনফিগারেশন ব্যবহার করে, এবং তাদের বিভ্রান্ত করার ফলে খারাপ ফলাফল এবং সম্ভাব্য নিরাপত্তা বিপত্তি তৈরি হয়।
কাটিং টিপস স্ট্যান্ডার্ড কনফিগারেশনগুলি হল: একটি কেন্দ্র কাটিং অক্সিজেন জেট চার থেকে ছয়টি প্রিহিট পোর্ট দ্বারা বেষ্টিত এটির চারপাশে প্রতিসমভাবে সাজানো। প্রি-হিট ফ্লেম ইস্পাত পৃষ্ঠকে তার জ্বলন্ত তাপমাত্রায় নিয়ে আসে (হালকা ইস্পাতের জন্য প্রায় 870°C / 1,600°F), এই সময়ে কাটিং অক্সিজেন লিভার খোলার সময় একটি উচ্চ-চাপের প্রবাহ নির্দেশ করে যা কার্ফের মাধ্যমে গলিত ধাতুকে নিচের দিকে অক্সিডাইজ করে এবং বের করে দেয়। এই টিপস হালকা ইস্পাত এবং কম খাদ ইস্পাত পরিষ্কার, মাধ্যমে কাটা জন্য ডিজাইন করা হয়েছে. এগুলি স্ট্যান্ডার্ড অক্সি-ফুয়েল কাটার প্রক্রিয়া ব্যবহার করে স্টেইনলেস স্টীল, অ্যালুমিনিয়াম বা ঢালাই লোহার জন্য উপযুক্ত নয়—এই উপকরণগুলির বিকল্প প্রক্রিয়ার প্রয়োজন হয়।
গজিং টিপস একটি মৌলিকভাবে ভিন্ন orifice জ্যামিতি ব্যবহার করুন. একটি সংকীর্ণ বৃত্তাকার কাটিং জেটের পরিবর্তে, গজিং টিপ একটি প্রশস্ত, ফ্যান-আকৃতির বা দীর্ঘায়িত অক্সিজেন স্ট্রিম তৈরি করে যা পৃষ্ঠ থেকে উপাদানগুলিকে কেটে ফেলার পরিবর্তে সরানোর জন্য ডিজাইন করা হয়েছে। এটি বেস ধাতুতে একটি U-আকৃতির খাঁজ তৈরি করে - ঢালাই ত্রুটিগুলি অপসারণ করতে, পুনরায় ঢালাইয়ের জন্য জয়েন্টগুলি প্রস্তুত করতে এবং প্লেটের প্রান্তগুলিকে স্কার্ফ করার জন্য দরকারী৷ দ উপাদান অপসারণ কাজের জন্য অক্সি-অ্যাসিটিলিন গজিং টিপস অপারেটরের ভ্রমণ গতিতে একটি স্থিতিশীল, নিয়ন্ত্রণযোগ্য গজ বজায় রাখার জন্য প্রয়োজনীয় দীর্ঘায়িত পোর্ট জ্যামিতি দিয়ে নির্মিত। গজিংয়ের জন্য একটি কাটিং টিপ ব্যবহার করা একটি রুক্ষ, অসামঞ্জস্যপূর্ণ খাঁজ তৈরি করে এবং ডগা মুখের দ্রুত ক্ষতি করে।
গরম করার টিপস কাটা অক্সিজেন চ্যানেল সম্পূর্ণরূপে নির্মূল. তারা শুধুমাত্র একটি বৃহৎ আয়তনের প্রিহিট শিখা প্রদান করে—কোনও কাটিং জেট নয়—এগুলিকে চাপ উপশম, বাঁকানো, সোজা করা, ব্রেজিং এবং আর্ক ওয়েল্ডিংয়ের আগে পুরু ওয়েল্ডমেন্ট প্রিহিটিং করার সঠিক হাতিয়ার তৈরি করে৷ দ অক্সি-অ্যাসিটিলিন এবং প্রোপেন টর্চ গরম করার টিপস বিভিন্ন হিটিং অ্যাপ্লিকেশানের জন্য প্রয়োজনীয় তাপ স্প্রেডের সাথে মেলে একাধিক পোর্ট কনফিগারেশনে পাওয়া যায়—বড় ক্রিয়াকলাপের জন্য সংকীর্ণ ঘনীভূত গরম থেকে শুরু করে বৃহৎ ফ্যাব্রিকেশনে চাপ উপশমের জন্য বিস্তৃত অঞ্চল গরম করা পর্যন্ত।
টিপ আকার অনুযায়ী চাপ সেটিংস
গ্যাসের চাপ সঠিকভাবে সেট করা সঠিক টিপ নির্বাচন করার মতোই গুরুত্বপূর্ণ—একটি নিম্ন আকারের চাপ সেটিং একটি দুর্বল, অক্সিডাইজিং কাট তৈরি করে; একটি বড় আকারের সেটিং গ্যাস নষ্ট করে, কার্ফকে প্রশস্ত করে এবং কাটার স্রোতে অশান্তি সৃষ্টি করতে পারে যা কাটা মুখকে রুক্ষ করে।
সাধারণ কাঠামো: টিপের আকার এবং উপাদান পুরুত্ব সহ অক্সিজেন চাপ স্কেল, যখন টিপের আকার নির্বিশেষে অ্যাসিটিলিন চাপ একটি সংকীর্ণ সীমার মধ্যে থাকে। রেগুলেটরে অ্যাসিটিলিনের চাপ কখনই 15 পিএসআই-এর বেশি হওয়া উচিত নয় - সেই থ্রেশহোল্ডের উপরে, গ্যাসটি অস্থির হয়ে ওঠে এবং বিস্ফোরণের ঝুঁকি উল্লেখযোগ্যভাবে বৃদ্ধি পায়। বেশিরভাগ উত্পাদন কাটার কাজ টিপের আকারের উপর নির্ভর করে 3 থেকে 10 PSI এর মধ্যে অ্যাসিটিলিন চালায়, উপরের প্রান্তের দিকে বড় টিপের আকারের সাথে।
অক্সিজেন অনেক বিস্তৃত পরিসরে কাজ করে। পাতলা-বস্তুর টিপস (000-0) সাধারণত 20-35 PSI কাটিয়া অক্সিজেন চালায়; মিড-রেঞ্জ টিপস (1-2) সাধারণত 30-45 PSI ব্যবহার করে; প্লেট কাজের জন্য বড়-ব্যাসের টিপস (3-5) 40-60 PSI বা তার বেশি প্রয়োজন হতে পারে। প্রি-হিট অক্সিজেন-যেখানে টর্চ ডিজাইন প্রি-হিট এবং কাটা অক্সিজেন সরবরাহকে আলাদা করে-অক্সিজেন কাটার চেয়ে কম সেট করা হয়, সাধারণত 3-17 পিএসআই টিপের আকারের উপর নির্ভর করে। টিপের আকার, ছিদ্রের ব্যাস এবং কাটার গতি দ্বারা বিভক্ত প্রামাণিক চাপের রেফারেন্সের জন্য, হ্যারিস কাটিং টর্চ টিপ চার্ট কভারিং টিপ আকার নির্বাচন, চাপ সেটিংস, এবং কাটা মানের রেফারেন্স বেশিরভাগ স্ট্যান্ডার্ড টিপ সিরিজ জুড়ে প্রযোজ্য প্রস্তুতকারক-গ্রেড ডেটা প্রদান করে।
সর্বদা টর্চ ভালভ খোলা রেখে এবং গ্যাস প্রবাহিত রেখে চাপ সেট করুন - ভালভ বন্ধ করে নয়। কাজের চাপ নির্ধারণের জন্য স্ট্যাটিক প্রেসার রিডিং অর্থহীন; নিয়ন্ত্রকের ডেলিভারি চাপ প্রবাহের নিচে নেমে যায়, এবং সেই কাজের চাপই ডগায় শিখার গুণমান নির্ধারণ করে।
টিপ রক্ষণাবেক্ষণ, পরিষ্কার করা এবং কখন প্রতিস্থাপন করতে হবে
একটি দূষিত বা ক্ষতিগ্রস্থ টিপ খারাপ কাট মানের সবচেয়ে সাধারণ কারণ যা অপারেটররা ভুলভাবে গ্যাসের চাপ বা কৌশলকে দায়ী করে। টিপ রক্ষণাবেক্ষণ সহজ কিন্তু সঠিক সরঞ্জাম এবং সামঞ্জস্যপূর্ণ অনুশীলন প্রয়োজন।
কার্বন বিল্ডআপ প্রিহিট পোর্টগুলিতে সবচেয়ে ঘন ঘন সমস্যা। কাটিং প্রক্রিয়া থেকে স্প্যাটার, সামান্য জ্বালানী-সমৃদ্ধ শিখা সেটিংসের সাথে মিলিত, পোর্টের ভিতরে এবং ডগা মুখে কার্বন জমা করে। এটি গ্যাসের প্রবাহকে সীমাবদ্ধ করে, প্রি-হিট ফ্লেম প্যাটার্নকে বিকৃত করে এবং শিখাটিকে অপ্রত্যাশিতভাবে উত্তোলন বা নিভিয়ে দেয়। পোর্ট ব্যাসের আকারের টিপ ক্লিনার দিয়ে প্রিহিট পোর্টগুলি পরিষ্কার করুন - ড্রিল বিট দিয়ে নয়, যা তামাকে সরিয়ে দেয় এবং ছিদ্রকে বড় করে। কাটা অক্সিজেন চ্যানেল একটি মসৃণ তারের সঙ্গে পরিষ্কার করা উচিত যা জোর করে না ফিট করে; কাটিং ফার্ফিসের যেকোন বর্ধিতকরণ প্রবাহের বৈশিষ্ট্যগুলিকে পরিবর্তন করে যার জন্য টিপটি ক্যালিব্রেট করা হয়েছিল।
টিপ মুখ অবস্থা সমানভাবে গুরুত্বপূর্ণ। টিপের বসার পৃষ্ঠটি - যেখানে এটি টর্চের মাথার সাথে মিলিত হয় - একটি গ্যাস-আঁট সীলমোহরের জন্য অবশ্যই পরিষ্কার এবং ক্ষতিমুক্ত হতে হবে। একটি টিপ যা সিটে লিক হয় তা অনিয়মিত শিখা আচরণের কারণ হয় এবং এটি আগুনের ঝুঁকি। যদি ফ্ল্যাশব্যাক ইভেন্ট থেকে টিপ ফেস ক্ষয়, পিটিং, বা বার্ন-ব্যাক ক্ষতি দেখায়, তবে টিপটি পুনরায় গ্রাউন্ড করার পরিবর্তে প্রতিস্থাপন করা উচিত। রিগ্রাইন্ডিং প্রিহিট পোর্টের জ্যামিতিকে পরিবর্তন করে এবং নির্ভুলভাবে কাটার কাজের জন্য সুপারিশ করা হয় না।
ফ্ল্যাশব্যাক—যেখানে শিখা টর্চের শরীরে পিছনের দিকে ভ্রমণ করে—সবচেয়ে গুরুতর টিপ-সম্পর্কিত নিরাপত্তা ঘটনা। এটি একটি হিস হিসিং বা চিৎকারের শব্দ, টর্চের মাথায় দৃশ্যমান শিখা এবং হ্যান্ডেলের দ্রুত অতিরিক্ত উত্তাপ উৎপন্ন করে। যদি একটি ফ্ল্যাশব্যাক ঘটে, উভয় টর্চ ভালভ অবিলম্বে বন্ধ করুন, তারপর সিলিন্ডার ভালভ। রিলাইট করার আগে টিপ, টর্চ বডি এবং পায়ের পাতার মোজাবিশেষ পরিদর্শন করুন। একটি সঠিকভাবে লাগানো টর্চ সুরক্ষার জন্য অক্সি-অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার টর্চ ইনলেটে ইনস্টল করা পায়ের পাতার মোজাবিশেষ বা সিলিন্ডারে পৌঁছানোর আগে একটি ফ্ল্যাশব্যাক ধারণ করে এবং নিভিয়ে দেয় - এটির নকশা সীমার কাছাকাছি অপারেটিং অক্সি-অ্যাসিটিলিন সেটআপে একটি অপরিহার্য সুরক্ষা উপাদান৷







