

সংক্ষিপ্ত উত্তর - এবং কেন এটি সহজ নয়
হ্যাঁ, স্টেইনলেস স্টীল হালকা ইস্পাত ঢালাই করা যেতে পারে. জয়েন্টটি অর্জনযোগ্য, কাঠামোগতভাবে সঠিকভাবে কার্যকর করা হলে, এবং শিল্প জুড়ে বাস্তব বানোয়াট কাজে প্রদর্শিত হয় - নিষ্কাশন সিস্টেম, খাদ্য প্রক্রিয়াকরণ সরঞ্জাম, কাঠামোগত সমর্থন, সামুদ্রিক জিনিসপত্র এবং স্থাপত্যের ধাতব কাজ এই দুটি উপকরণ নিয়মিতভাবে একত্রিত করে। সংক্ষিপ্ত উত্তর প্রশ্নের মধ্যে নেই.
যা উত্তরটিকে জটিল করে তোলে তা হল যা এটি অনুসরণ করে। স্টেইনলেস স্টীল এবং হালকা ইস্পাত তাপ সম্প্রসারণের হার, তাপ পরিবাহিতা, রাসায়নিক গঠন এবং ক্ষয় আচরণে ভিন্ন। এই পার্থক্যগুলির প্রত্যেকটি একটি ব্যর্থতার মোড প্রবর্তন করে যা একটি স্ট্যান্ডার্ড একই-মেটেরিয়াল ওয়েল্ডের মুখোমুখি হয় না। ভুল ফিলার দিয়ে জয়েন্টটিকে ঢালাই করুন এবং তাপ-আক্রান্ত অঞ্চলটি ভঙ্গুর হয়ে যায়। ভুলভাবে তাপ পরিচালনা করুন এবং স্টেইনলেস ওয়ার্পস যখন হালকা ইস্পাত বিপরীত দিকে টানে। জয়েন্টটিকে সিল না করে রেখে দিন এবং বাইরের এক্সপোজারের কয়েক মাসের মধ্যে গ্যালভানিক জারা হালকা-ইস্পাত দিকে আক্রমণ করে। সংক্ষিপ্ত উত্তরটি সঠিকভাবে পাওয়ার জন্য আর্কটি আঘাত করার আগে এই সমস্ত ভেরিয়েবল বোঝার প্রয়োজন।
ধাতব চ্যালেঞ্জ: তাপ, সম্প্রসারণ এবং তরলীকরণ
মূল অসুবিধা হল যে স্টেইনলেস স্টীল এবং হালকা ইস্পাত তিনটি যৌগিক উপায়ে ভিন্নভাবে তাপে সাড়া দেয়।
প্রথম, তাপ সম্প্রসারণ . অস্টেনিটিক স্টেইনলেস স্টিল (304 এবং 316 গ্রেডগুলি সাধারণত তৈরিতে সম্মুখীন হয়) তাপমাত্রা বৃদ্ধির প্রতি ডিগ্রী হালকা ইস্পাতের তুলনায় প্রায় 50% বেশি প্রসারিত হয়। যখন আপনি এগুলিকে একত্রে ঢালাই করেন এবং উভয় দিকই অসমভাবে উত্তপ্ত হয়, তখন স্টেইনলেস পাশটি ঢালাইয়ের সময় হালকা-স্টিলের দিকের চেয়ে বেশি বৃদ্ধি পায় এবং শীতল হওয়ার সময় আরও সংকুচিত হয়। এই ডিফারেনশিয়াল মুভমেন্ট জয়েন্টে অবশিষ্ট স্ট্রেস তৈরি করে-স্ট্রেস যে, যদি ওয়েল্ড ডিপোজিট এটিকে শোষণ করার জন্য যথেষ্ট নমনীয় না হয়, তাহলে সমাবেশ ঠান্ডা হওয়ার সাথে সাথে ফাটল ধরে।
দ্বিতীয়, তাপ পরিবাহিতা . হালকা ইস্পাত স্টেইনলেস স্টিলের চেয়ে প্রায় তিনগুণ দ্রুত ওয়েল্ড জোন থেকে তাপ সঞ্চালন করে। এর অর্থ হল তাপ জয়েন্টের স্টেইনলেস দিকে ঘনীভূত হয়, যার ফলে এটি আরও বেশি গরম থাকে এবং হালকা ইস্পাত পাশ দ্রুত ঠান্ডা হয়। ফলাফল হল অসম তাপ বিতরণ, অসম বিকৃতি, এবং ওয়েল্ডার সক্রিয়ভাবে তাপ ইনপুট পরিচালনা না করলে স্টেইনলেস পাশ অতিরিক্ত গরম হওয়ার প্রবণতা।
তৃতীয়, ঢালাই পুল dilution . দুটি বেস ধাতু ওয়েল্ড পুলে গলে যাওয়ার সাথে সাথে তাদের রসায়ন মিশ্রিত হয়। যদি ফিলার মেটাল কেমিস্ট্রি এই তরলতাকে মিটমাট করার জন্য বেছে না নেওয়া হয়—হালকা ইস্পাত থেকে কার্বন শোষণ করে এবং স্টেইনলেস থেকে ক্রোমিয়াম-নিকেল সামগ্রীর ভারসাম্য বজায় রাখে—ফলে ওয়েল্ড ডিপোজিটে ভঙ্গুর মার্টেনসাইট বা সিগমা ফেজ স্ট্রাকচার থাকতে পারে যা শক্তি এবং নমনীয়তা উভয়ের সাথে আপস করে। এই কারণেই এই ধরনের জয়েন্টে ফিলার নির্বাচন একক সবচেয়ে গুরুত্বপূর্ণ প্রযুক্তিগত সিদ্ধান্ত।
ফিলার মেটাল নির্বাচন: স্ট্যান্ডার্ড পছন্দ হিসাবে ER309L
ফিলার ধাতু দুটি রাসায়নিকভাবে বেমানান বেস উপকরণ সেতু. পাতলা হওয়ার পরে জয়েন্টের উভয় পাশের সাথে সামঞ্জস্যপূর্ণ একটি ঢালাই আমানত তৈরি করার জন্য এটি অবশ্যই তৈরি করা উচিত - শুধুমাত্র স্টেইনলেস সাইড বা হালকা-স্টিল সাইড স্বাধীনভাবে নয়।
ER309L হল অস্টেনিটিক স্টেইনলেস-থেকে-মৃদু-স্টিল জয়েন্টগুলির জন্য শিল্প-মান ফিলার। 309L গ্রেডে স্ট্যান্ডার্ড স্টেইনলেস ফিলারের তুলনায় উচ্চতর ক্রোমিয়াম (23-25%) এবং নিকেল (12-14%) বিষয়বস্তু রয়েছে, বিশেষত কার্বন স্টিলের সাথে পাতলা করার জন্য। যখন হালকা ইস্পাত ঢালাই পুলে মিশে যায় এবং খাদের উপাদান কমিয়ে দেয়, তখন 309L ডিপোজিটের উচ্চতর সূচনা রসায়ন ক্ষতিপূরণ দেয়, একটি চূড়ান্ত জোড় রচনা তৈরি করে যা অস্টেনিটিক, নমনীয় এবং জারা-প্রতিরোধী থাকে। "L" উপাধিটি কম কার্বন সামগ্রী নির্দেশ করে—একটি গুরুত্বপূর্ণ কারণ যা স্টেইনলেস পার্শ্বের তাপ-আক্রান্ত অঞ্চলে সংবেদনশীলতার (শস্যের সীমানায় কার্বাইড বৃষ্টিপাত) ঝুঁকি হ্রাস করে। বিভিন্ন স্টেইনলেস গ্রেড জুড়ে বিশদ ফিলার ধাতু নির্বাচন নির্দেশিকা জন্য, আবেদনের মাধ্যমে প্রস্তাবিত ফিলার মেটাল নির্বাচন সহ স্টেইনলেস স্টিলের ঢালাইয়ের বিষয়ে হোবার্ট ব্রাদার্সের প্রযুক্তিগত গাইড গ্রেড-নির্দিষ্ট সুপারিশ প্রদান করে যা যান্ত্রিক এবং জারা উভয় কর্মক্ষমতা প্রয়োজনীয়তার জন্য অ্যাকাউন্ট করে।
ER312 হল অজানা হালকা-ইস্পাত রচনা বা উচ্চতর কার্বন সামগ্রী যুক্ত জয়েন্টগুলির জন্য গৌণ পছন্দ। 312 গ্রেডে 309L এর থেকে আরও বেশি ফেরাইট সামগ্রী রয়েছে, এটি উচ্চ-পাতলা পরিস্থিতিতে গরম ক্র্যাকিংয়ের জন্য আরও বেশি প্রতিরোধ দেয়। এটি 309L এর চেয়ে বেশি ব্যয়বহুল এবং কম ব্যাপকভাবে মজুত, এটিকে সঠিক পছন্দ করে তোলে যখন বেস উপাদান রসায়ন রুটিন প্রথম বাছাইয়ের পরিবর্তে অনিশ্চিত হয়।
আপনি যা ব্যবহার করবেন না: হালকা ইস্পাত ফিলার (ER70S-6 তার বা সমতুল্য)। একটি স্টেইনলেস-থেকে-হালকা-স্টিলের জয়েন্টে হালকা-ইস্পাত ফিলার একটি জোড় আমানত তৈরি করে যা জয়েন্ট লাইনে মরিচা পড়বে। স্টেইনলেস পাশ ঠিক আছে; ঝালাই নিজেই corrodes. স্ট্যান্ডার্ড স্টেইনলেস ফিলার (ER308L, 304 স্টেইনলেস থেকে 304 স্টেইনলেসের জন্য একই-ম্যাটেরিয়াল ফিলার) এছাড়াও অনুপযুক্ত—এতে কার্বন স্টিলের সাথে তরলীকরণ থেকে বেঁচে থাকার জন্য প্রয়োজনীয় উন্নত খাদ সামগ্রীর অভাব রয়েছে এবং স্টেইনলেস পাশে অপর্যাপ্ত জারা প্রতিরোধের সাথে একটি ওয়েল্ড তৈরি করতে পারে।
ঢালাই প্রক্রিয়া: TIG, MIG, এবং অক্সি-অ্যাসিটিলিন বিকল্প
তিনটি প্রক্রিয়া সাধারণত স্টেইনলেস-থেকে-মৃদু-স্টিলের জয়েন্টগুলির জন্য ব্যবহৃত হয়, প্রতিটিতে একটি স্বতন্ত্র সুবিধা প্রোফাইল রয়েছে।
TIG (GTAW) সূক্ষ্ম কাজ, পাতলা-বিভাগের উপাদান (3 মিমি-এর নিচে), এবং অ্যাপ্লিকেশন যেখানে ঢালাই চেহারা গুরুত্বপূর্ণ—খাদ্য পরিষেবা সরঞ্জাম, স্থাপত্য প্যানেল এবং দৃশ্যমান কাঠামোগত জয়েন্টগুলির জন্য পছন্দের প্রক্রিয়া। TIG অপারেটরকে তাপ ইনপুট, পুডলের আকার এবং ফিলার যোগ করার হারের উপর সর্বাধিক নিয়ন্ত্রণ দেয়। আর্গন শিল্ডিং গ্যাস (স্টেইনলেস কাজের জন্য 100% আর্গন) ন্যূনতম স্প্যাটার এবং কোন স্ল্যাগ সহ একটি পরিষ্কার জোড় তৈরি করে। ট্রেড-অফ হল গতি এবং দক্ষতার প্রয়োজনীয়তা: TIG এম্পেরেজ, টর্চ অ্যাঙ্গেল, ট্র্যাভেল স্পিড এবং ফিলার যোগের একযোগে নিয়ন্ত্রণের দাবি করে, এটি উচ্চ-উৎপাদন পরিবেশ এবং অপারেটরদের জন্য অনুপযুক্ত করে তোলে যারা প্রক্রিয়াটির সাথে দক্ষতা অর্জন করেনি।
MIG (GMAW) ER309L তারের সাথে কাঠামোগত এবং ভারী ফ্যাব্রিকেশন কাজের জন্য উত্পাদন পছন্দ। MIG টিআইজির চেয়ে দ্রুত, শিখতে সহজ এবং মোটা উপাদানের অংশগুলিকে দক্ষতার সাথে পরিচালনা করতে সক্ষম। স্টেইনলেস-থেকে-মাইল্ড-স্টিলের MIG কাজের জন্য শিল্ডিং গ্যাস সাধারণত একটি উচ্চ-আর্গন মিশ্রণ (98% Ar / 2% CO₂ বা আর্গন, হিলিয়াম এবং CO₂ এর ট্রিমিক্স); উচ্চ CO₂ সামগ্রী সহ স্ট্যান্ডার্ড মৃদু-স্টিল শিল্ডিং গ্যাসগুলি স্টেইনলেস সাইডকে অক্সিডাইজ করে এবং ওয়েল্ড জোনে জারা প্রতিরোধ ক্ষমতা হ্রাস করে।
অক্সি-অ্যাসিটিলিন ঢালাই পাতলা শীট এবং ছোট-সেকশনের কাজের জন্য কার্যকর যেখানে TIG সরঞ্জাম অনুপলব্ধ। প্রক্রিয়াটির জন্য সতর্কতামূলক তাপ ব্যবস্থাপনার প্রয়োজন কারণ খোলা শিখা একটি বৈদ্যুতিক চাপের চেয়ে কম সঠিকভাবে তাপ সরবরাহ করে, যা স্টেইনলেস পাশকে অতিরিক্ত গরম করা সহজ করে তোলে। একটি নিরপেক্ষ শিখা—অক্সিজেন-থেকে-অ্যাসিটিলিন অনুপাত প্রায় 1:1—অবশ্যক; একটি অক্সিডাইজিং শিখা স্টেইনলেস ক্রোমিয়াম অক্সাইড স্তরকে আক্রমণ করে এবং পোরোসিটি প্রবর্তন করে। ক নির্ভুল কাজের জন্য ছোট অক্সি-অ্যাসিটিলিন ঢালাই এবং গরম করার টর্চ অপারেটরকে পাতলা ভিন্ন-ধাতু জয়েন্টগুলির জন্য প্রয়োজনীয় সূক্ষ্ম শিখা নিয়ন্ত্রণ দেয়, যখন পোর্টেবল গ্যাস ওয়েল্ডিং এবং সাইটে ব্যবহারের জন্য গরম টর্চ ফিল্ড মেরামত এবং সাইট ফ্যাব্রিকেশন যেখানে আর্ক সরঞ্জাম উপলব্ধ নেই সেখানে এই ক্ষমতা প্রসারিত করে। ঢালাই টিপস নিজেদের জন্য, হেভি-ডিউটি অক্সি-অ্যাসিটিলিন ঢালাই টর্চ টিপস ভারী অধ্যায় কাজ পরিচালনা, যখন লাইটওয়েট অক্সি-অ্যাসিটিলিন ঢালাই টর্চ টিপস স্যুট পাতলা গেজ শীট মেটাল অ্যাপ্লিকেশন যেখানে তাপ নিয়ন্ত্রণ অগ্রাধিকার.
| প্রক্রিয়া | জন্য সেরা | ফিলার | স্কিল লেভেল | তাপ নিয়ন্ত্রণ |
|---|---|---|---|---|
| TIG (GTAW) | পাতলা শীট, স্পষ্টতা, দৃশ্যমান জয়েন্টগুলোতে | ER309L রড | উন্নত | চমৎকার |
| MIG (GMAW) | কাঠামোগত, ভারী ফ্যাব্রিকেশন, উত্পাদন | ER309L তার | মধ্যবর্তী | ভাল |
| অক্সি-অ্যাসিটিলিন | পাতলা শীট, ক্ষেত্র মেরামত, নো-পাওয়ার সাইট | 309L রড | মধ্যবর্তী | পরিমিত |
তাপ নিয়ন্ত্রণ এবং বিকৃতি ব্যবস্থাপনা
স্টেইনলেস-থেকে-মৃদু-স্টীল ওয়েল্ডিং-এ তাপ ব্যবস্থাপনা একই-উপাদানের ঢালাইয়ের চেয়ে বেশি চাহিদা কারণ উভয় পক্ষই বিভিন্ন হারে তাপের প্রতিক্রিয়া জানায়। লক্ষ্য হল সংবেদনশীলতা বা অত্যধিক বিকৃতি ঘটতে স্টেইনলেস সাইডকে উচ্চ তাপমাত্রায় দীর্ঘক্ষণ থাকতে না দিয়ে ফিউশন অর্জনের জন্য পর্যাপ্ত তাপ সরবরাহ করা।
বেশ কয়েকটি কৌশল সরাসরি এটিকে সম্বোধন করে। ব্যাকস্টেপ ঢালাই —সামগ্রিক ভ্রমণের বিপরীত দিকে সংক্ষিপ্ত ওয়েল্ড সেগমেন্টগুলি চালানো — অবিচ্ছিন্ন ফরোয়ার্ড ওয়েল্ডিংয়ের চেয়ে জয়েন্টে আরও সমানভাবে তাপ বিতরণ করে, তাপের ঘনত্বকে হ্রাস করে যা স্টেইনলেসকে ওয়ার্প করে। বিরতিহীন গরম , বিশেষ করে অক্সি-অ্যাসিটিলিন কাজের জন্য প্রাসঙ্গিক, মানে তাপ প্রয়োগ করা, স্টেইনলেস সাইডের তাপমাত্রা কিছুটা কমিয়ে দেওয়ার জন্য বিরতি দেওয়া, তারপর আবার শুরু করা। এটি স্টেইনলেসকে তার বিকৃতি থ্রেশহোল্ডের বাইরে তাপ জমা করা থেকে বাধা দেয়।
ক্ল্যাম্পিং এবং ফিক্সচারিং দীর্ঘ জয়েন্টগুলির জন্য ঐচ্ছিক নয়। যেহেতু স্টেইনলেস দিকটি আরও প্রসারিত হয় এবং আরও ধীরে ধীরে শীতল হয়, ঢালাইয়ের অগ্রগতির সাথে সাথে একটি অনির্দিষ্ট জয়েন্ট টানবে এবং মোচড় দেবে। পূর্ণ পুঁতি চালানোর আগে নিয়মিত বিরতিতে ট্যাক করা এবং সমাবেশকে একটি ফ্ল্যাট ফিক্সচার প্লেট বা স্ট্রংব্যাকে সুরক্ষিত করা, তাপ সাইক্লিংয়ের মাধ্যমে জয়েন্টটিকে সারিবদ্ধ রাখে। স্টেইনলেস-নির্দিষ্ট তারের ব্রাশগুলি স্টেইনলেস পাশে ব্যবহার করুন এবং অন্য দিকে উত্সর্গীকৃত হালকা-স্টিলের ব্রাশগুলি ব্যবহার করুন- স্টেইনলেস পৃষ্ঠে কার্বন স্টিলের কণার ক্রস-দূষণ মরিচা দাগ তৈরি করে যা সময়ের সাথে সাথে জারা গর্তে পরিণত হয়।
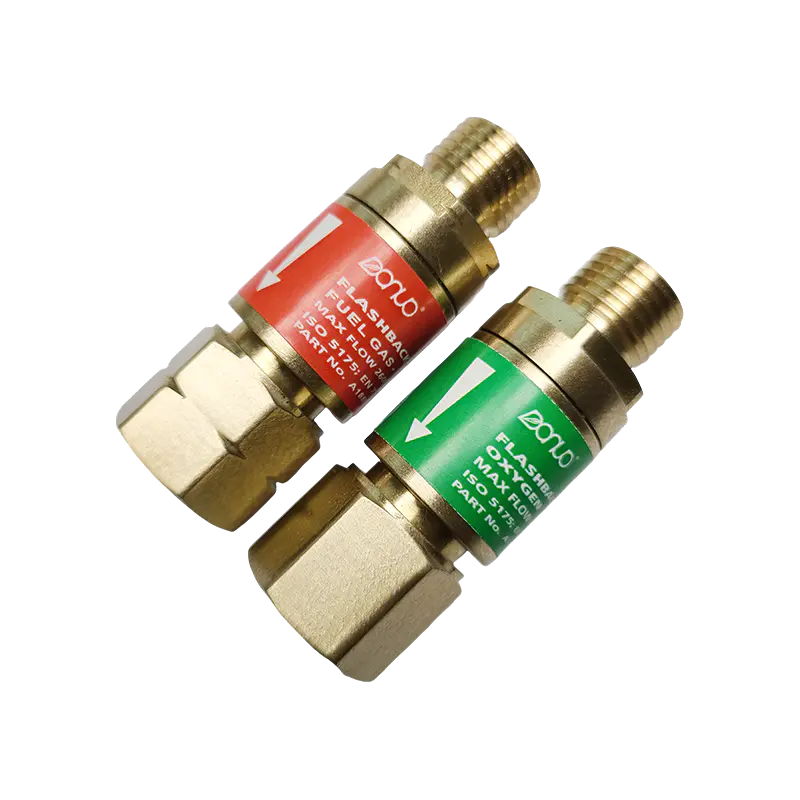
একাধিক ওয়েল্ড পাস চালানোর সময়, জয়েন্টটিকে পাসের মধ্যে ঠান্ডা হতে দিন। স্টেইনলেস-থেকে-মৃদু-স্টীলের জয়েন্টে হট পাসের উপর হট পাস স্ট্যাক করা তাপ ইনপুটকে যোগ করে এবং মৃদু-স্টীল তাপ-আক্রান্ত অঞ্চলে স্টেইনলেস এবং অত্যধিক শস্যের বৃদ্ধি উভয়েরই সংবেদনশীলতার দিকে পরিচালিত করে। দ ঢালাই নিরাপত্তার জন্য অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার বর্ধিত ওয়েল্ডিং অপারেশনের জন্য ব্যবহৃত যেকোন অক্সি-অ্যাসিটিলিন সেটআপে টর্চ ইনলেটে লাগানো উচিত, যেখানে বারবার গরম করার চক্র চাপের ওঠানামা তৈরি করতে পারে যা ফ্ল্যাশব্যাক ঘটনাগুলিকে ট্রিগার করে।
পোস্ট-ওয়েল্ড চিকিত্সা: জয়েন্টকে দীর্ঘমেয়াদী রক্ষা করা
একটি কাঠামোগতভাবে শব্দ স্টেইনলেস-থেকে-মৃদু-স্টীল ওয়েল্ড কাজের মাত্র অর্ধেক। চিকিত্সা না করা হলে, জয়েন্টটি যান্ত্রিকভাবে ব্যর্থ হওয়ার অনেক আগেই ক্ষয় থেকে ব্যর্থ হবে-কারণ বর্তমান আর্দ্রতার সাথে বৈদ্যুতিক সংস্পর্শে থাকা দুটি ধাতু একটি গ্যালভানিক কোষ তৈরি করে যা হালকা-ইস্পাতের দিকে মরিচাকে ত্বরান্বিত করে।
গ্যালভানিক জারা ঘটে কারণ স্টেইনলেস স্টীল হালকা ইস্পাতের চেয়ে বেশি ইলেক্ট্রোকেমিকভাবে উন্নতমানের। একটি ইলেক্ট্রোলাইট (আর্দ্রতা, আর্দ্রতা, লবণ জল) এর উপস্থিতিতে, হালকা ইস্পাত বলিদানকারী অ্যানোড হিসাবে কাজ করে এবং এটি বিচ্ছিন্নতার চেয়ে দ্রুত ক্ষয় করে। পরিবেশ যত বেশি আক্রমণাত্মক, এই প্রক্রিয়াটি তত দ্রুত চলে। ইনডোর শুষ্ক অ্যাপ্লিকেশনের জন্য, গ্যালভানিক প্রভাব ন্যূনতম। বহিরঙ্গন, সামুদ্রিক, বা উচ্চ-আদ্রতা পরিবেশের জন্য, জয়েন্টের সক্রিয় সুরক্ষা প্রয়োজন।
স্টেইনলেস দিকে, নিষ্ক্রিয়তা —এএসটিএম A967 প্রতি নাইট্রিক বা সাইট্রিক অ্যাসিড দিয়ে চিকিত্সা—ঢালাই তাপ দ্বারা বিঘ্নিত ক্রোমিয়াম অক্সাইড স্তর পুনরুদ্ধার করে, স্টেইনলেস পৃষ্ঠকে তার পরিকল্পিত জারা-প্রতিরোধের স্তরে ফিরিয়ে দেয়। এই পদক্ষেপটি খাদ্য পরিষেবা, ফার্মাসিউটিক্যাল এবং সামুদ্রিক স্টেইনলেস ফ্যাব্রিকেশনের আদর্শ অনুশীলন এবং যেখানে স্টেইনলেস পৃষ্ঠটি ক্ষয়কারী এজেন্টের সংস্পর্শে আসবে সেখানে এড়িয়ে যাওয়া উচিত নয়।
হালকা ইস্পাত দিকে, sealing এবং আবরণ প্রাথমিক প্রতিরক্ষা হয়। পেইন্ট, ইপোক্সি প্রাইমার, বা জিঙ্ক সমৃদ্ধ প্রাইমার হালকা-স্টিলের দিকে প্রয়োগ করা আর্দ্রতার পথকে বাধা দেয় যা গ্যালভানিক ক্ষয়কে চালিত করে। নিমজ্জন বা সামুদ্রিক অ্যাপ্লিকেশনের জন্য, একটি দস্তা বলিদানকারী অ্যানোড মৃদু-ইস্পাতের পাশে বন্ধন ইস্পাতের জায়গায় অগ্রাধিকারমূলকভাবে ক্ষয় করে ইলেক্ট্রোকেমিক্যাল সুরক্ষা প্রদান করে। যথোপযুক্ত সিলান্ট দিয়ে ওয়েল্ড টো সিল করা জয়েন্ট লাইনে আর্দ্রতা প্রবেশকে বাধা দেয়- প্রায়শই সবচেয়ে ঝুঁকিপূর্ণ বিন্দু যেখানে আশেপাশের পৃষ্ঠগুলি প্রলেপিত থাকা সত্ত্বেও ফাটল ক্ষয় শুরু হতে পারে।
সঠিক ফিলার মেটাল, নিয়ন্ত্রিত তাপ ইনপুট এবং সঠিক পোস্ট-ওয়েল্ড ট্রিটমেন্ট দিয়ে কার্যকর করা হলে, একটি স্টেইনলেস-থেকে-মাইল্ড-স্টিলের জয়েন্ট আশেপাশের কাঠামোর পরিষেবা জীবনের সাথে মেলে। এই ধাপগুলির যেকোনও একটি এড়িয়ে যাওয়া জীবনকে পরিমাপকভাবে সংক্ষিপ্ত করে—এ কারণেই সংক্ষিপ্ত উত্তর ("হ্যাঁ, আপনি করতে পারেন") শুধুমাত্র তখনই উপযোগী হয় যখন এটি সম্পূর্ণ প্রক্রিয়ার সাথে আসে৷







