

স্টিক ওয়েল্ডিং বনাম আর্ক ওয়েল্ডিং: বিভ্রান্তি পরিষ্কার করা
এই তুলনা শুরু হওয়ার আগেই লোকেদের নিয়ে যায়, কারণ যে দুটি জিনিসের তুলনা করা হচ্ছে তা আসলে আলাদা বিভাগ নয়। স্টিক ওয়েল্ডিং হল এক ধরনের আর্ক ওয়েল্ডিং - এটির পাশে বসা একটি প্রতিযোগিতামূলক প্রক্রিয়া নয়। "আর্ক ওয়েল্ডিং" হল যে কোনও প্রক্রিয়ার জন্য ছাতা শব্দ যা ধাতু গলানোর জন্য একটি বৈদ্যুতিক চাপ ব্যবহার করে এবং লাঠি, এমআইজি, টিআইজি এবং ফ্লাক্স-কোর সমস্তই সেই ছাতার নীচে পড়ে।
বেশিরভাগ লোকেরা যখন "স্টিক বনাম আর্ক" জিজ্ঞাসা করে তখন যা বোঝায় তা হল "স্টিক বনাম অন্যান্য আর্ক ওয়েল্ডিং প্রক্রিয়া" - সাধারণত এমআইজি বা টিআইজি। স্টিকের আনুষ্ঠানিক নাম শিল্ডেড মেটাল আর্ক ওয়েল্ডিং (SMAW), কখনও কখনও মার্কিন যুক্তরাষ্ট্রের বাইরে ম্যানুয়াল মেটাল আর্ক ওয়েল্ডিং বলা হয়। এটি বয়স্ক ব্যবসায়ীদের মধ্যে "আর্ক ওয়েল্ডিং" ডাকনাম অর্জন করেছে কারণ, কয়েক দশক ধরে, এটি ডিফল্টরূপে প্রত্যেকে ব্যবহৃত চাপ প্রক্রিয়া ছিল।
কিভাবে স্টিক ওয়েল্ডিং (SMAW) আসলে কাজ করে
একটি স্টিক ওয়েল্ডার একটি ভোগ্য ইলেক্ট্রোডের মাধ্যমে প্রবাহ চালায় - একটি ধাতব রড যা ফ্লাক্সে লেপা - একটি ক্ল্যাম্পে রাখা হয়। ওয়ার্কপিসের বিরুদ্ধে রডকে আঘাত করলে একটি চাপ তৈরি হয় এবং তাপ বেস মেটাল এবং রড উভয়ই গলে যায়। ফ্লাক্স আবরণটি পুড়ে যাওয়ার সাথে সাথে এটি ওয়েল্ড পুলের চারপাশে একটি রক্ষাকারী গ্যাস তৈরি করে এবং শীতল ধাতুর উপরে স্ল্যাগের একটি স্তর রেখে যায়, উভয়ই বায়ুমণ্ডলীয় অক্সিজেন এবং নাইট্রোজেনকে জয়েন্টকে দূষিত করা থেকে রক্ষা করে।
সেই স্ল্যাগ স্তরটি প্রক্রিয়াটি কতটা ক্ষমা করার জন্য ট্রেড-অফ। এমআইজি বা টিআইজির বিপরীতে, যার জন্য বন্দুকের মাধ্যমে একটি ঢালযুক্ত গ্যাস এবং ভালভাবে কাজ করার জন্য অপেক্ষাকৃত পরিষ্কার পৃষ্ঠের প্রয়োজন হয়, একটি স্টিক ইলেক্ট্রোড সরাসরি মিল স্কেল, হালকা মরিচা বা পেইন্টের মাধ্যমে জ্বলতে পারে এবং এখনও একটি শব্দ জোড় তৈরি করতে পারে। খরচ হল পরেরটি নামার আগে স্ল্যাগ পরিষ্কার করার জন্য প্রতিটি পাসের পরে একটি চিপিং এবং তার-ব্রাশিং ধাপ।
স্টিক বনাম অন্যান্য আর্ক ওয়েল্ডিং প্রক্রিয়া: এমআইজি, টিআইজি, ফ্লাক্স-কোর
একবার স্টিকটিকে সঠিকভাবে একটি আর্ক ওয়েল্ডিং প্রক্রিয়া হিসাবে বেশ কয়েকটির মধ্যে ফ্রেম করা হলে, আরও দরকারী তুলনা হল এটি কীভাবে মেট্রিক্সে অন্যদের সাথে স্ট্যাক করে যা আসলে একটি কাজকে প্রভাবিত করে।
| ফ্যাক্টর | স্টিক (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| সরঞ্জাম খরচ | সর্বনিম্ন | পরিমিত | সর্বোচ্চ |
| বহিরঙ্গন/বাতাস ব্যবহার | চমৎকার | দরিদ্র | দরিদ্র |
| সারফেস প্রস্তুতি প্রয়োজন | ন্যূনতম | তাৎপর্যপূর্ণ | তাৎপর্যপূর্ণ |
| পোস্ট-ঢালাই পরিষ্কার | স্ল্যাগ চিপিং প্রয়োজন | ন্যূনতম | ন্যূনতম |
| পুরু উপাদান সেরা | হ্যাঁ, ⅜ ইঞ্চির বেশি | পাতলা উপাদান উপর ভাল | পাতলা উপাদান উপর ভাল |
| শেখার বক্ররেখা | পরিমিত to steep | সবচেয়ে সহজ | খাড়া |
স্টিকের সবচেয়ে বড় স্ট্রাকচারাল সুবিধা হল স্বাধীনতা—কোন শিল্ডিং গ্যাসের বোতল না মানে বাতাসে গ্যাস উড়িয়ে না দেওয়া, এবং একটি স্টিক মেশিন চাকা চালিত না করে চাকরির জায়গায় নিয়ে যেতে যথেষ্ট ছোট হতে পারে। MIG গতির জন্য পোর্টেবিলিটি এবং অনেক ছোট শেখার বক্ররেখার ব্যবসা করে, যে কারণে এটি দোকান তৈরির কাজে আধিপত্য বিস্তার করে। TIG নিয়ন্ত্রণ এবং ঢালাই মানের জন্য গতির ব্যবসা করে, এটিকে পছন্দ করে যখন চেহারা এবং নির্ভুলতা উৎপাদন হারের চেয়ে বেশি গুরুত্বপূর্ণ।
যখন স্টিক ঢালাই সঠিক কল
অন্যান্য প্রসেসগুলি সংগ্রাম করে এমন পরিস্থিতিতে স্টিক তার বজায় রাখে। বহিরঙ্গন কাঠামোগত কাজ, খামার এবং খামার মেরামত, পাইপলাইন নির্মাণ, এবং ফিল্ডওয়ার্ক সাধারণভাবে স্টিকের পক্ষে কারণ একটি বাতাসে হারানোর জন্য কোনও সুরক্ষা গ্যাস নেই। মোটা স্ট্রাকচারাল স্টিল — প্লেট এবং রশ্মি ⅜ ইঞ্চি বেশি — একটি স্টিক ওয়েল্ড ভাল করে নেয় এবং প্রক্রিয়াটি নোংরা, মরিচা, বা পেইন্টেড ধাতুকে পরিচালনা করে যা প্রথমে ব্যাপকভাবে নাকাল না করে একটি MIG ওয়েল্ডের গুণমান নষ্ট করে।
এটি সরঞ্জাম সরলতার উপরও জয়ী হয়। একটি স্টিক ওয়েল্ডার, মুষ্টিমেয় ইলেক্ট্রোড বাক্স এবং একটি গ্রাউন্ড ক্ল্যাম্প হল একটি সম্পূর্ণ সেটআপ যা একটি ট্রাকের বিছানায় ফিট করে, যেটি একটি নির্দিষ্ট দোকান থেকে দূরে যে কেউ মেরামতের কাজ করে তার জন্য গুরুত্বপূর্ণ।
আর্কের বাইরে: ঢালাইয়ের দোকানের আর কী প্রয়োজন
একটি চাপ প্রক্রিয়া নির্বাচন করা কর্মপ্রবাহের শুধুমাত্র একটি অংশ। বেশিরভাগ স্টিক ঢালাইয়ের কাজ শুরু হয় এবং শেষ হয় এমন পদক্ষেপের সাথে যার আর্কের সাথে কিছুই করার নেই। ওয়েল্ডিং টেবিলে পৌঁছানোর আগে ইস্পাতকে সাধারণত আকারে কাটাতে হয়, যেখানে এটি একটি জোড় আগে ইস্পাত prepping এবং সাইজিং জন্য হাত কাটা টর্চ ভিতরে আসুন — প্লাজমা টেবিল ছাড়াই সাইটে পুরু প্লেট কাটার জন্য অক্সি-ফুয়েল কাটিং একটি আদর্শ উপায়।
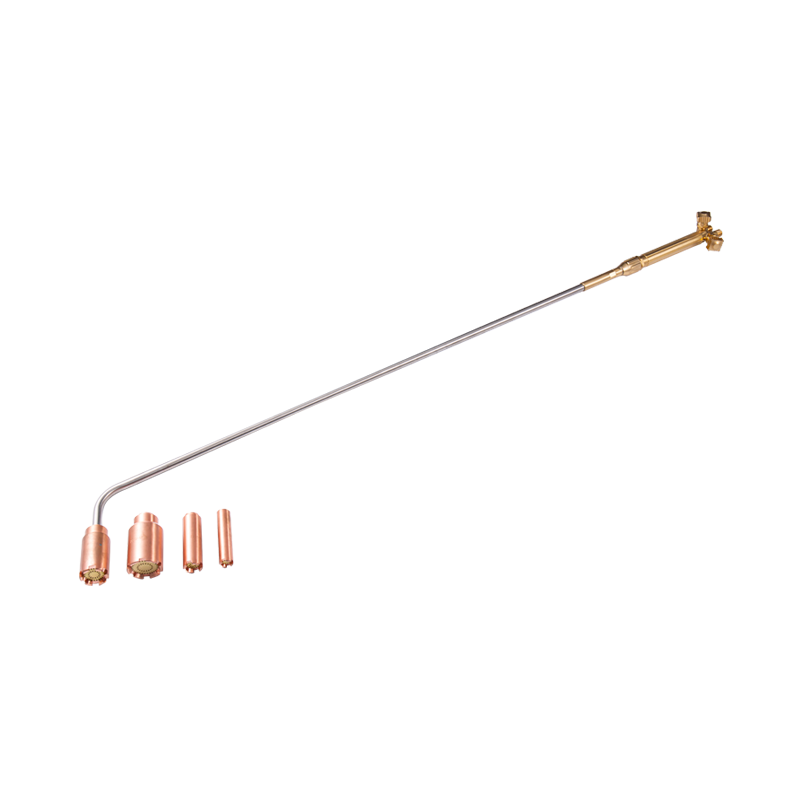
ইলেক্ট্রোড জয়েন্টে স্পর্শ করার আগে পুরু অংশগুলি প্রি-হিট পাস থেকেও উপকৃত হয়, যেহেতু ঠাণ্ডা ইস্পাতকে তাপমাত্রায় আনলে ওয়েল্ড ঠান্ডা হওয়ার সাথে সাথে ফাটল হওয়ার ঝুঁকি হ্রাস করে। ঢালাইয়ের আগে পুরু ইস্পাতকে গরম করার জন্য একটি অক্সি-ফুয়েল হিটিং টর্চ একটি সহজ টর্চ টিপ সমানভাবে গরম করার জন্য খুব ভারী উপাদানের উপর সেই ধাপটি পরিচালনা করে। কাজের জন্য সঠিক শিখার আকার পাওয়াও গুরুত্বপূর্ণ - কাটা টর্চ টিপস মেটাল বেধ মেলে কাটা পরিষ্কার রাখুন এবং প্রিপ এবং পোস্ট-ওয়েল্ড ট্রিমিং উভয় কাজে গ্যাসের অপচয় কম করুন।
আর্ক ওয়েল্ডিং সরঞ্জামের চারপাশে নিরাপদ থাকা
আর্ক ওয়েল্ডিং একই দোকানে ঘটতে থাকা অক্সি-জ্বালানির কাজ থেকে আলাদা নিজস্ব বিপদ বহন করে। বৈদ্যুতিক শক বিশেষভাবে লাঠি সরঞ্জাম সঙ্গে প্রাথমিক উদ্বেগ, এবং OSHA এর চাপ ঢালাই এবং কাটিয়া মান গ্রাউন্ডিং, ইলেক্ট্রোড ধারক বসানো, এবং তারের অবস্থার জন্য বিশেষভাবে সেই ঝুঁকি কমাতে প্রয়োজনীয়তা নির্ধারণ করে।
যেখানে স্টিক ওয়েল্ডিং অক্সি-ফুয়েল কাটা বা গরম করার সরঞ্জামগুলির সাথে একটি ওয়ার্কস্পেস ভাগ করে, সেখানে গ্যাস-সাইড নিরাপত্তার সমান মনোযোগ দেওয়া প্রয়োজন। একটি সঠিকভাবে রেট গ্যাস চাপ নিয়ন্ত্রক টর্চ ডাউনস্ট্রিমের জন্য নিরাপদ সীমার মধ্যে সিলিন্ডারের চাপ রাখে, এবং ফ্ল্যাশব্যাক অ্যারেস্টর যারা আগুনকে গ্যাস লাইনে ফিরে যেতে বাধা দেয় একটি খোলা শিখা চলমান কোনো পায়ের পাতার মোজাবিশেষ উপর অ আলোচনার যোগ্য. টর্চ-নির্দিষ্ট সতর্কতাগুলি ঘনিষ্ঠভাবে দেখার জন্য, টর্চ অপারেশন কাটার জন্য আমাদের নিরাপত্তা সতর্কতা নির্দেশিকা PPE, গ্যাস ব্যবস্থাপনা, এবং রক্ষণাবেক্ষণ চেক আরও গভীরে কভার করে।







