

যে কোনো ফ্যাব্রিকেটরকে জিজ্ঞাসা করুন যে একটি অক্সি-ফুয়েল কাটিং টর্চ কতটা গরম হয় এবং আপনি শিখা, ইস্পাত বা কাটা সম্পর্কে কথা বলছেন কিনা তার উপর নির্ভর করে আপনি বিভিন্ন উত্তর শুনতে পাবেন। সরাসরি উত্তর হল যে একটি অক্সিজেন-অ্যাসিটিলিন শিখা অভ্যন্তরীণ শঙ্কুতে প্রায় 3,160°C (5,720°F) পৌঁছায়, যখন একটি অক্সিজেন-প্রোপেন শিখা প্রায় 2,828°C (5,120°F) শীর্ষে পৌঁছে। ব্যবহারিক উত্তরটি আরও কার্যকর: যে তাপমাত্রা প্রকৃতপক্ষে একটি পরিষ্কার কাট তৈরি করে তা কম, কারণ অক্সি-জ্বালানি কাটা একটি অক্সিজেন-ইস্পাতের প্রতিক্রিয়া দ্বারা চালিত হয়, উপাদান গলে যাওয়া শিখা দ্বারা নয়।
জ্বালানী গ্যাস দ্বারা শিখা তাপমাত্রা
নীচের তাপমাত্রার মানগুলি একটি নিরপেক্ষ শিখা, শুষ্ক গ্যাস এবং ভাল অবস্থায় একটি টর্চ অনুমান করে। এগুলি হল রেফারেন্স পয়েন্ট, প্রতিটি হ্যান্ডেলের প্রতিটি অগ্রভাগের জন্য গ্যারান্টিযুক্ত মান নয়।
| জ্বালানী গ্যাস | অক্সিজেনে সর্বোচ্চ শিখা তাপমাত্রা | সাধারণ ব্যবহার |
|---|---|---|
| অ্যাসিটিলিন | প্রায় 3,160°C (5,720°F) | কাটিং, ঢালাই, ব্রেজিং; ঘনীভূত তাপ |
| প্রোপেন | প্রায় 2,828°C (5,120°F) | কাটা, গরম, স্কার্ফিং; বড় preheat |
| প্রোপিলিন | প্রায় 2,850°C (5,160°F) | কাটা, brazing; ভাল ভারসাম্য |
| MAPP গ্যাস | প্রায় 2,900°C (5,250°F) | ব্রেজিং, কাটিং, সোল্ডারিং |
| প্রাকৃতিক গ্যাস | প্রায় 2,770°C (5,020°F) | উচ্চ ভলিউম গাছ কাটা |
ঘনীভূত তাপ সরবরাহের জন্য অ্যাসিটিলিন এখনও শীর্ষস্থান ধরে রেখেছে। প্রোপেন একটি বিস্তৃত শিখা উৎপন্ন করে, যা একটি বিস্তৃত এলাকাকে প্রি-হিট করতে পারে কিন্তু সর্বোচ্চ তাপমাত্রা কমিয়ে দেয়। এই কারণেই অনেক দোকান উভয়ই রাখে: সূক্ষ্ম কাটা এবং ঢালাইয়ের জন্য অ্যাসিটিলিন, ভারী প্রিহিটের জন্য প্রোপেন এবং সাধারণ উত্পাদন কাটার জন্য।
ভিতরের শঙ্কু পড়া
একটি নিরপেক্ষ অক্সি-অ্যাসিটিলিন শিখার ভিতরের শঙ্কু হল সবচেয়ে উষ্ণ অঞ্চল। যখন আপনি একটি কার্বারাইজিং শিখা থেকে একটি নিরপেক্ষ শিখায় টর্চ সামঞ্জস্য করেন, তখন ভেতরের শঙ্কুটি তীব্রভাবে সংজ্ঞায়িত হয় এবং তাপমাত্রা সর্বোচ্চের কাছাকাছি উঠে যায়। একটি নরম, ন্যাকড়াযুক্ত শঙ্কু মানে মিশ্রণটি সঠিক নয়, এবং গ্যাসের চাপ পরিবর্তন না হওয়া সত্ত্বেও কার্যকর কাটিয়া তাপমাত্রা কমে যায়।
অনুশীলনে অ্যাসিটিলিন বনাম প্রোপেন
সারণি ব্যাখ্যা করে যে কেন একটি ঘনীভূত তাপের উৎসের প্রয়োজন হলে অ্যাসিটিলিন ব্যবহার করা হয়। প্রোপেন কম খরচ করে এবং একটি নরম, বড় শিখা দেয়। ইস্পাত প্লেট কাটার জন্য, হয় গ্যাস কাজ করতে পারে, তবে টিপের নকশা অবশ্যই গ্যাসের সাথে মেলে। অ্যাসিটিলিনের জন্য একটি টিপ প্রোপেনের সাথে সঠিক শিখা কাঠামো তৈরি করবে না এবং এর বিপরীতে।
কেন কাটিং তাপমাত্রা শিখা তাপমাত্রা নয়
অক্সি-জ্বালানি কাটা ইস্পাত দূরে গলে না. এটি কম-কার্বন ইস্পাতকে তার ইগনিশন তাপমাত্রায় আনতে প্রিহিট শিখা ব্যবহার করে, তারপর উত্তপ্ত অঞ্চলে একটি উচ্চ-চাপের অক্সিজেন প্রবাহকে নির্দেশ করে। লোহা দ্রুত অক্সিডাইজ করে, তাপ মুক্ত করে যা পৃষ্ঠের নীচে কাটার ক্রিয়াকে ধরে রাখে।
Preheat এবং কাটিয়া অক্সিজেন প্রবাহ
কম-কার্বন স্টিলের জন্য, প্রিহিটকে শুধুমাত্র একটি ছোট জোনকে মোটামুটি 870°C থেকে 930°C (1,600°F থেকে 1,700°F) পর্যন্ত আনতে হবে। একবার কাটিং অক্সিজেন প্রবাহিত হলে, অক্সিডেশন প্রতিক্রিয়া বেশিরভাগ তাপ সরবরাহ করে যা কাটাটিকে সচল রাখে। এই কারণেই একটি কাটিং টর্চ পুরু প্লেটের মধ্য দিয়ে টুকরো টুকরো করে ফেলতে পারে যদিও একা শিখা একই প্লেটটিকে দ্রুত গলতে পারে না।
কেন একটি গরম শিখা সবসময় একটি দ্রুত কাটা হয় না
অক্সিজেন স্রোত একটি পরিষ্কার কার্ফ স্থাপন করার আগে একটি শিখা যা খুব গরম তা উপরের প্রান্তটি গলে যেতে পারে। ফলাফল হল একটি গোলাকার শীর্ষ প্রান্ত, ভারী স্ল্যাগ এবং ধীর ভ্রমণের গতি। সঠিক পন্থা হল একটি নিরপেক্ষ শিখা সেট করা, প্লেটের পুরুত্বের জন্য সঠিক টিপের আকার ব্যবহার করা এবং এমন গতিতে সরানো যা কাটিং অক্সিজেনকে গলে যাওয়ার লাইনের সামনে রাখে।
অক্সিজেন বিশুদ্ধতা সিলিং সেট করে
অক্সি-জ্বালানি কাটার জন্য, অক্সিজেন বিশুদ্ধতা তাপমাত্রা সমীকরণের অংশ। শিল্প কাটিং অক্সিজেন সাধারণত 99.5% বা ভাল হয়। যদি বিশুদ্ধতা কমে যায়, অক্সিডেশন প্রতিক্রিয়া ধীর হয়ে যায়, কার্ফ অসমান হয়ে যায় এবং কাটার জন্য আরও বেশি গরম করার প্রয়োজন হয়। একটি টর্চ সঠিক শিখা তাপমাত্রা দেখাতে পারে কিন্তু অক্সিজেন সরবরাহ দূষিত হলে খারাপভাবে কাটা যায়।
এটিও ব্যাখ্যা করে যে কেন অক্সি-ফুয়েল কাটিং কম-কার্বন স্টিলে ভাল কাজ করে কিন্তু স্টেইনলেস স্টিল বা অ্যালুমিনিয়ামে নয়। এই ধাতুগুলি অক্সাইড গঠন করে যা একই প্রতিক্রিয়া বজায় রাখে না, তাই উচ্চ শিখা তাপমাত্রা তাদের কাটা সহজ করে না।
ব্যবহারিক টর্চ এবং টিপ নির্বাচন
তাপমাত্রার সংখ্যা সবচেয়ে গুরুত্বপূর্ণ যখন তারা সরঞ্জামের সাথে সংযুক্ত থাকে। জ্বালানী গ্যাস তাপের সিলিং সেট করে, কিন্তু টর্চ টিপ নিয়ন্ত্রণ করে যে কোথায় সেই তাপ বিতরণ করা হয় এবং কাটা অবস্থায় শিখা কতটা স্থিতিশীল থাকে।
টিপ আকার এবং শিখা আকৃতি
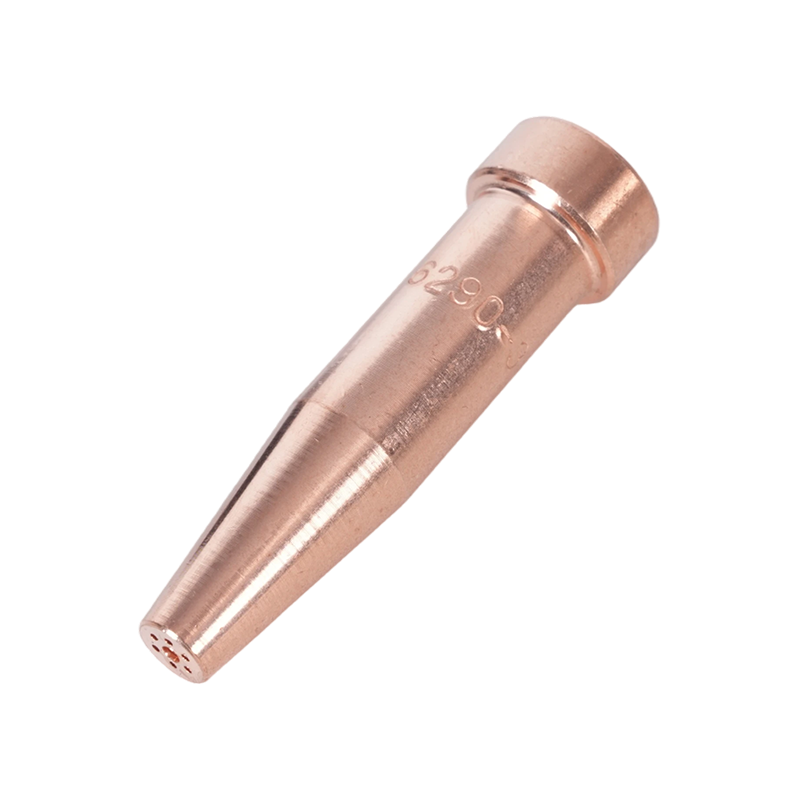
টিপ নির্বাচন হল প্রথম স্থান অপারেটররা তাপমাত্রা নিয়ন্ত্রণে পার্থক্য অনুভব করে। টিপটি খুব ছোট হলে, প্রিহিট ফ্লেমে ইগনিশন তাপমাত্রাকে কাটার আগে রাখার জন্য প্রয়োজনীয় তাপ ইনপুটের অভাব থাকে। যদি এটি খুব বড় হয়, শিখা উপরের প্রান্তটি অতিরিক্ত গরম করে এবং কার্ফকে প্রশস্ত করে। আমেরিকান-স্টাইলের টর্চগুলির জন্য, একটি নির্ভরযোগ্য সূচনা পয়েন্ট হল একটি টিপ যা টর্চ হ্যান্ডেল এবং জ্বালানী গ্যাস উভয়ের সাথে মিলে যায়, যেমন আমেরিকান-শৈলী টর্চের জন্য 6290 সিরিজের অ্যাসিটিলিন কাটার টিপস . এই টিপস অভ্যন্তরীণ-শঙ্কু স্থায়িত্ব বজায় রাখে যা তাপমাত্রা হ্রাস করে যেখানে এটি থাকে।
 আমেরিকান স্টাইল কাটা টর্চ সরবরাহের জন্য 6290 সিরিজ অ্যাসিটিলিন কাটিং টিপ অগ্রভাগ WELDMAN আমেরিকান স্টাইল কাটিং টর্চ সরবরাহকারী এবং কোম্পানির জন্য চীন 6290 সিরিজের অ্যাসিটিলিন কাটিং টিপ অগ্রভাগ, পাইকারি 6290 সিরিজ... পণ্য দেখুন →
টর্চ বডি এবং ডিউটি রেটিং
টর্চ বডিও পরিবর্তন করে যে তাপমাত্রা অপারেটরের হাতে কেমন অনুভব করে। একটি হালকা ওজনের টর্চ ছোট কাজের জন্য আরামদায়ক হতে পারে, কিন্তু প্লেটে বর্ধিত কাটার জন্য, একটি ভারী-শুল্ক নকশা কম অপারেটর ক্লান্তি সহ একই টিপ কোণ ধারণ করে এবং ভালভের কাছাকাছি ঠান্ডা থাকে। ক হেভি-ডিউটি হ্যান্ডহেল্ড অক্সি-অ্যাসিটিলিন কাটিয়া টর্চ সঠিকভাবে সারিবদ্ধ টিউবগুলির সাথে নিয়ন্ত্রণ করা সহজ, যা ফলস্বরূপ প্লেটের পুরো দৈর্ঘ্য জুড়ে আরও সামঞ্জস্যপূর্ণ কাট তাপমাত্রা তৈরি করে।
 B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সিজেন অ্যাসিটিলিন কাটিং টর্চ সরবরাহকারী, পাইকারি কম WELDMAN শীর্ষস্থানীয় চীন B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সিজেন অ্যাসিটিলিন কাটিং টর্চ সরবরাহকারী এবং কোম্পানি, পাইকারি B400 হেভি-ডিউটি হ্যান্ডহেল্ড অক্সি... পণ্য দেখুন →
গ্যাস সরবরাহ এবং নিয়ন্ত্রক সেটআপ
নিয়ন্ত্রক তাপমাত্রা চেইনের অংশ। একটি নিয়ন্ত্রক যেটি প্রবাহিত হয় বা হামাগুড়ি দেয় তা গ্যাসের বেগ এবং শিখার আকৃতি পরিবর্তন করবে যদিও ডগা একই থাকে। টিপের আকারের জন্য তালিকাভুক্ত চাপ দিয়ে শুরু করুন, একটি নিরপেক্ষ শিখা সেট করুন, তারপর ভিতরের শঙ্কুটি খাস্তা না হওয়া পর্যন্ত সূক্ষ্ম সুর করুন। চেকের সম্পূর্ণ ক্রমটির জন্য, আমাদের দিয়ে শুরু করুন কাটা টর্চ টিপ নির্বাচন, সেটআপ, এবং রক্ষণাবেক্ষণ গাইড , যা অগ্রভাগের মাপ, বসার পৃষ্ঠ এবং সাধারণ সেটআপ ভুলগুলিকে কভার করে৷
নিরাপত্তা এবং গ্যাস হ্যান্ডলিং
একই উচ্চ তাপমাত্রা যা অক্সি-জ্বালানি কাটাকে ব্যবহারিক করে তোলে সেকেন্ডের মধ্যে মারাত্মক আগুন শুরু করতে পারে। একটি অক্সিজেন ফিটিং, একটি ফাটল পায়ের পাতার মোজাবিশেষ, বা একটি অনুপস্থিত ফ্ল্যাশব্যাক অ্যারেস্টারে কয়েক গ্রাম তেল একটি দোকানের জরুরি অবস্থাতে একটি স্বাভাবিক কাটা পরিণত করতে পারে।
চাপ, ফ্ল্যাশব্যাক সুরক্ষা, এবং পায়ের পাতার মোজাবিশেষ
উচ্চ শিখা তাপমাত্রা শুধুমাত্র নিরাপদ যখন জ্বালানী গ্যাস অক্সিজেন পায়ের পাতার মোজাবিশেষ মধ্যে প্রবাহিত করতে পারে না. একা ভালভ চেক করুন একটি ফ্ল্যাশব্যাক বন্ধ করবেন না। একটি সঠিক অক্সি-অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টর যেমন B288 সিরিজ অক্সি-অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টার এটি লাইনের আরও উপরে যাওয়ার আগে প্রতিক্রিয়া বন্ধ করে। অপারেটরদের নিয়মিত সময়সূচীতে পায়ের পাতার মোজাবিশেষ, সিলিন্ডার ফিটিং এবং নিয়ন্ত্রক সংযোগগুলি পরিদর্শন করতে হবে। নিয়মের সম্পূর্ণ সেট আমাদের সারাংশে আচ্ছাদিত অক্সিজেন-জ্বালানী টর্চ নিরাপত্তা সতর্কতা , কিন্তু সংক্ষিপ্ত সংস্করণ হল: কোন তেল, কোন ক্ষতিগ্রস্ত পায়ের পাতার মোজাবিশেষ, কোন উন্নত মেরামত.
 B288 সিরিজ অক্সি অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টর সরবরাহকারী, পাইকারি কোম্পানি - NING WELDMAN শীর্ষস্থানীয় চীন B288 সিরিজ অক্সি অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারেস্টর সরবরাহকারী এবং কোম্পানি, পাইকারি B288 সিরিজ অক্সি অ্যাসিটিলিন ফ্ল্যাশব্যাক অ্যারে... পণ্য দেখুন →
কাটিং টর্চ তাপমাত্রা কাজ করার জন্য নির্বাণ
যখন আপনি একটি কাটিং সেটআপ চয়ন করেন, তাপমাত্রা টেবিলটি একটি সূচনা পয়েন্ট হিসাবে ব্যবহার করুন, চূড়ান্ত উত্তর নয়। জ্বালানী গ্যাস তাপের সিলিং নির্ধারণ করে, টিপ ডিজাইন নিয়ন্ত্রণ করে যেখানে সেই তাপ সরবরাহ করা হয় এবং নিরাপত্তা সরঞ্জাম সিদ্ধান্ত নেয় সিস্টেমটি ব্যবহারযোগ্য কিনা। আপনি যদি একটি টর্চ, হ্যান্ডেল এবং গ্যাস কনফিগারেশন আপনার প্লেটের পুরুত্ব এবং ডিউটি চক্রের সাথে মেলাতে চান, আমাদের ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুন আপনার অপারেটিং অবস্থার সাথে।







