

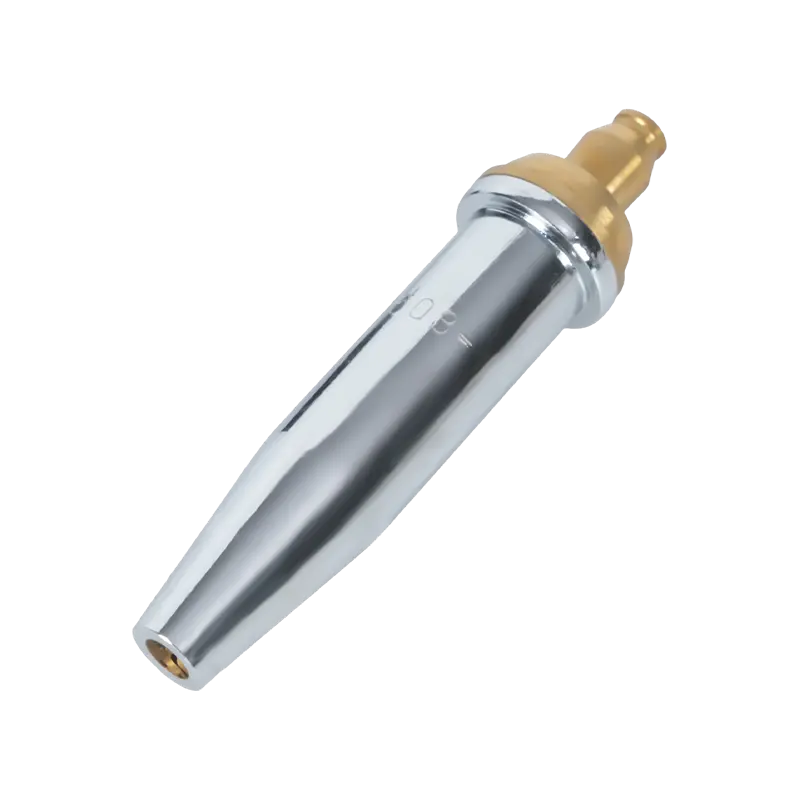
একটি ওয়েল্ডিং অগ্রভাগ কি করে - এবং কেন এটি গুরুত্বপূর্ণ
প্রতিটি ঢালাই বা কাটা একটি শিখা বা চাপ দিয়ে শুরু হয় — কিন্তু কোনটিই এর চারপাশে যা আছে তা নির্দেশ করে অগ্রভাগ ছাড়া নির্ভরযোগ্যভাবে কাজ করতে পারে না। অগ্রভাগ হল চূড়ান্ত বিন্দু যার মাধ্যমে শিল্ডিং গ্যাস, ফুয়েল গ্যাস বা অক্সিজেন টর্চ বডি থেকে বের হয়ে কর্মক্ষেত্রে পৌঁছায়। এর কাজ সহজ শোনাচ্ছে। অনুশীলনে, এটি ঢালাইয়ের ছিদ্র থেকে শুরু করে প্রান্তের গুণমান পর্যন্ত সবকিছু নির্ধারণ করে যে আপনি কত ঘন ঘন আপনার সরঞ্জামের স্প্যাটার পরিষ্কার করা বন্ধ করছেন।
এমআইজি/জিএমএডব্লিউ-এর মতো গ্যাস-শিল্ডেড আর্ক ওয়েল্ডিং প্রক্রিয়ায়, অগ্রভাগ ঢালাই পুলের চারপাশে গ্যাস রক্ষার একটি প্রতিরক্ষামূলক খাম তৈরি করে, যা বায়ুমণ্ডলীয় অক্সিজেন এবং নাইট্রোজেনকে গলিত ধাতুকে দূষিত হতে বাধা দেয়। পর্যাপ্ত গ্যাস কভারেজ ছাড়া, ওয়েল্ড অক্সিডাইজ হয়, পোরোসিটি দেখা দেয় এবং যান্ত্রিক বৈশিষ্ট্যগুলি হ্রাস পায়। অক্সি-ফুয়েল কাটিং এবং ওয়েল্ডিং-এ, অগ্রভাগ নিজেই শিখার জ্যামিতি নিয়ন্ত্রণ করে — অক্সিজেন স্ট্রিম কাটা এবং ওয়ার্কপিস জুড়ে তাপের বিস্তারের সাথে প্রিহিট শিখার অনুপাত নির্ধারণ করে।
একটি জীর্ণ, আটকে থাকা বা ভুল আকারের অগ্রভাগ শুধুমাত্র গুণমানকে কমিয়ে দেয় না - এটি ব্যবহারযোগ্য খরচ এবং ডাউনটাইমকে বহুগুণ করে। স্প্যাটার বিল্ডআপ গ্যাস প্রবাহকে সীমাবদ্ধ করে, যার ফলে অশান্তি সৃষ্টি হয় যা শিল্ডিং কভারেজকে দুর্বল করে। একটি অগ্রভাগের বোর যা প্রয়োগের জন্য খুব ছোট তা পিছনের চাপ বাড়ায়, শিখা বা চাপকে ব্যাহত করে। অগ্রভাগ বোঝা, বাস্তবে, আপনার প্রক্রিয়ার স্থায়িত্ব নিয়ন্ত্রণ করে তার অর্ধেক বোঝা।
ঢালাই প্রক্রিয়া দ্বারা অগ্রভাগ প্রকার
অগ্রভাগ প্রক্রিয়া জুড়ে বিনিময়যোগ্য নয়। যেকোন অগ্রভাগ নির্বাচনের জন্য সঠিক সূচনা বিন্দু হল ঢালাই বা কাটার প্রক্রিয়াকে চিহ্নিত করা - প্রতিটিরই ভিন্ন ভিন্ন অগ্রভাগের জ্যামিতি, উপাদানের প্রয়োজনীয়তা এবং কার্যকারিতা রয়েছে।
MIG / GMAW অগ্রভাগ নলাকার বা আকৃতির ভোগ্য সামগ্রী যা MIG বন্দুকের সামনের সাথে সংযুক্ত থাকে এবং যোগাযোগের ডগাকে ঘিরে থাকে। তাদের প্রাথমিক কাজ হল শিল্ডিং গ্যাস - সাধারণত আর্গন-সমৃদ্ধ মিশ্রণ বা CO₂ - ঢালাই পুলের উপর দিয়ে সরাসরি করা। তারা স্লিপ-অন এবং থ্রেডযুক্ত সংযুক্তি শৈলীতে আসে। স্লিপ-অন অগ্রভাগ দ্রুত মাউন্ট এবং অপসারণ করে, যা উচ্চ-উৎপাদন লাইনে গুরুত্বপূর্ণ; থ্রেডেড অগ্রভাগ একটি আরো নিরাপদ গ্যাস সীল প্রদান করে এবং কম্পনের অধীনে আলগা হওয়ার সম্ভাবনা কম। উভয় শৈলীই স্ট্যান্ডার্ড এবং হেভি-ডিউটি নির্মাণে পাওয়া যায়, পরবর্তীতে 400-600 amp অ্যাপ্লিকেশনের জন্য রেট দেওয়া মোটা দেয়াল এবং ইনসুলেটর রয়েছে।
অক্সি-জ্বালানি কাটা এবং ঢালাই অগ্রভাগ — প্রায়ই কাটিং টিপস বা টর্চ টিপস বলা হয় — ভিন্নভাবে কাজ করে। একটি ওয়েল্ড পুলকে রক্ষা করার পরিবর্তে, তারা একটি সুনির্দিষ্ট, উচ্চ-তাপমাত্রার শিখা তৈরি করতে জ্বালানী গ্যাস (অ্যাসিটিলিন বা প্রোপেন) এবং অক্সিজেন মিশ্রিত করে এবং নির্দেশ করে। কাটিং টিপস প্রিহিট শিখা পোর্ট দ্বারা বেষ্টিত একটি কেন্দ্রীয় উচ্চ-চাপ অক্সিজেন ছিদ্র আছে; প্রি-হিট শিখা ইস্পাতকে ইগনিশন তাপমাত্রায় নিয়ে আসে এবং কাটিং অক্সিজেন জেট তারপর গলিত উপাদানটিকে অক্সিডাইজ করে এবং বের করে দেয়। অক্সি-জ্বালানি প্রয়োগের জন্য অ্যাসিটিলিন কাটিয়া টর্চ টিপস যেকোন সাধারণ জ্বালানী গ্যাসের (প্রায় 3,500°C) উষ্ণতম শিখা সরবরাহ করুন, মোটা ইস্পাত কাটার জন্য এবং দ্রুত প্রিহিট প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য তাদের প্রথম পছন্দ করে তোলে। স্থিতিশীল শিখা বিতরণের জন্য ডিজাইন করা প্রোপেন কাটিয়া টর্চ টিপস একটি কম শিখা তাপমাত্রায় কাজ করে কিন্তু একটি প্রশস্ত, আরও এমনকি তাপ খাম অফার করে - বিশেষ করে গরম করা, বাঁকানো এবং পাতলা অংশ কাটার জন্য কার্যকর যেখানে একটি ঘনীভূত অ্যাসিটিলিন শিখা স্থানীয় বিকৃতি ঘটায়। কাটার পরিবর্তে তাপের উপর নিবদ্ধ অ্যাপ্লিকেশনগুলির জন্য, নিয়ন্ত্রিত শিখা বিতরণের জন্য গরম করার টিপস কেন্দ্রীয় কাটিং অক্সিজেন চ্যানেল ছাড়াই বৃহত্তর পৃষ্ঠ এলাকা জুড়ে সমানভাবে তাপ ছড়ানোর জন্য একাধিক প্রিহিট পোর্টের ব্যবস্থা করা হয়েছে।
TIG / GTAW অগ্রভাগ (এটিকে গ্যাস কাপ বা কোলেট বডিও বলা হয়) টাংস্টেন ইলেক্ট্রোডের চারপাশে সরাসরি আর্গন শিল্ডিং গ্যাস। এগুলি সাধারণত অ্যালুমিনা সিরামিক, গ্লাস বা গ্যাস লেন্স কনফিগারেশন থেকে তৈরি করা হয়। এমআইজি অগ্রভাগের বিপরীতে, টিআইজি কাপগুলি কাজের সাথে যোগাযোগ করে না এবং প্রাথমিকভাবে টংস্টেন ব্যাস, জয়েন্ট অ্যাক্সেস এবং লেমিনার বনাম ছড়িয়ে থাকা গ্যাস প্রবাহের প্রয়োজনীয়তার উপর ভিত্তি করে বেছে নেওয়া হয়। গ্যাস লেন্স অ্যাসেম্বলিগুলি - যা আরও লেমিনার গ্যাস কলাম তৈরি করতে একটি জাল সন্নিবেশ ব্যবহার করে - যথার্থ কাজ এবং অবস্থানের বাইরের ঢালাইয়ের জন্য পছন্দ করা হয় যেখানে সামঞ্জস্যপূর্ণ রক্ষা করা গুরুত্বপূর্ণ।

অগ্রভাগের আকার এবং বোরের আকার ব্যাখ্যা করা হয়েছে
প্রতিটি প্রক্রিয়া বিভাগের মধ্যে, অগ্রভাগের জ্যামিতি গ্যাস কভারেজ, যৌথ অ্যাক্সেসযোগ্যতা এবং স্প্যাটার ক্লিয়ারেন্সের উপর সরাসরি প্রভাব ফেলে। এমআইজি ওয়েল্ডিংয়ের জন্য, চারটি আকার বেশিরভাগ অ্যাপ্লিকেশনকে কভার করে:
- নলাকার (সোজা): গোড়া থেকে ডগা পর্যন্ত একটি ধ্রুবক-ব্যাস বোর। সর্বাধিক গ্যাস প্রবাহ ভলিউম অফার করে এবং কোন অ্যাক্সেস সীমাবদ্ধতা ছাড়াই ফ্ল্যাট বা অনুভূমিক ওয়েল্ডের জন্য আদর্শ পছন্দ। বোরের মাপ ⅜" থেকে ⅞" (প্রায় 10-22 মিমি) পর্যন্ত হয়ে থাকে এবং একটি সাধারণ নিয়ম হিসাবে, অ্যাম্পেরেজের সাথে বোরের ব্যাস বাড়তে হবে — বড় বোরগুলি প্রশস্ত, গরম ওয়েল্ড পুলগুলিকে কভার করার জন্য প্রয়োজনীয় উচ্চতর গ্যাস প্রবাহের হার সমর্থন করে।
- বটলফর্ম (বাটলনেক): কাজের শেষের কাছাকাছি একটি ছোট বাইরের ব্যাসের নিচের ধাপ। হ্রাসকৃত প্রোফাইল দৃশ্যমানতা এবং সীমাবদ্ধ জয়েন্টগুলিতে অ্যাক্সেস উন্নত করে। স্বয়ংক্রিয় এবং রোবোটিক ঢালাইয়ের জন্য বিশেষভাবে উপযুক্ত কারণ সরু টিপ ফিক্সচারগুলিকে আরও সহজে পরিষ্কার করে এবং টর্চ রিমিং স্টেশনগুলির মাধ্যমে আরও দক্ষতার সাথে পরিষ্কার করা যায়।
- সংক্ষিপ্ত এবং দীর্ঘ টেপার: বেস থেকে টিপের দিকে ধীরে ধীরে টেপার। বোতলফর্মের চেয়ে ভাল গ্যাস কভারেজ সহ ভাল যৌথ অ্যাক্সেস। দীর্ঘ tapers পাইপ ঢালাই এবং কোণার জয়েন্টগুলোতে জন্য পছন্দ করা হয়; শর্ট ট্যাপার্স সাধারণ বানোয়াটের জন্য গ্যাস প্রবাহ দক্ষতার সাথে অ্যাক্সেসযোগ্যতার ভারসাম্য বজায় রাখে।
- শঙ্কুযুক্ত: ডগায় একটি প্রশস্ত, বাহ্যিক-উজ্জ্বল প্রোফাইল। গ্যাস কভারেজ এলাকাকে সর্বাধিক করে — বৃহত্তর ওয়েল্ড পুল, উচ্চতর তাপ ইনপুট এবং ঢালাই করার সময় দস্তা-কোটেড ধাতু যা বড়, বিস্ফোরক ছিটা তৈরি করে তার জন্য উপযোগী। প্রশস্ত মুখটি রোবোটিক সেটআপগুলিতে টর্চ ক্লিনিং স্টেশনের সাথে আরও কার্যকরী করে তোলে।
অক্সি-ফুয়েল কাটিং টিপসের জন্য, বোর জ্যামিতি কাটিং অক্সিজেন স্ট্রিম আকৃতি এবং প্রিহিট প্যাটার্ন নির্ধারণ করে। টিপের আকারের সংখ্যাগুলি কাটা হওয়া উপাদানের পুরুত্বের সাথে মিলে যায় - বড় সংখ্যাগুলি বৃহত্তর অক্সিজেন অরিফিস এবং মোটা স্টিলের জন্য উপযুক্ত উচ্চ গ্যাস ব্যবহারের হার নির্দেশ করে। অনুযায়ী ঢালাই শিল্ডিং গ্যাস এবং তাদের শ্রেণীবিভাগের জন্য AWS স্পেসিফিকেশন , গ্যাসের গঠন এবং প্রবাহের হার হল প্রমিত পরামিতি — যার অর্থ নজল বোর জ্যামিতি অবশ্যই গ্যাসের ধরন এবং ব্যবহারের চাপের সাথে মিলিত হতে হবে, বিচ্ছিন্নভাবে নির্বাচন করা হবে না।
উপাদান নির্দেশিকা: পিতল, তামা, এবং ধাতুপট্টাবৃত বিকল্প
অগ্রভাগ উপাদান দুটি জিনিস নিয়ন্ত্রণ করে: স্প্যাটার প্রতিরোধ এবং তাপ ব্যবস্থাপনা। এই দুটি বৈশিষ্ট্য প্রায়শই প্রয়োগের উপর নির্ভর করে বিপরীত দিকে টানে, যে কারণে কোনো একক উপাদান সমস্ত ব্যবহারের ক্ষেত্রে প্রাধান্য পায় না।
পিতল নিম্ন-অ্যাম্পেরেজ অ্যাপ্লিকেশনে (100-300 amps) খালি তামার চেয়ে ভাল স্প্যাটার প্রতিরোধের অফার করে। স্প্যাটার পিতলের পৃষ্ঠে ততটা সহজে মেনে চলে না, যার অর্থ পরিষ্কারের মধ্যে দীর্ঘ বিরতি। যাইহোক, তামার তুলনায় পিতলের নরম করার বিন্দু কম থাকে — উচ্চ অ্যাম্পেরেজ বা বর্ধিত আর্ক-অন সময়ে, একটি পিতলের অগ্রভাগ টেকসই তাপে বিকৃত হতে পারে, এটি ভারী-শুল্ক কাজের জন্য অনুপযুক্ত করে তোলে। তামার বডির মধ্যে সন্নিবেশ হিসাবে ব্যবহার করা হলে, পিতল সময়ের সাথে অগ্রভাগের অভ্যন্তরীণ ব্যাস বজায় রাখতে সাহায্য করে, মাঝারি-তাপ প্রয়োগে পরিষেবা জীবনকে প্রসারিত করে।
তামা তাপ পিতলের চেয়ে বেশি কার্যকরীভাবে পরিচালনা করে, যা এটিকে টেকসই উচ্চ-তাপ কাজ (300 amps-এর উপরে) এবং দীর্ঘ ঢালাই চক্রের জন্য ভাল পছন্দ করে। তামার অগ্রভাগগুলি তাপকে দ্রুত শোষণ করে এবং ছড়িয়ে দেয়, তাপীয় বিকৃতির ঝুঁকি হ্রাস করে। হেভি-ডিউটি কপার অগ্রভাগ - মোটা দেয়াল এবং ইনসুলেটর সহ - স্ট্রাকচারাল ফেব্রিকেশন এবং ভারী প্লেট ওয়েল্ডিং-এ 400-600 amp অ্যাপ্লিকেশনের জন্য আদর্শ। অক্সি-ফুয়েল কাটিং টিপসের জন্য, তামা বা উচ্চ-গ্রেডের কপার অ্যালয়েস হল প্রমিত উপাদান কারণ তাদের কাটিং ফ্লেমের চরম তাপমাত্রা সহ্য করার ক্ষমতা অরিফিস জ্যামিতিকে বিকৃত বা ক্ষয় না করে।
নিকেল-ধাতুপট্টাবৃত এবং ক্রোম-ধাতুপট্টাবৃত অগ্রভাগগুলি একটি তামার কোরকে একটি পৃষ্ঠের আবরণের সাথে একত্রিত করে যা খালি তামা বা পিতলের চেয়ে স্পাটার আনুগত্যের জন্য বেশি প্রতিরোধী। কলাই কিছু তাপ নিরোধক সুবিধা প্রদান করে। তাদের প্রাথমিক প্রয়োগ হল রোবোটিক এবং স্বয়ংক্রিয় ঢালাই, যেখানে দীর্ঘ, নিরবচ্ছিন্ন ঢালাই চক্র নিয়মিত এবং ক্লিনিং ডাউনটাইম কমিয়ে দেওয়া সরাসরি থ্রুপুটকে প্রভাবিত করে। দীর্ঘ পরিষেবা জীবন উচ্চ-ভলিউম উত্পাদন পরিবেশে তাদের উচ্চতর অগ্রিম খরচকে ন্যায়সঙ্গত করে।
সিরামিক অগ্রভাগ একটি নতুন বিভাগের প্রতিনিধিত্ব করে, প্রাথমিকভাবে TIG ওয়েল্ডিং এবং কিছু বিশেষ MIG অ্যাপ্লিকেশনে ব্যবহৃত হয়। তাদের অ-পরিবাহী পৃষ্ঠের অর্থ হল যে স্প্যাটার বৈদ্যুতিকভাবে অগ্রভাগ থেকে যোগাযোগের ডগায় সেতু করতে পারে না - একটি ব্যর্থতার মোড যা অগ্রভাগের মধ্য দিয়ে বর্তমান প্রবাহ এবং দ্রুত অবক্ষয় ঘটায়। সিরামিক টিআইজি কাপগুলি গলে না গিয়ে গরম ওয়ার্কপিসগুলির সাথে সরাসরি যোগাযোগ সহ্য করে, এগুলিকে শক্ত খাঁজে ঢালাইয়ের জন্য দরকারী করে তোলে।

ডান অগ্রভাগ নির্বাচন করার জন্য তিনটি ধাপ
একই সাথে সমস্ত ভেরিয়েবলের মূল্যায়ন করার চেষ্টা করার পরিবর্তে একটি নির্দিষ্ট ক্রম অনুসরণ করলে নির্বাচন সোজা হয়ে যায়।
ধাপ 1 — প্রক্রিয়া এবং এর অপারেটিং পরামিতি সনাক্ত করুন। অ্যাপ্লিকেশনটি MIG/GMAW, অক্সি-ফুয়েল কাটিং, অক্সি-ফুয়েল হিটিং, বা TIG কিনা তা নির্ধারণ করুন। চাপ প্রক্রিয়ার জন্য, অপারেটিং অ্যাম্পেরেজ পরিসীমা স্থাপন করুন। অক্সি-জ্বালানি প্রক্রিয়ার জন্য, জ্বালানী গ্যাস (অ্যাসিটিলিন বনাম প্রোপেন) এবং কাটা বা উত্তপ্ত হওয়া উপাদানটির বেধ সনাক্ত করুন। এই পরামিতিগুলি অবিলম্বে ক্ষেত্রটিকে সংকীর্ণ করে: একটি 150-amp MIG অ্যাপ্লিকেশন একটি আদর্শ পিতল বা তামার অগ্রভাগের জন্য কল করে; একটি 500-amp রোবোটিক এমআইজি চক্র একটি ভারী-শুল্ক ধাতুপট্টাবৃত কপার অগ্রভাগের জন্য আহ্বান করে; 20 মিমি প্লেটে একটি প্রোপেন কাটিং অ্যাপ্লিকেশন সেই উপাদান পুরুত্বের জন্য একটি প্রোপেন টিপের জন্য কল করে। সঠিক সঙ্গে আপনার টিপস জোড়া আপনার টর্চ সেটআপ পরিপূরক গ্যাস চাপ নিয়ন্ত্রক সমানভাবে গুরুত্বপূর্ণ — অগ্রভাগটি কেবল তখনই ডিজাইন হিসাবে কাজ করতে পারে যখন গ্যাসের চাপ সেই টিপের আকারের জন্য প্রস্তাবিত সীমার মধ্যে ধারাবাহিকভাবে থাকে।
ধাপ 2 — যৌথ অ্যাক্সেসযোগ্যতার মূল্যায়ন করুন। একটি সোজা নলাকার অগ্রভাগ কি ওয়ার্কপিস বা ফিক্সচারে ফাউল না করে জয়েন্টে পৌঁছাতে পারে? যদি তাই হয়, এটি ব্যবহার করুন — বড় বোর গ্যাস কভারেজকে সর্বাধিক করে এবং স্প্যাটার বিল্ডআপ কমিয়ে দেয়। জয়েন্টটি যদি শক্ত কোণে, গভীর খাঁজ বা অভ্যন্তরীণ পাইপের জোড়ের মধ্যে থাকে, তাহলে একটি বাধা বা টেপার প্রোফাইলে যান। সবচেয়ে ছোট বাইরের ব্যাস ব্যবহার করুন যা এখনও ওয়েল্ড পুলের আকারের জন্য পর্যাপ্ত গ্যাস কভারেজ প্রদান করে, শারীরিকভাবে ফিট করা সবচেয়ে ছোট নয়। অগ্রভাগের আন্ডারসাইজিং বোর ত্যাগের গুণমান রক্ষা; বাইরের ব্যাস ওভারসাইজ করা ক্লিয়ারেন্স সমস্যা তৈরি করে।
ধাপ 3 — তাপীয় চাহিদার সাথে উপাদানের মিল করুন। শর্ট-সাইকেল, লোয়ার-অ্যাম্পেরেজ কাজের জন্য, ব্রাস কম খরচে ভালো স্প্যাটার প্রতিরোধ ক্ষমতা প্রদান করে। টেকসই উচ্চ-তাপ বা উচ্চ-অ্যাম্পেরেজ কাজের জন্য, তামা যান। স্বয়ংক্রিয় বা রোবোটিক অ্যাপ্লিকেশনগুলির জন্য যা ক্রমাগত কাছাকাছি চলছে, ধাতুপট্টাবৃত অগ্রভাগ রক্ষণাবেক্ষণের ফ্রিকোয়েন্সি কমিয়ে দেয় যাতে খরচের পার্থক্য অফসেট হয়। অক্সি-জ্বালানি প্রয়োগের জন্য, সর্বদা তামা বা তামা-অ্যালয় টিপস ব্যবহার করুন — উচ্চ-চাপের অক্সিজেন বিস্ফোরণের তাপীয় শকের অধীনে পিতলের টিপগুলি ফ্র্যাকচার হতে পারে, এটি কর্মক্ষমতার মতোই একটি নিরাপত্তা ঝুঁকি।
রক্ষণাবেক্ষণ, পরিষ্কার করা এবং প্রতিস্থাপন
একটি অগ্রভাগ যা পরিষ্কার এবং সঠিকভাবে রক্ষণাবেক্ষণ করা হয়েছে তা একটি নতুন অগ্রভাগকে ছাড়িয়ে যাবে যা একটি বিস্তৃত ব্যবধানে অবহেলিত হয়েছে। প্রায় সমস্ত অগ্রভাগের ব্যর্থতার মোড একই: অভ্যন্তরীণ বোরে স্প্যাটার জমা হয়, গ্যাসের প্রবাহকে সীমাবদ্ধ করে এবং অশান্তি সৃষ্টি করে যা শিল্ডিং কভারেজকে দুর্বল করে। অগ্রভাগ দৃশ্যমানভাবে ব্যর্থ হওয়ার আগে ঢালাইয়ের গুণমান হ্রাস পায়, যার অর্থ ওয়েল্ডার সমস্যাটি সনাক্ত করার আগে প্রায়শই ক্ষতি হয়ে যায়।
সবচেয়ে কার্যকর প্রতিরোধমূলক ব্যবস্থা হল অ্যান্টি-স্প্যাটার যৌগ - হয় একটি ডিপ জেল বা স্প্রে - একটি ঢালাই সেশন শুরু করার আগে অগ্রভাগের বোরে প্রয়োগ করা হয়। অ্যান্টি-স্প্যাটার স্প্যাটারকে অগ্রভাগের পৃষ্ঠে বন্ধন হতে বাধা দেয়, ঢালাইয়ের সময় বা পরে যেকোনও বিল্ডআপকে সরানো সহজ করে তোলে। পর্যায়ক্রমিক পরিষ্কারের বিকল্প হিসাবে অ্যান্টি-স্প্যাটারের উপর নির্ভর করবেন না; এটি একটি রক্ষণাবেক্ষণ সহায়তা হিসাবে ব্যবহার করুন যা পরিষ্কারের মধ্যে ব্যবধানকে প্রসারিত করে।
যখন পরিষ্কারের প্রয়োজন হয়, তখন যান্ত্রিকভাবে স্প্যাটার অপসারণের জন্য অগ্রভাগের রিমার প্লায়ার বা টর্চ ক্লিনিং স্টেশন ব্যবহার করুন। বোর সারফেস স্কোর করতে পারে এমন স্ক্রু ড্রাইভার বা অন্য পয়েন্টেড টুল ব্যবহার করবেন না — একটি রুক্ষ অভ্যন্তরীণ পৃষ্ঠ ভবিষ্যতে স্প্যাটার আনুগত্যকে ত্বরান্বিত করে এবং অভ্যন্তরীণ গ্যাস প্রবাহের জ্যামিতি পরিবর্তন করতে পারে। অক্সি-ফুয়েল কাটার টিপসের জন্য, সঠিক আকারের একটি টিপ ক্লিনার দিয়ে অরিফিস পোর্টগুলি পরিষ্কার করুন; একটি বড় আকারের টিপ ক্লিনার ছিদ্রকে বড় করে, যা স্থায়ীভাবে শিখা বা কাটা গুণমানকে ব্যাহত করে এবং এর অর্থ হল টিপটি প্রতিস্থাপন করতে হবে।
একটি এমআইজি অগ্রভাগ প্রতিস্থাপন করুন যখন বোর দৃশ্যমান বিকৃতি দেখায়, যখন ইনসুলেটরটি ফাটল বা অনুপস্থিত হয়, বা যখন পরিষ্কার করার পরে অগ্রভাগ এবং যোগাযোগের টিপের মধ্যে স্প্যাটার ব্রিজ হয়ে যায়। অক্সি-ফুয়েল কাটার টিপসের জন্য, যখন ছিদ্র বৃদ্ধির ফলে একটি নরম বা অনিয়মিত শিখা সৃষ্টি হয় যা পরিষ্কারের মাধ্যমে সংশোধন করা যায় না, বা যখন বসার মুখ ক্ষতিগ্রস্ত হয় এবং কাটিং সংযুক্তির বিরুদ্ধে সঠিকভাবে সিল না করে তখন প্রতিস্থাপন করুন। একটি জীর্ণ অগ্রভাগ বা টিপ চালানো অর্থ সাশ্রয় করে না — মানের ক্ষতি, পুনরায় কাজ, এবং দুর্বল সুরক্ষা বা অবনমিত শিখা থেকে গ্যাসের বর্জ্য ভোগ্যের চেয়ে বেশি খরচ হয়৷







