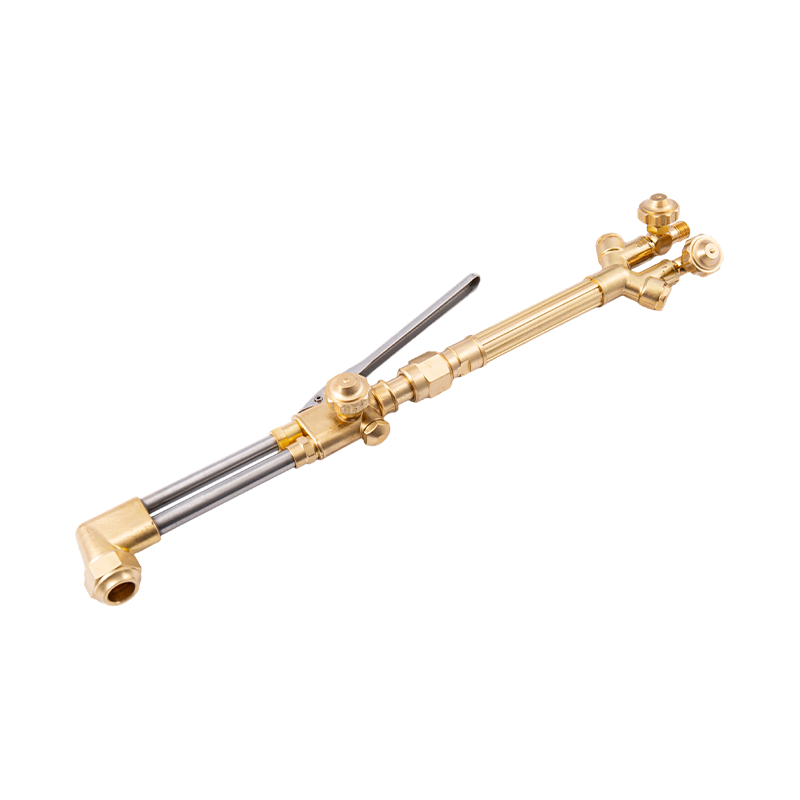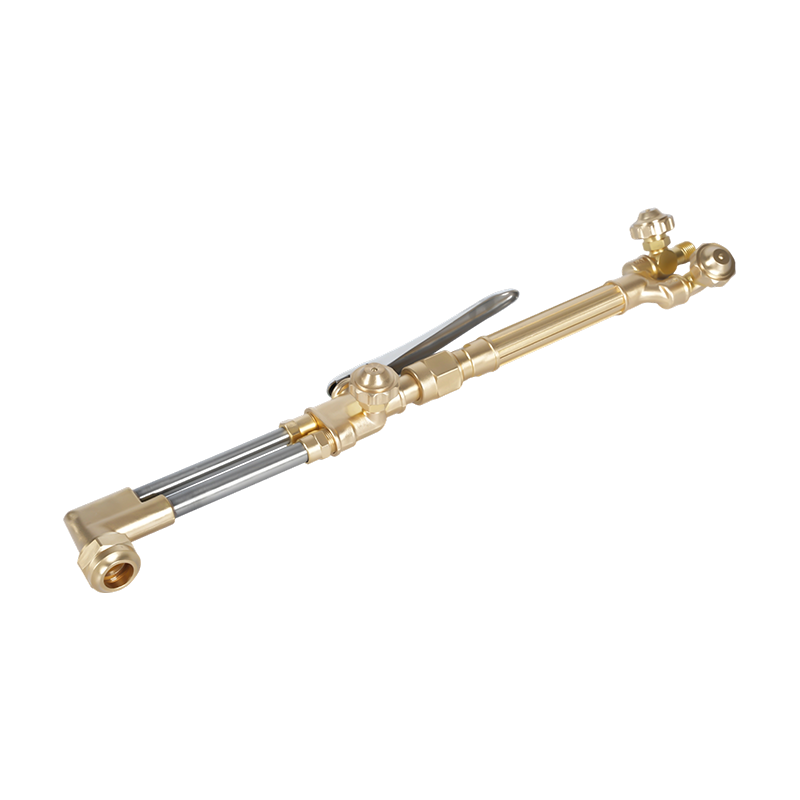
A কাটা টর্চ কিট ইস্পাত এবং অন্যান্য লৌহঘটিত ধাতু ছিন্ন করার জন্য একটি অক্সি-জ্বালানী শিখার তীব্র তাপ ব্যবহার করে ধাতু তৈরি, ধ্বংস এবং মেরামতের জন্য একটি অপরিহার্য হাতিয়ার। বিদ্যুতের উপর নির্ভরশীল প্লাজমা কাটারগুলির বিপরীতে, এই কিটগুলি ধাতুকে অক্সিডাইজ করার জন্য জ্বালানী গ্যাস (যেমন অ্যাসিটিলিন, প্রোপেন বা প্রোপিলিন) এবং বিশুদ্ধ অক্সিজেনের সংমিশ্রণ ব্যবহার করে, একটি পরিষ্কার, সুনির্দিষ্ট কাট তৈরি করে। পেশাদার এবং DIY উত্সাহীদের জন্য একইভাবে, সঠিক কিট নির্বাচন করার জন্য নির্দিষ্ট জ্বালানীর ধরন, পায়ের পাতার মোজাবিশেষ কনফিগারেশন এবং নিরাপত্তা বৈশিষ্ট্যগুলি বোঝার অন্তর্ভুক্ত যা উদ্দেশ্যযুক্ত অ্যাপ্লিকেশনের সাথে মেলে। সঠিকভাবে ব্যবহার করা হলে, একটি কাটিং টর্চ পোর্টেবিলিটি এবং পাওয়ার সহ কয়েক ইঞ্চি স্টিলের মধ্য দিয়ে টুকরো টুকরো করতে পারে যা অন্য কয়েকটি সরঞ্জামের সাথে মেলে।
একটি কাটিং টর্চ কিটের মূল সুবিধা হল এর বহুমুখিতা এবং কাটার গভীরতায়। প্লাজমা কাটার পাওয়ার সাপ্লাই এবং পুরুত্ব দ্বারা সীমিত হলেও, একটি অক্সি-ফুয়েল টর্চ স্টিলের প্লেট অতিক্রম করতে পারে 12 ইঞ্চি পুরু , এটি ভারী শিল্প কাজের জন্য অপরিহার্য করে তোলে। যাইহোক, এই ক্ষমতা উল্লেখযোগ্য নিরাপত্তা দায়িত্ব সঙ্গে আসে. দহনের রসায়ন বোঝা, সঠিক নিয়ন্ত্রক সেটিংস, এবং সরঞ্জাম রক্ষণাবেক্ষণ নিরাপদ এবং দক্ষ অপারেশনের জন্য অত্যন্ত গুরুত্বপূর্ণ।
জ্বালানীর ধরন এবং তাদের প্রয়োগ
জ্বালানী গ্যাসের পছন্দ একটি কাটিয়া টর্চ কিটের কার্যক্ষমতা, খরচ এবং নিরাপত্তাকে উল্লেখযোগ্যভাবে প্রভাবিত করে। প্রতিটি জ্বালানির স্বতন্ত্র তাপীয় বৈশিষ্ট্য, শিখার তাপমাত্রা এবং পরিচালনার প্রয়োজনীয়তা রয়েছে।
অ্যাসিটিলিন
অ্যাসিটিলিন is the most common fuel for cutting torches due to its high flame temperature of approximately 3,160°C (5,720°F) অক্সিজেনের সাথে মিশে গেলে। এটি একটি ঘনীভূত, নিরপেক্ষ শিখা তৈরি করে যা কাটা এবং ঢালাই উভয়ের জন্যই আদর্শ। অ্যাসিটিলিন দ্রুত প্রিহিটিং সময় এবং পাতলা থেকে মাঝারি-বেধের ইস্পাত ক্লিনার কাটের অনুমতি দেয়। যাইহোক, এটি 15 psi-এর উপরে চাপে অস্থির এবং পচন রোধ করার জন্য একটি ছিদ্রযুক্ত ভরে ভরা বিশেষ সিলিন্ডারের প্রয়োজন।
প্রোপেন এবং প্রোপিলিন
প্রোপেন এবং প্রোপিলিন অ্যাসিটিলিনের জন্য নিরাপদ, আরও লাভজনক বিকল্প। তারা উচ্চ চাপে কাজ করে এবং একই অস্থিরতার ঝুঁকি তৈরি করে না। যদিও তাদের শিখার তাপমাত্রা কম থাকে (চারপাশে 2,800°C / 5,072°F প্রোপেনের জন্য), তারা একটি বিস্তৃত তাপ প্যাটার্ন তৈরি করে, যা পুরু ইস্পাত প্লেট কাটা এবং গরম করার অ্যাপ্লিকেশনগুলির জন্য তাদের চমৎকার করে তোলে। ট্রেড-অফ হল ধীরগতির প্রিহিটিং সময় এবং পাতলা উপকরণের উপর রুক্ষ কাটা প্রান্ত।
| জ্বালানীর ধরন | শিখা তাপমাত্রা | সেরা ব্যবহারের ক্ষেত্রে | নিরাপত্তা বিবেচনা |
|---|---|---|---|
| অ্যাসিটিলিন | 3,160°C (5,720°F) | যথার্থ কাটিং, ঢালাই | অস্থির >15 psi |
| প্রোপেন | 2,800°C (5,072°F) | পুরু ইস্পাত, গরম | বাতাসের চেয়ে ভারী |
| প্রোপিলিন | 2,900°C (5,252°F) | সাধারণ উদ্দেশ্য কাটিং | নির্দিষ্ট টিপস প্রয়োজন |
একটি কাটিং টর্চ কিটের প্রয়োজনীয় উপাদান
একটি সম্পূর্ণ কাটিং টর্চ কিটটিতে বেশ কয়েকটি গুরুত্বপূর্ণ উপাদান রয়েছে যা একটি নিয়ন্ত্রিত শিখা সরবরাহ করতে একসাথে কাজ করে। প্রতিটি অংশ বোঝা সঠিক সমাবেশ এবং সমস্যা সমাধান নিশ্চিত করে।
রেগুলেটর এবং গেজ
নিয়ন্ত্রক গ্যাস সিলিন্ডার থেকে উচ্চ চাপ কমিয়ে ব্যবহারযোগ্য কাজের চাপে পরিণত করে। প্রতিটি সিলিন্ডারের (জ্বালানি এবং অক্সিজেন) নিজস্ব নিয়ন্ত্রক প্রয়োজন। উচ্চ-মানের নিয়ন্ত্রক দুটি গেজ বৈশিষ্ট্য: একটি সিলিন্ডার চাপ (উচ্চ চাপ) জন্য এবং একটি লাইন চাপ (নিম্ন চাপ) জন্য। নির্দিষ্ট গ্যাস প্রকারের জন্য রেট করা নিয়ন্ত্রকগুলি ব্যবহার করা অত্যাবশ্যক; বিস্ফোরণের ঝুঁকির কারণে অক্সিজেন নিয়ন্ত্রকগুলি কখনই জ্বালানী গ্যাসের সাথে ব্যবহার করা উচিত নয়।
পায়ের পাতার মোজাবিশেষ এবং চেক ভালভ
পায়ের পাতার মোজাবিশেষ নিয়ন্ত্রক থেকে টর্চ গ্যাস পরিবহন. স্ট্যান্ডার্ড কালার কোডিং তাদের চিহ্নিত করে: জ্বালানির জন্য লাল এবং অক্সিজেনের জন্য সবুজ . বিপজ্জনক ব্যাকফ্লো প্রতিরোধ করার জন্য, ফ্ল্যাশ অ্যারেস্টর বা চেক ভালভ নিয়ন্ত্রক এবং টর্চ উভয় প্রান্তে ইনস্টল করা উচিত। এই ডিভাইসগুলি গ্যাসের বিপরীত প্রবাহ বন্ধ করে, ফ্ল্যাশব্যাক প্রতিরোধ করে যা সিলিন্ডার বিস্ফোরণ ঘটাতে পারে।
সংযুক্তি এবং টিপস কাটা
কাটিং সংযুক্তি গ্যাসগুলিকে মিশ্রিত করে এবং শিখাকে নির্দেশ করে। এতে অক্সিজেন এবং জ্বালানি নিয়ন্ত্রণের জন্য আলাদা ভালভ রয়েছে। কাটার টিপস কাটা ধাতু পুরুত্ব উপর ভিত্তি করে মাপ করা হয়. একটি ছোট টিপ (যেমন, আকার 0) পাতলা পাত ধাতুর জন্য উপযুক্ত, যখন ভারী কাঠামোগত ইস্পাতের জন্য বড় টিপ (যেমন, আকার 5 বা 6) প্রয়োজন। সঠিক টিপ আকার ব্যবহার করে দক্ষ গ্যাস খরচ এবং একটি পরিষ্কার কাটা নিশ্চিত করে।
নিরাপত্তা প্রোটোকল এবং সর্বোত্তম অনুশীলন
একটি কাটিং টর্চ কিট চালানোর জন্য খোলা শিখা, উচ্চ-চাপের গ্যাস এবং গলিত ধাতু জড়িত থাকে, যা নিরাপত্তাকে সর্বোচ্চ অগ্রাধিকার দেয়। কঠোর প্রোটোকল মেনে চলা আগুন, বিস্ফোরণ এবং আঘাতের ঝুঁকি কমিয়ে দেয়।
- বায়ুচলাচল: বিষাক্ত ধোঁয়া এবং অপরিশোধিত গ্যাসের জমা হওয়া রোধ করতে সর্বদা একটি ভাল বায়ুচলাচল এলাকায় কাজ করুন। এক্সস্ট ফ্যান ব্যবহার করুন বা সম্ভব হলে বাইরে কাজ করুন।
- ব্যক্তিগত সুরক্ষামূলক সরঞ্জাম (পিপিই): কাটার জন্য উপযুক্ত শেড লেন্স সহ শিখা-প্রতিরোধী পোশাক, চামড়ার গ্লাভস এবং নিরাপত্তা গগলস পরুন (সাধারণত শেড 5)। স্টিলের পায়ের বুটগুলি পাকে গরম স্ল্যাগ পড়া থেকে রক্ষা করে।
- ফায়ার ওয়াচ: দাহ্য পদার্থের কাজ এলাকা সাফ করুন। কাছাকাছি একটি অগ্নি নির্বাপক যন্ত্র রাখুন এবং কাজ শেষ করার পরে অন্তত 30 মিনিটের জন্য এলাকাটি নিরীক্ষণ করুন যাতে কোনও ধোঁয়াটে স্ফুলিঙ্গ ধরা পড়ে।
- লিক টেস্টিং: নিয়মিতভাবে একটি সাবান জলের দ্রবণ ব্যবহার করে ফুটো হওয়ার জন্য পায়ের পাতার মোজাবিশেষ এবং সংযোগ পরীক্ষা করুন। বুদবুদ একটি ফুটো নির্দেশ করে যা ব্যবহারের আগে মেরামত করা আবশ্যক। লিক চেক করতে একটি শিখা ব্যবহার করবেন না.
রক্ষণাবেক্ষণ এবং সমস্যা সমাধান
সঠিক রক্ষণাবেক্ষণ একটি কাটিয়া টর্চ কিটের আয়ু বাড়ায় এবং সামঞ্জস্যপূর্ণ কর্মক্ষমতা নিশ্চিত করে। নিয়মিত পরিদর্শন এবং পরিষ্কার করা সাধারণ সমস্যা যেমন আটকে থাকা টিপস এবং অসম শিখা প্রতিরোধ করে।
প্রতিটি ব্যবহারের পরে, স্ল্যাগ এবং কার্বন বিল্ডআপ অপসারণ করতে একটি টিপ ক্লিনার ফাইল দিয়ে কাটিং টিপটি পরিষ্কার করুন। পরিধানের জন্য ও-রিং এবং আসনগুলি পরিদর্শন করুন, যদি তারা ক্ষতির লক্ষণ দেখায় তবে সেগুলি প্রতিস্থাপন করুন। যদি শিখা ছিটকে যায় বা পপ করে, তাহলে আলগা সংযোগ বা অবরুদ্ধ গ্যাস প্যাসেজগুলি পরীক্ষা করুন। সিলিন্ডারগুলিকে একটি নিরাপদ, শুষ্ক স্থানে খাড়া করে রাখুন, ব্যবহার না করার সময় ক্যাপ করা। এই রক্ষণাবেক্ষণের পদক্ষেপগুলি অনুসরণ করে, অপারেটররা নির্ভরযোগ্য, নিরাপদ এবং দক্ষ কাটিং অপারেশনগুলি নিশ্চিত করতে পারে৷