

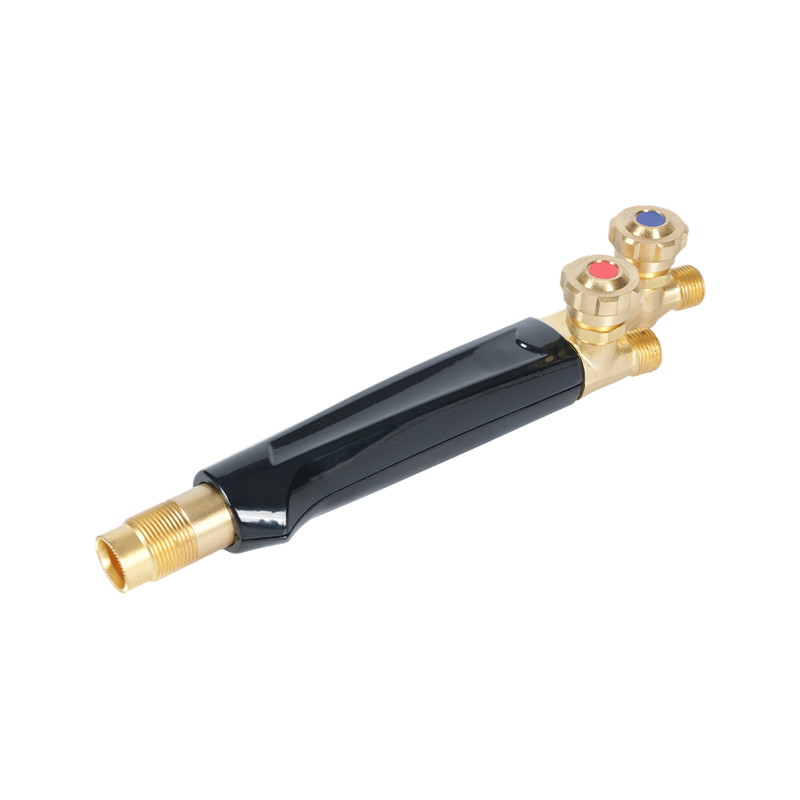
কিভাবে Acetylene কাটা টর্চ টিপস কাজ
একটি অ্যাসিটিলিন কাটিং টর্চ টিপ হল একটি অক্সি-ফুয়েল কাটিং সিস্টেমের টার্মিনাল উপাদান—যে বিন্দুতে গ্যাস রসায়ন, চাপ প্রকৌশল এবং ধাতব বিক্রিয়া একত্রিত হয়ে কাটা তৈরি করে। একটি কাটিং টিপ যান্ত্রিকভাবে কীভাবে কাজ করে তা বোঝা হল সঠিক টিপ নির্বাচন, সঠিক চাপ নির্ধারণ এবং কাটার মান খারাপ হলে সমস্যা নির্ণয়ের ভিত্তি।
কাটিং প্রক্রিয়া দুটি স্বতন্ত্র পর্যায়ে কাজ করে, উভয়ই টিপের জ্যামিতি দ্বারা নিয়ন্ত্রিত। প্রথমত, দ প্রিহিট শিখা -কেন্দ্রীয় বোরের আশেপাশে থাকা ছোট ছিদ্রগুলির একটি রিংয়ের মাধ্যমে সরবরাহ করা হয় - বেস মেটালটিকে প্রায় 1,800°F (982°C) এর জ্বলন্ত তাপমাত্রায় উন্নীত করে। অ্যাসিটিলিন এই পর্যায়ের জন্য পছন্দের জ্বালানী কারণ অক্সিজেনের সাথে এর জ্বলন প্রায় 5,720°F (3,160°C) একটি শিখা তাপমাত্রা তৈরি করে, যার বেশিরভাগ তাপ ভিতরের শিখা শঙ্কুতে কেন্দ্রীভূত হয়। এই অভ্যন্তরীণ শঙ্কু ঘনত্ব আশেপাশের ধাতুতে একটি ন্যূনতম তাপ-প্রভাবিত অঞ্চলের সাথে দ্রুত, সুনির্দিষ্ট প্রিহিটিং সক্ষম করে - একটি সুবিধা যা প্রোপেন এবং প্রোপিলিনের মতো বিকল্প জ্বালানী সম্পূর্ণরূপে প্রতিলিপি করতে পারে না।
একবার ইস্পাত জ্বলন্ত তাপমাত্রায় পৌঁছে এবং চেরি লাল হয়ে গেলে, অপারেটর কাটিং অক্সিজেন লিভারটি খোলে। বিশুদ্ধ অক্সিজেনের একটি উচ্চ-চাপ প্রবাহ (99.5% বিশুদ্ধতা বা উচ্চতর) অগ্রভাগের কেন্দ্রীয় বোর দিয়ে নির্গত হয়। এই অক্সিজেন জেট ইস্পাতকে গলিয়ে দেয় না - এটি একটি এক্সোথার্মিক অক্সিডেশন প্রতিক্রিয়া সৃষ্টি করে যা লোহাকে সরাসরি পোড়ায়, এটিকে আয়রন অক্সাইড স্ল্যাগে রূপান্তরিত করে যা একই সাথে গ্যাস প্রবাহের বেগ দ্বারা কার্ফ থেকে বহিষ্কৃত হয়। ফলাফলটি তাপ গলানোর পরিবর্তে একটি থার্মোকেমিক্যাল কাটা, যে কারণে অক্সি-এসিটিলিন স্টিলের প্লেটকে কয়েক ইঞ্চি পুরু করে কাটতে পারে যা কোনও প্লাজমা বা লেজার প্রক্রিয়া অর্থনৈতিকভাবে স্কেলে মেলে না।
দুটি গুরুত্বপূর্ণ অ্যাসিটিলিন-নির্দিষ্ট সীমাবদ্ধতা নিয়ন্ত্রণ করে যে কীভাবে কাটার টিপস ব্যবহার করা উচিত: অ্যাসিটিলিন কাজের চাপ কখনই 15 পিএসআই (1 বার) এর বেশি হওয়া উচিত নয় , যেহেতু গ্যাস এই থ্রেশহোল্ডের উপরে রাসায়নিকভাবে অস্থির এবং শক-সংবেদনশীল হয়ে ওঠে। উপরন্তু, প্রতি ঘন্টায় সিলিন্ডারের মোট ধারণক্ষমতার এক-সপ্তমাংশের বেশি হারে সিলিন্ডার থেকে অ্যাসিটিলিন প্রত্যাহার করা উচিত নয়—দ্রুত প্রত্যাহার করা হলে তরল অ্যাসিটোন পায়ের পাতার মোজাবিশেষ এবং টর্চের মধ্যে টেনে আনে, সরঞ্জামের ক্ষতি করে এবং বিপজ্জনক শিখা আচরণ তৈরি করে।
ওয়ান-পিস বনাম টু-পিস কাটার টিপস
অ্যাসিটিলিন কাটিং টর্চ টিপস দুটি স্ট্রাকচারাল ফর্ম্যাটে তৈরি করা হয়, এবং তাদের মধ্যে পার্থক্য নিছক প্রসাধনী নয়—এটি গ্যাসের সামঞ্জস্যতা, শিখা জ্যামিতি, তাপীয় কার্যকারিতা এবং প্রতিটি টিপ দেওয়ার জন্য তৈরি করা কাজের ধরন নির্ধারণ করে।
ওয়ান-পিস অ্যাসিটিলিন কাটার টিপস
এক-টুকরো টিপস একটি কঠিন তামার খাদ বিলেট থেকে তৈরি করা হয়—সবচেয়ে সাধারণত টেলুরিয়াম কপার, এটির উচ্চ তাপ পরিবাহিতা, মেশিনযোগ্যতা এবং ডগা মুখে উৎপন্ন চরম তাপের প্রতিরোধের জন্য বেছে নেওয়া হয়। সঠিক preheat orifices এবং সুনির্দিষ্টভাবে নিয়ন্ত্রিত ব্যাসের একটি কেন্দ্রীয় কাটিয়া অক্সিজেন বোর তৈরি করতে ক্যালিব্রেটেড তারের উপর ড্রিলিং এবং নির্ভুলতা-সোয়াজিং দ্বারা টিপটি তৈরি করা হয়। ফলাফল হল একটি একক সমন্বিত উপাদান যার মধ্যে গ্যাস প্যাসেজের কোন সংযোগ নেই। ওয়ান-পিস টিপস অ্যাসিটিলিনের জন্য একচেটিয়াভাবে ডিজাইন করা হয়েছে এবং বানোয়াট, নির্মাণ, স্বয়ংচালিত, এবং কাঠামোগত ইস্পাত কাজ জুড়ে হাত কাটার জন্য আদর্শ বিন্যাস। এগুলিতে সাধারণত চার বা ছয়টি প্রি-হিট গর্ত থাকে যা কেন্দ্রীয় বোরের চারপাশে কেন্দ্রীভূতভাবে সাজানো থাকে।

টু-পিস কাটার টিপস
দুই টুকরা টিপস একটি তামার বাইরের খোল এবং একটি পিতল ভিতরের সদস্য গঠিত. এই নির্মাণটি একটি একক অংশের মধ্য দিয়ে ড্রিল করা প্যাসেজের পরিবর্তে দুটি উপাদানের মধ্যে প্রিহিট শিখার খাঁজ তৈরি করে। দুই-টুকরো টিপস বিকল্প জ্বালানী গ্যাস-প্রোপিলিন, প্রোপেন, প্রাকৃতিক গ্যাস এবং MAPP-এর সাথে ব্যবহারের জন্য ডিজাইন করা হয়েছে যেখানে দীর্ঘ প্রিহিটিং সময় এবং এই গ্যাসগুলির বিভিন্ন শিখার জ্যামিতির জন্য একটি বিস্তৃত, আরও বিতরণ করা প্রিহিট প্যাটার্ন প্রয়োজন। টু-পিস টিপস অ্যাসিটিলিন সেটআপের সাথে বিনিময়যোগ্য নয় : শিখার বৈশিষ্ট্য এবং গ্যাসের চাপের প্রয়োজনীয়তাগুলি মৌলিকভাবে আলাদা, এবং ভুল টিপ টাইপ ব্যবহার করা মান এবং নিরাপত্তা উভয়ই আপস করে।
| চারিত্রিক | ওয়ান-পিস টিপ | টু-পিস টিপ |
|---|---|---|
| নির্মাণ সামগ্রী | কঠিন তামার খাদ (টেলুরিয়াম তামা) | তামার বাইরের খোল পিতল ভিতরের সদস্য |
| সামঞ্জস্যপূর্ণ জ্বালানী গ্যাস | শুধুমাত্র অ্যাসিটিলিন | প্রোপেন, প্রোপিলিন, MAPP, প্রাকৃতিক গ্যাস |
| প্রিহিট অরিফিস ডিজাইন | ছিদ্র করা গর্ত (4 বা 6) | শেল এবং ভিতরের সদস্য মধ্যে grooves |
| শিখা ঘনত্ব | উচ্চ — ভিতরের শঙ্কু ফোকাস | বিস্তৃত — বিতরণ করা প্রিহিট প্যাটার্ন |
| সাধারণ প্রয়োগ | হাত কাটা, নির্ভুল কাজ, পাতলা-মাঝারি প্লেট | উত্পাদন কাটিয়া, ভারী প্লেট, গরম |
টিপ নাম্বারিং এবং ওরিফিস সাইজিং ব্যাখ্যা করা হয়েছে
টিপ নির্বাচন কাটাতে বিভ্রান্তির সবচেয়ে ক্রমাগত উত্সগুলির মধ্যে একটি হল নম্বর সিস্টেম। ফাস্টেনার বা ড্রিল বিটের বিপরীতে, টর্চ টিপ নম্বর কাটা একটি সর্বজনীন মান অনুসরণ করে না— বিভিন্ন নির্মাতারা অভিন্ন ছিদ্র ব্যাস সহ টিপসগুলিতে বিভিন্ন সংখ্যা নির্ধারণ করে . একটি প্রস্তুতকারকের একটি আকার #2 টিপ অন্যটির আকার #3 এর মতো একই কাটিয়া অক্সিজেন বোর থাকতে পারে। এই অসংগতি একটি ত্রুটি নয়; এটি ঐতিহাসিক ব্র্যান্ড-নির্দিষ্ট কনভেনশনগুলিকে প্রতিফলিত করে যা সমগ্র শিল্প জুড়ে স্বাধীনভাবে প্রতিষ্ঠিত হয়েছিল।
টিপ নির্বাচন প্রযুক্তিগতভাবে সঠিক পদ্ধতির দ্বারা নির্দিষ্ট করা হয় অক্সিজেন ছিদ্র ব্যাস কাটা , শুধুমাত্র টিপ সংখ্যার পরিবর্তে একটি ড্রিল বিট সূচক আকার হিসাবে প্রকাশ করা হয়। সেন্ট্রাল বোর—একক ছিদ্র যার মাধ্যমে উচ্চ-চাপ কাটার অক্সিজেন সরবরাহ করা হয়—এটি এমন একটি মাত্রা যা অক্সিজেনের পরিমাণ নির্ণয় করে কাটা পর্যন্ত পৌঁছায় এবং সেইজন্য ইস্পাতের সর্বোচ্চ পুরুত্ব টিপটি পরিষ্কারভাবে কাটতে পারে। প্রিহিট অরিফিস ব্যাস হল সেকেন্ডারি স্পেসিফিকেশন যা প্রিহিটিং গতিকে প্রভাবিত করে এবং সেন্ট্রাল বোরের সাথে মেলে নির্মাতার দ্বারা ডিজাইন করা হয়েছে।
টিপ সংখ্যাগুলি সাধারণত ছিদ্রের আকারের সাথে বৃদ্ধি পায়: ছোট সংখ্যাগুলি (000, 00, 0, 1) পাতলা উপাদানের জন্য উপযুক্ত ছোট অরিফিসের সাথে মিলে যায়, যখন বড় সংখ্যাগুলি (4, 5, 6 এবং তার উপরে) ভারী প্লেট কাটার জন্য বড় অরিফিসের সাথে মিলে যায়৷ আমাদের পরিসীমা টর্চ টিপস কাটা প্রতিটি মডেলের জন্য প্রকাশিত ড্রিল সূচকের আকার সহ নির্ভুল-স্বেজড অরিফিস টলারেন্সে উত্পাদিত হয়, যাতে আপনার বিদ্যমান সরঞ্জামগুলিতে ব্যবহৃত সংখ্যার নিয়মের থেকে স্বতন্ত্র সরাসরি মাত্রিক যাচাইকরণের অনুমতি দেওয়া হয়।
অ্যাসিটিলিন কাটিং টিপ নির্বাচন চার্ট
নিম্নোক্ত সারণীটি ভালো অবস্থায় হালকা স্টিলের উপর অ্যাসিটিলিন কাটানোর জন্য স্ট্যান্ডার্ড টিপ নির্বাচন এবং চাপের পরামিতি প্রদান করে। সমস্ত চাপ একটি 25-ফুট পায়ের পাতার মোজাবিশেষ সঙ্গে নিয়ন্ত্রক এ পরিমাপ করা হয়. পায়ের পাতার মোজাবিশেষ উল্লেখযোগ্যভাবে ছোট বা 25 ফুটের বেশি রানের জন্য, সঠিক ডগা আউটলেট চাপ বজায় রাখতে সেই অনুযায়ী কাজের চাপ সামঞ্জস্য করুন।
| ধাতু পুরুত্ব | সাধারণ টিপের আকার | O₂ চাপ (PSI) | C₂H₂ চাপ (PSI) | Preheat গর্ত |
|---|---|---|---|---|
| 1/8" পর্যন্ত (3 মিমি) | #000 / #00 | 20-25 | 3-5 | 4 |
| 1/8"–1/4" (3-6 মিমি) | #0 / #1 | 25-35 | 3-5 | 4-6 |
| 1/4"–1/2" (6–13 মিমি) | #2 | 35-45 | 4-6 | 6 |
| 1/2"–1" (13-25 মিমি) | #3 | 40-55 | 4-7 | 6 |
| 1"–2" (25-51 মিমি) | #4 | 50-65 | 5-8 | 6 |
| 2"–4" (51-102 মিমি) | #5 / #6 | 55-80 | 6-12 | 6 |
| 4"–6" (102–152 মিমি) | #7 / #8 | 70-100 | 8-15 | 6 |
এই টেবিলের সমস্ত এন্ট্রি জুড়ে ব্যতিক্রম ছাড়া দুটি কর্মক্ষম নিয়ম প্রযোজ্য। প্রথম, আপনি আসলে কাটার চেয়ে মোটা উপাদানের জন্য একটি টিপ আকার ব্যবহার করবেন না —একটি বড় আকারের টিপ প্রিহিট শিখা সঠিকভাবে গ্রাস করতে পারে তার চেয়ে বেশি অক্সিজেন সরবরাহ করে, যার ফলে অতিরিক্ত উত্তাপ, ডগা ক্ষতি, ব্যাকফায়ারিং এবং র্যাগড কাটা হয়। দ্বিতীয়ত, টিপের আকার বা প্লেটের বেধ নির্বিশেষে কখনই 15 PSI অ্যাসিটিলিনের কাজের চাপের বেশি হবে না; যদি একটি নির্দিষ্ট কাটার জন্য একটি সঠিক আকারের টিপ নিরাপদ অ্যাসিটিলিন চাপে সরবরাহ করতে পারে তার চেয়ে বেশি অক্সিজেন প্রবাহের প্রয়োজন হয়, তবে সমাধানটি হল একটি বড় অক্সিজেন সিলিন্ডার বা বহুগুণ সেটআপে স্যুইচ করা, অ্যাসিটিলিন চাপ বাড়ানোর জন্য নয়।
স্ট্রেইট বোর বনাম ডাইভারজেন্ট বোর কাটার টিপস
এক-টুকরা এবং দুই-পিস পার্থক্যের বাইরে, কেন্দ্রীয় কাটিয়া অক্সিজেন বোরের জ্যামিতি দ্বারা অ্যাসিটিলিন কাটার টিপস আরও আলাদা করা হয়। এই স্পেসিফিকেশনটি অপারেটরদের জন্য গুরুত্বপূর্ণ যারা হাতে-হোল্ড এবং মেশিন-মাউন্ট করা কাটিং সরঞ্জাম উভয়ের সাথে কাজ করে।
স্ট্রেইট বোর টিপস
একটি স্ট্রেইট বোর গ্যাস প্যাসেজ থেকে ডগা আউটলেট পর্যন্ত একটি ধারাবাহিক নলাকার ব্যাস বজায় রাখে। স্ট্রেইট বোর টিপস অক্সিজেনের চাপ কমাতে কাজ করে 40 থেকে 60 PSI এবং হাত কাটা অপারেশন জন্য আদর্শ নকশা. তারা যে নলাকার গ্যাস প্রবাহ তৈরি করে তা মাঝারি বেগে স্থিতিশীল, যা অপারেটরকে ম্যানুয়াল টর্চ চলাচলের সময় কাটা লাইন, স্ল্যাগ ইজেকশন এবং প্রিহিট কভারেজের পর্যাপ্ত নিয়ন্ত্রণ দেয়।
ডাইভারজেন্ট বোর টিপস
একটি ডাইভারজেন্ট বোর-এটিকে ফ্লেয়ার্ড বা টেপারড আউটলেটও বলা হয়-টিপ আউটলেটে কিছুটা প্রশস্ত হয়, যা কাটিয়া অক্সিজেন প্রবাহকে প্রসারিত করতে এবং বের হওয়ার সাথে সাথে ত্বরান্বিত করতে দেয়। এই জ্যামিতি মেশিন কাটিং অ্যাপ্লিকেশনের জন্য ইঞ্জিনিয়ার করা হয় এবং এ কাজ করে 70 থেকে 100 পিএসআই অক্সিজেন চাপ কাটা . উচ্চ-বেগ, ভিন্নমুখী অক্সিজেন স্ট্রীম সমতুল্য ছিদ্র আকারের সোজা বোর টিপসের তুলনায় প্রায় 25% দ্রুত গতি কাটতে সক্ষম করে, যেখানে বেধে হালকা ইস্পাত প্লেটে গ্রহণযোগ্য কার্ফ গুণমান বজায় রাখে যেখানে মেশিন কাটা অর্থনৈতিকভাবে ন্যায়সঙ্গত। হাত কাটার জন্য ডাইভারজেন্ট বোর টিপস বাঞ্ছনীয় নয়: জড়িত উচ্চ চাপ এবং ত্বরিত স্ট্রিম থেকে অপারেটরের প্রতিক্রিয়া হ্রাস সুনির্দিষ্ট ম্যানুয়াল নিয়ন্ত্রণকে উল্লেখযোগ্যভাবে আরও কঠিন করে তোলে।
টিপ রক্ষণাবেক্ষণ, পরিষ্কার এবং নিরাপত্তা
একটি কাটিয়া টিপের অবস্থা সরাসরি কাট গুণমান এবং অপারেশনাল নিরাপত্তা নির্ধারণ করে। আংশিকভাবে অবরুদ্ধ প্রিহিট অরিফিস সহ একটি টিপ, একটি বিকৃত কেন্দ্রীয় বোর, বা একটি দূষিত বসার মুখ একটি অনিয়মিত শিখা তৈরি করবে, অক্সিজেনের অস্থির প্রবাহ এবং ব্যাকফায়ার বা ফ্ল্যাশব্যাকের উচ্চ ঝুঁকি তৈরি করবে। টিপ রক্ষণাবেক্ষণ ঐচ্ছিক নয়-এটি একটি রুটিন অপারেশনাল প্রয়োজনীয়তা।
পরিষ্কার করার পদ্ধতি
টিপ orifices সাধারণ ব্যবহারের সময় স্প্যাটার, স্ল্যাগ, এবং জারণ জমা হয়। এই আমানতগুলি গ্যাস প্রবাহকে সংকুচিত করে এবং শিখা প্যাটার্নকে বিকৃত করে। সঙ্গে পরিচ্ছন্নতা সঞ্চালিত করা আবশ্যক টিপ ক্লিনারগুলি বিশেষভাবে ব্যবহৃত ছিদ্র ব্যাসের জন্য ডিজাইন করা হয়েছে —কখনো নখ, তার, ড্রিল বিট বা ইম্প্রোভাইজড টুল দিয়ে নয়। টিপ ক্লিনারগুলি হল নলাকার ফাইলের আকার যা মান ছিদ্রের ব্যাসের সাথে মেলে; সঠিকভাবে ব্যবহার করা হলে, তারা বোরকে বড় না করে বা বিকৃত না করে জমা অপসারণ করে। একটি প্রিহিট বা কাটিং অরিফিসকে এক ইঞ্চির কয়েক হাজার ভাগ করে বড় করা গ্যাসের প্রবাহের বৈশিষ্ট্যগুলিকে যথেষ্ট পরিবর্তিত করে যা শিখার ভারসাম্য এবং কাটের গুণমানকে প্রভাবিত করতে পারে এবং একটি বিকৃত বোর সংশোধন করা যায় না - ডগাটি অবশ্যই প্রতিস্থাপন করতে হবে। একটি হালকা ফাইলিং স্ট্রোক দিয়ে পৃথকভাবে সমস্ত orifices পরিষ্কার করুন, তারপর পুনরায় ইনস্টল করার আগে কোনো ধ্বংসাবশেষ পরিষ্কার করতে কম চাপের সংকুচিত বায়ু দিয়ে ডগা দিয়ে ফুঁ দিন।
বসার মুখ পরিদর্শন
টিপের বসার মুখটি - মেশিনযুক্ত পৃষ্ঠ যা টর্চের মাথার সাথে মিলিত হয় - অবশ্যই সমতল, মসৃণ এবং burrs মুক্ত হতে হবে। একটি ক্ষতিগ্রস্ত বসার মুখ গ্যাসকে টিপ এবং টর্চের মধ্যে সীলকে বাইপাস করতে দেয়, একটি ফুটো তৈরি করে যা একটি অনিয়মিত শিখা তৈরি করে এবং ফ্ল্যাশব্যাকের ঝুঁকির পরিচয় দেয়। প্রতিটি টিপ অপসারণের পরে বসার মুখটি পরীক্ষা করুন। হালকা পৃষ্ঠের চিহ্ন একটি সমতল পৃষ্ঠে সূক্ষ্ম ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাগজ দিয়ে পালিশ করা যেতে পারে; গভীর গজ, ফাটল, বা উল্লেখযোগ্য পৃষ্ঠের অনিয়ম দেখানো যেকোনো টিপ অবিলম্বে প্রতিস্থাপন করা উচিত।
ব্যাকফায়ার এবং ফ্ল্যাশব্যাক প্রতিরোধ
একটি ব্যাকফায়ার—যেখানে শিখাটি ডগায় ফিরে আসে এবং টিপের মুখে আবার জ্বলে ওঠে—সাধারণত টিপের আকারের জন্য ন্যূনতম চাপে কাজ করা, কাজের পৃষ্ঠের খুব কাছাকাছি টিপটিকে ধরে রাখা বা গ্যাস প্রবাহকে সীমাবদ্ধ করে আংশিকভাবে অবরুদ্ধ ছিদ্রগুলি দ্বারা সৃষ্ট হয়। যদি একটি ব্যাকফায়ার ঘটে, তাহলে প্রথমে অ্যাসিটিলিন ভালভ বন্ধ করুন, তারপরে অক্সিজেন ভালভ, টিপটিকে শীতল হতে দিন, অরিফিসগুলি পরিদর্শন ও পরিষ্কার করুন এবং রিলাইট করার আগে চাপের সেটিংস যাচাই করুন৷ একটি ফ্ল্যাশব্যাক - যেখানে শিখা পায়ের পাতার মোজাবিশেষ এবং নিয়ন্ত্রকদের মধ্যে ভ্রমণ করে - একটি আরও গুরুতর ঘটনা যার জন্য টর্চ বডি বা নিয়ন্ত্রক আউটলেটগুলিতে জ্বালানী এবং অক্সিজেন উভয় লাইনে ফ্ল্যাশব্যাক অ্যারেস্টর ইনস্টল করা প্রয়োজন। ফ্ল্যাশব্যাক অ্যারেস্টরগুলি বেশিরভাগ বিচারব্যবস্থায় অ্যাসিটিলিন সিস্টেমের জন্য বাধ্যতামূলক এবং স্থানীয় প্রয়োজনীয়তা নির্বিশেষে দৃঢ়ভাবে সুপারিশ করা হয়।
আপনার সেটআপের জন্য সঠিক টিপ নির্বাচন করা হচ্ছে
একটি অ্যাসিটিলিন কাটিং টর্চ টিপ সঠিকভাবে নির্বাচন করার জন্য চারটি অনুক্রমিক সিদ্ধান্তের মাধ্যমে কাজ করা প্রয়োজন। সেগুলিকে ক্রমানুসারে প্রয়োগ করা বেশিরভাগ নির্বাচন ত্রুটিগুলি হওয়ার আগেই সেগুলিকে সরিয়ে দেয়৷
- ধাপ 1 — জ্বালানী গ্যাসের সামঞ্জস্য নিশ্চিত করুন। যাচাই করুন যে আপনার সেটআপ অ্যাসিটিলিন ব্যবহার করে, প্রোপেন, প্রোপিলিন বা MAPP নয়। অ্যাসিটিলিন সিস্টেমে বিশেষভাবে অ্যাসিটিলিনের জন্য তৈরি শুধুমাত্র এক-টুকরো টিপস ব্যবহার করা উচিত। একটি অ্যাসিটিলিন টর্চে একটি দুই-টুকরো বিকল্প-জ্বালানী টিপ ব্যবহার করলে ভুল শিখা জ্যামিতি এবং অপ্রত্যাশিত গ্যাস আচরণ তৈরি হয়।
- ধাপ 2 - সর্বোচ্চ ধাতু বেধ নির্ধারণ করুন। কাজের মধ্যে আপনি যে মোটা অংশের মুখোমুখি হবেন সেটি কাটতে রেট দেওয়া একটি টিপ নির্বাচন করুন, গড় বেধ নয়। একটি টিপের রেটেড ক্ষমতার চেয়ে 10% পুরু একটি অংশ কাটা একটি অসম্পূর্ণ বা র্যাগড কাট তৈরি করে; মোটা অংশের জন্য আন্ডারসাইজড একটি টিপ ব্যবহার করা এবং উচ্চ চাপের ঝুঁকির সাথে ক্ষতিপূরণ দেওয়ার চেষ্টা করা ব্যাকফায়ার এবং টিপের ক্ষতি।
- ধাপ 3 — আবেদনের উপর ভিত্তি করে বোরের ধরন বেছে নিন। হ্যান্ড কাটিং অপারেশনের জন্য 40-60 PSI কাটিং অক্সিজেনে সোজা বোর টিপস প্রয়োজন। মেশিন বা স্বয়ংক্রিয় কাটিং অপারেশনগুলি 70-100 PSI-তে ডাইভারজেন্ট বোর টিপস থেকে 25% গতির সুবিধার জন্য উপকৃত হয় যা তারা প্লেটে সোজা কাটে সরবরাহ করে।
- ধাপ 4 — টর্চ হ্যান্ডেল এবং মাথার সামঞ্জস্য যাচাই করুন। কাটিং টিপস অবশ্যই টর্চ হেডের সাথে সঠিকভাবে বসতে হবে যাতে তারা লাগানো থাকে। টিপ থ্রেড, বসার জ্যামিতি, এবং মাথার থ্রেড অবশ্যই মিলবে। আমাদের টর্চ হাতল কাটা প্রমিত টিপ থ্রেড এবং বসার নির্দিষ্টকরণ সঙ্গে নির্মিত হয়; একই সিস্টেম থেকে মিলিত টিপসগুলির সাথে তাদের যুক্ত করা বিভিন্ন নির্মাতাদের থেকে অসঙ্গত উপাদানগুলি মিশ্রিত করার ফলে ফুটো এবং শিখা অস্থিরতা দূর করে।
অপারেটরদের জন্য একটি নতুন স্টেশন সজ্জিত করা বা একটি সম্পূর্ণ অক্সি-ফুয়েল সেটআপ প্রতিস্থাপনের জন্য, একটি সম্পূর্ণ সিস্টেম পদ্ধতি-টর্চ হ্যান্ডেল, কাটা সংযুক্তি, নিয়ন্ত্রক, পায়ের পাতার মোজাবিশেষ এবং একসাথে কেনা টিপস-শুরুতেই সামঞ্জস্যের অনিশ্চয়তা দূর করে। আমাদের টর্চ কিট কাটা ডকুমেন্টেড টিপ সামঞ্জস্য, চাপ স্পেসিফিকেশন, এবং অ্যাসিটিলিন-রেটেড উপাদানগুলির সাথে মিলে যাওয়া সিস্টেম হিসাবে একত্রিত করা হয়, যা ওয়ার্কশপ এবং ফিল্ড কাটিং অ্যাপ্লিকেশন উভয়ের জন্য একটি নির্ভরযোগ্য সূচনা বিন্দু প্রদান করে৷







