

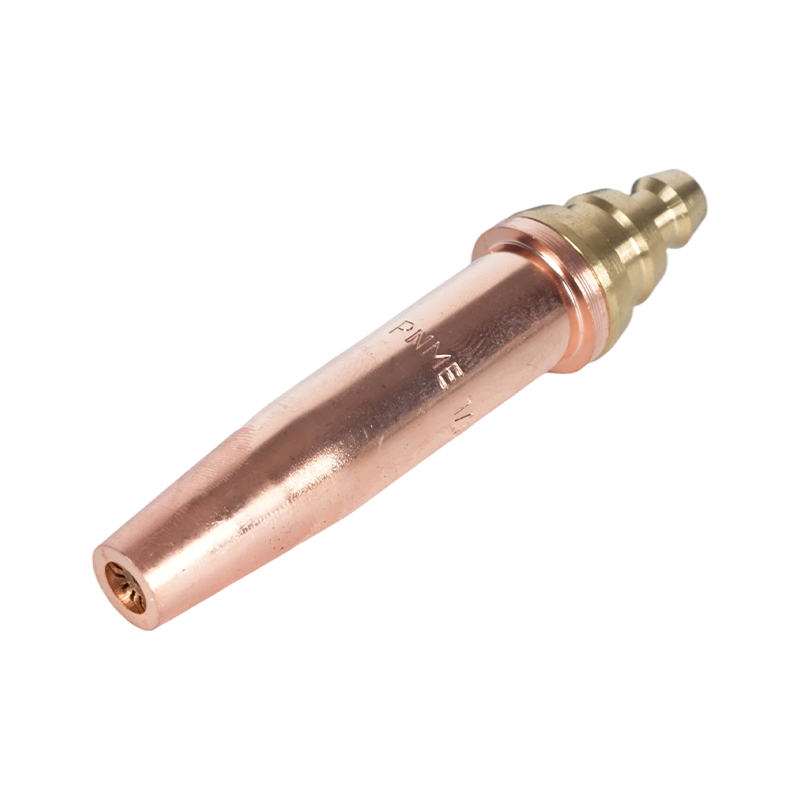
কাটিং টিপ যেকোন অক্সি-ফুয়েল সিস্টেমের সবচেয়ে ফলপ্রসূ উপাদান। রেগুলেটরগুলি চাপ নিয়ন্ত্রণ করে, পায়ের পাতার মোজাবিশেষ গ্যাস সরবরাহ করে এবং টর্চ বডি হ্যান্ডেল সরবরাহ করে — তবে টিপটি নির্ধারণ করে যে কাটাটি পরিষ্কার বা ন্যাকড়াযুক্ত, দ্রুত বা অলস, নিরাপদ বা ব্যাকফায়ার প্রবণ কিনা। টিপ নির্বাচন সঠিকভাবে করা এবং এটি সঠিকভাবে পরিচালনা করা একটি সামঞ্জস্যপূর্ণ, উত্পাদনশীল কাটা নষ্ট গ্যাস এবং পুনরায় কাজ থেকে আলাদা করে। এই নির্দেশিকা টিপ ডিজাইনের নীতি থেকে শুরু করে ব্যবহারিক ক্ষেত্রের কৌশল এবং ত্রুটি নির্ণয়ের সবকিছুই কভার করে।
অক্সি ফুয়েল কাটিংয়ের টিপস আসলে কী করে
একটি অক্সি-জ্বালানি কাটার টিপ দুটি স্বতন্ত্র ফাংশন রয়েছে যা একই সাথে ঘটে। ছোট গর্তের বাইরের বলয় — প্রি-হিট অরিফিস — একটি প্রি-হিটিং শিখা তৈরি করতে জ্বালানি গ্যাস এবং অক্সিজেনের মিশ্রণ সরবরাহ করে। এই শিখা বেস মেটালকে তার ইগনিশন তাপমাত্রায় উত্তপ্ত করে: হালকা ইস্পাতের জন্য মোটামুটি 1,600–1,800°F (870–980°C)। কেন্দ্রীয় বোর একটি সম্পূর্ণ ভিন্ন উদ্দেশ্য পরিবেশন করে: এটি একটি উচ্চ-চাপ জেট প্রদান করে বিশুদ্ধ কাটিয়া অক্সিজেন যা রাসায়নিকভাবে প্রিহিটেড ইস্পাতকে অক্সিডাইজ করে এবং ফলস্বরূপ গলিত আয়রন অক্সাইড (স্ল্যাগ) কে কারফ থেকে বের করে দেয়।
এই পার্থক্য কার্যত গুরুত্বপূর্ণ. প্রিহিট শিখা কাটে না - এটি ধাতুকে শর্ত দেয়। কাটিং অক্সিজেন প্রবাহ একটি রাসায়নিক বিক্রিয়ার মাধ্যমে প্রকৃত বিচ্ছেদ করে, তাপীয় গলনের মাধ্যমে নয়। অক্সিজেন প্রবাহকে হ্রাস করে এমন যে কোনও কারণ — নিম্নচাপ, দূষিত বোর, ভুল স্ট্যান্ডঅফ দূরত্ব — প্রি-হিট শিখা দেখতে যতই ভাল হোক না কেন, কাটা গুণমানকে সরাসরি প্রভাবিত করে।
টিপস এক টুকরা (কঠিন তামা) বা দুই টুকরা নকশা (তামার বাইরের সঙ্গে পিতল ভিতরের) তৈরি করা হয়. উত্পাদন পরিবেশে টু-পিস টিপস বেশি সাধারণ কারণ বাইরের শরীরকে বাদ না দিয়ে প্রিহিট অরিফিস পরে গেলে ভিতরের অংশটি স্বাধীনভাবে প্রতিস্থাপন করা যেতে পারে। এক-টুকরা টিপস সহজ এবং প্রায়শই হাত কাটার জন্য পছন্দ করা হয় যেখানে প্রতিস্থাপনের ফ্রিকোয়েন্সি কম।
সঠিক টিপ নির্বাচন করা: আকার, বোরের ধরন, এবং জ্বালানী গ্যাস
তিনটি ভেরিয়েবল টিপ নির্বাচন পরিচালনা করে: উপাদানের পুরুত্ব, অক্সিজেন বোরের নকশা কাটা, এবং ব্যবহৃত জ্বালানী গ্যাস। একা পুরুত্বের উপর নির্বাচন করা — বোরের ধরন এবং জ্বালানির সামঞ্জস্যের জন্য হিসাব না করে — ক্ষেত্রের খারাপ কাট মানের সবচেয়ে সাধারণ উত্স।
টিপের আকার এবং উপাদানের বেধ
টিপের আকার সেন্ট্রাল কাটিং অক্সিজেন বোরের ব্যাস এবং প্রিহিট অরিফিসের আকার নির্ধারণ করে। সঠিক টিপের আকার সবসময় উপাদান বেধের সাথে মিলে যায় , একটি পছন্দের চাপ সেটিং বা কাটিয়া গতি না. পাতলা প্লেটে একটি বড় আকারের টিপ ব্যবহার করলে অতিরিক্ত তাপ ইনপুট, ওয়ারিং এবং চওড়া, ন্যাকড়াযুক্ত কার্ফ হয়। পুরু প্লেটে একটি আন্ডারসাইজড টিপ ব্যবহার করলে অসম্পূর্ণ জারণ, ভারী স্ল্যাগ আনুগত্য এবং গভীরতায় কাটা সম্পূর্ণ করতে অক্ষমতা তৈরি হয়।
| উপাদান পুরুত্ব | সাধারণ টিপের আকার | অক্সিজেন চাপ (PSI) | কাটিং স্পিড (IPM) |
|---|---|---|---|
| 1/8 ইঞ্চি (3 মিমি) | 000/0 | 20-25 | 20-26 |
| 1/4 ইঞ্চি (6 মিমি) | 0/1 | 25-35 | 16-22 |
| 1/2 ইঞ্চি (13 মিমি) | 1/2 | 35-45 | 12-18 |
| 1 ইঞ্চি (25 মিমি) | 2/3 | 40-55 | 10-14 |
| 2 ইঞ্চি (50 মিমি) | 3/4 | 45-65 | 7-10 |
| 4 ইঞ্চি (100 মিমি) | 4/5 | 55-80 | 4-7 |
নলাকার বোর বনাম ডাইভারজেন্ট বোর
কাটিং অক্সিজেন বোর দুটি অভ্যন্তরীণ জ্যামিতিতে আসে, প্রতিটি একটি ভিন্ন বেধ পরিসরের জন্য অপ্টিমাইজ করা হয়। নলাকার বোর টিপস বোরের পুরো দৈর্ঘ্যের মাধ্যমে একটি ধ্রুবক ব্যাস বজায় রাখুন এবং প্রায় 40 PSI তে সর্বোত্তমভাবে কাজ করুন। তারা 3/8 ইঞ্চি (10 মিমি) পুরু উপাদানের হাত কাটা এবং মেশিন কাটার জন্য আদর্শ পছন্দ। ডাইভারজেন্ট বোর টিপস প্রস্থানের দিকে বাহ্যিকভাবে ফ্লেয়ার করে, কাটা অক্সিজেন প্রবাহকে সুপারসনিক বেগে প্রসারিত করতে দেয়। এগুলি উচ্চ চাপে কাজ করে — সাধারণত 75 থেকে 100 PSI — এবং 3/8 ইঞ্চির চেয়ে পুরু প্লেটের প্রতি ফুট প্রতি কম অক্সিজেন খরচের সাথে দ্রুত কাটিংয়ের গতি সরবরাহ করে। ভারী প্লেট কাটা বেশিরভাগ CNC অক্সি-ফুয়েল মেশিনের জন্য, ডাইভারজেন্ট বোর টিপস সঠিক পছন্দ। জ্বালানী গ্যাস নির্বাচন কীভাবে টিপ বোরের নকশা এবং শিখা তাপমাত্রার সাথে মিথস্ক্রিয়া করে তার বিশদ তুলনার জন্য, আমাদের দেখুন কাটা টর্চ তাপমাত্রা এবং জ্বালানী গ্যাস তুলনা .
জ্বালানী গ্যাস সামঞ্জস্য
কাটিং টিপস জ্বালানী গ্যাস জুড়ে বিনিময়যোগ্য নয়। অ্যাসিটিলিনের টিপসের একটি নির্দিষ্ট প্রিহিট অরিফিস প্যাটার্ন এবং আকার রয়েছে যা অ্যাসিটিলিনের ঘনীভূত অভ্যন্তরীণ-শঙ্কু তাপ এবং এটির স্টোচিওমেট্রিক অক্সিজেন-থেকে-জ্বালানির অনুপাত প্রায় 1:1 এর সাথে মানানসই। এই গ্যাসগুলির নিম্ন অভ্যন্তরীণ-শঙ্কু তাপমাত্রা এবং তাদের উচ্চতর অক্সিজেনের চাহিদা পূরণের জন্য প্রোপেন এবং প্রোপিলিনের টিপগুলিতে আরও এবং বৃহত্তর প্রিহিট অরিফিস রয়েছে — প্রোপেনের প্রতি অংশ জ্বালানীর জন্য প্রায় 4.5 অংশ অক্সিজেন প্রয়োজন। প্রোপেনের সাথে একটি অ্যাসিটিলিন টিপ ব্যবহার করা প্রিহিট শিখাকে ক্ষুধার্ত করে এবং অসম্পূর্ণ উত্তাপ তৈরি করে; অ্যাসিটিলিনের সাথে একটি প্রোপেন টিপ ব্যবহার করা একটি অত্যধিক বড়, অনিয়ন্ত্রিত প্রিহিট শিখা তৈরি করে। সর্বদা নিশ্চিত করুন যে টিপটি নির্দিষ্ট জ্বালানী গ্যাস ব্যবহার করার জন্য রেট করা হয়েছে।
একটি পরিষ্কার কাটা জন্য সেট আপ
এমনকি একটি সঠিক আকারের টিপও খারাপ ফলাফল দেয় যদি কাটা শুরু হওয়ার আগে চাপ, শিখা এবং স্ট্যান্ডঅফ সঠিকভাবে সেট না করা হয়।
ডগায় চাপ সেট করুন, রেগুলেটরে নয়। দীর্ঘ পায়ের পাতার মোজাবিশেষ রান এবং সরু পায়ের পাতার মোজাবিশেষ ব্যাস নিয়ন্ত্রক আউটলেট এবং টর্চ মধ্যে পরিমাপযোগ্য চাপ ড্রপ তৈরি করে। 25 ফুটের বেশি রানের জন্য, প্রকৃত ডেলিভারি চাপ পরিমাপ করতে টর্চ ইনলেটে টেস্ট গেজগুলি সংযুক্ত করুন, তারপর টর্চ-সাইড গেজগুলি টিপ চার্টে উল্লেখিত মানগুলি না পড়া পর্যন্ত রেগুলেটরটিকে উপরের দিকে সামঞ্জস্য করুন। দীর্ঘ সময় ধরে নিয়ন্ত্রকের চাপ থেকে কাটা অলস কাট এবং ভারী স্ল্যাগের একটি সাধারণ কারণ। গ্যাস নির্বাচন এবং নিরাপদ চাপ ব্যবস্থাপনার সম্পূর্ণ ভাঙ্গনের জন্য, আমাদের দেখুন অক্সি-জ্বালানি নিরাপত্তা এবং গ্যাস নির্বাচন গাইড .
কাটার আগে একটি নিরপেক্ষ শিখায় ডায়াল করুন। শুধুমাত্র জ্বালানীতে টর্চ জ্বালিয়ে দিন, তারপর অক্সিজেন প্রিহিট করুন যতক্ষণ না ভিতরের শঙ্কুটি একটি পরিষ্কার বাইরের খাম দ্বারা বেষ্টিত একটি সু-সংজ্ঞায়িত উজ্জ্বল নীল বিন্দুতে তীক্ষ্ণ না হয়। এটি নিরপেক্ষ শিখা - কার্যত সমস্ত ইস্পাত কাটার জন্য সঠিক সূচনা পয়েন্ট। একটি অক্সিডাইজিং শিখা (খাটো, একটি বেগুনি আভা সহ আরও সূক্ষ্ম শঙ্কু) অকালে ধাতব পৃষ্ঠকে অক্সিডাইজ করে এবং একটি তাপ-আক্রান্ত অঞ্চল তৈরি করে যা পরিষ্কার কাটাকে প্রতিরোধ করে। একটি কার্বারাইজিং শিখা (একটি সেকেন্ডারি কমলা খামের সাথে নরম, পালকযুক্ত শঙ্কু) ধাতব পৃষ্ঠে কার্বন জমা করে এবং কাটা গুণমানকেও হ্রাস করে।
সামঞ্জস্যপূর্ণ স্ট্যান্ডঅফ দূরত্ব বজায় রাখুন। বেশিরভাগ হাত কাটার টিপসের জন্য, সঠিক স্ট্যান্ডঅফ টিপ ফেস এবং ওয়ার্কপিস পৃষ্ঠের মধ্যে 1/8 থেকে 1/4 ইঞ্চি (3-6 মিমি)। খুব কাছাকাছি এবং ডগা অতিরিক্ত গরম হয়ে যায়, প্রি-হিট স্প্যাটার দিয়ে আটকে যায় এবং ব্যাকফায়ারের ঝুঁকি বেড়ে যায়। অনেক দূরে এবং কাটা অক্সিজেন প্রবাহ ধাতুতে পৌঁছানোর আগে সুসংগততা হারায়, একটি প্রশস্ত, গোলাকার কার্ফ এবং ভারী ড্রস তৈরি করে।
কাটিং অক্সিজেন খোলার আগে ধাতব ইগনিশন তাপমাত্রায় পৌঁছেছে তা নিশ্চিত করুন। সঠিক চাক্ষুষ সূচক হল পিয়ার্স পয়েন্টে একটি উজ্জ্বল চেরি-লাল থেকে কমলা-সাদা আভা। একটি দরকারী ক্ষেত্র পরীক্ষা: কাটা অক্সিজেন লিভারকে সামান্য চাপ দিন — যদি ধাতুটি অবিলম্বে স্ফুলিঙ্গ এবং জারিত হতে শুরু করে, তবে এটি প্রস্তুত। যদি এটি কেবল শীতল হয় এবং অন্ধকার হয়ে যায় তবে প্রিহিটিং চালিয়ে যান।
8 ভাল কাট জন্য ব্যবহারিক টিপস
নিম্নলিখিত কৌশলগুলি হ্যান্ড এবং মেশিন উভয় অক্সি-ফুয়েল কাটিয়া অপারেশনে অসঙ্গতিপূর্ণ ফলাফলের সবচেয়ে সাধারণ উত্সগুলিকে সম্বোধন করে৷
- আপনার নির্দিষ্ট ব্র্যান্ডের জন্য টিপ চার্ট ব্যবহার করুন। প্রবাহের হার এবং ছিদ্রের মাত্রা একই নামমাত্র ডগা আকারের জন্যও নির্মাতাদের মধ্যে পরিবর্তিত হয়। একটি ব্র্যান্ডের একটি টিপ চার্ট কখনই অন্য ব্র্যান্ডের টিপসে প্রয়োগ করা উচিত নয়।
- আপনার কাটা হাত বন্ধন. হাত কাটার জন্য, ওয়ার্কপিস বা একটি স্থিতিশীল রেফারেন্স পৃষ্ঠের উপর মুক্ত হাত রেখে টর্চ হাতটিকে সমর্থন করুন। এমনকি 1/16 ইঞ্চি টর্চ ঝাঁকুনি কাটা প্রান্তে দৃশ্যমান তরঙ্গ সৃষ্টি করে।
- একটি কাত সঙ্গে বিদ্ধ, তারপর লম্ব যান. প্রান্ত থেকে শুরু না করে মধ্য-প্লেট ছিদ্র করার সময়, কাটা অক্সিজেন খোলার সাথে সাথে টর্চটিকে ভ্রমণের দিক থেকে 15-20 ডিগ্রি দূরে কাত করুন। এটি প্রাথমিক স্ল্যাগ ইজেকশনটিকে টিপ মুখ থেকে দূরে সরিয়ে দেয়। একবার ছিদ্র সম্পূর্ণ হলে, টর্চটিকে লম্বে ফিরিয়ে আনুন এবং কাটা শুরু করুন।
- প্রান্ত এ রোল, শেষ এ রোল আউট. মোটা প্লেটের প্রান্ত থেকে শুরু করার সময়, কাটা প্রবেশের সাথে সাথে টর্চটিকে একটি কোণীয় অবস্থান থেকে লম্বে রোল করুন। কাটার শেষে, টর্চটি বাইরের দিকে ঘুরিয়ে নিন যাতে নিশ্চিত হয় যে কার্ফ সেভারের নীচে পরিষ্কারভাবে রয়েছে — এটি ছাড়া, একটি মোটা কাটার শেষ ইঞ্চি প্রায়ই আংশিকভাবে সংযুক্ত থাকে।
- স্পার্কের সাথে ভ্রমণের গতি মেলে। সঠিক ভ্রমণের গতিতে, কাটা অক্সিজেন প্রবাহটি ওয়ার্কপিসের নীচ থেকে সামান্য ট্রেলিং কোণে (টর্চের দিক থেকে 5-10 ডিগ্রি পিছনে) থেকে বেরিয়ে যায়। যদি প্রবাহটি উল্লম্বভাবে প্রস্থান করে তবে ভ্রমণের গতি খুব ধীর হয়। যদি এটি একটি উচ্চারিত সামনের দিকে ঝোঁকের সাথে প্রস্থান করে তবে গতি খুব দ্রুত এবং কাটা সম্পূর্ণরূপে অনুপ্রবেশ করা হয় না।
- অপারেশনের সময় টিপটি পরিষ্কার রাখুন। লম্বা কাটার সময় মুখের ডগায় স্প্যাটার বিল্ডআপ প্রিহিট ফ্লেমের আকৃতিকে ক্রমান্বয়ে অবনমিত করে এবং কাটিং অক্সিজেন প্রবাহকে বিচ্যুত করতে পারে। একটি টিপ ক্লিনার ফাইল দিয়ে পরিষ্কার করার জন্য একটি সংক্ষিপ্ত বিরতি সম্পূর্ণ শাটডাউন ছাড়াই কর্মক্ষমতা পুনরুদ্ধার করে।
- অক্সিজেন বন্ধ করার আগে জ্বালানি বন্ধ করুন। টর্চ বন্ধ করার সময়, প্রথমে জ্বালানী ভালভ বন্ধ করুন, তারপর কাটা অক্সিজেন, তারপর প্রিহিট অক্সিজেন। এই ক্রমটি শাটডাউনের সময় ডগায় একটি জ্বালানী-সমৃদ্ধ অবস্থাকে বাধা দেয়, যা পরবর্তী ইগনিশনে অভ্যন্তরীণ সট জমা এবং ব্যাকফায়ারের প্রাথমিক কারণ।
- ব্যতিক্রম ছাড়া সব নিরাপত্তা সতর্কতা অনুসরণ করুন. উভয় পায়ের পাতার মোজাবিশেষে ফ্ল্যাশব্যাক অ্যারেস্টর, প্রতিটি সেশনের আগে ফাঁস পরীক্ষা, এবং সঠিক PPE অ-আলোচনাযোগ্য। টর্চ টিপস কাটার জন্য নির্দিষ্ট একটি সম্পূর্ণ নিরাপত্তা চেকলিস্টের জন্য, আমাদের গাইড দেখুন টর্চ টিপস কাটা জন্য নিরাপত্তা সতর্কতা .
দরিদ্র কাট গুণ নির্ণয়
বেশিরভাগ অক্সি-ফুয়েল কাট ত্রুটি চারটি মূল কারণের মধ্যে একটিতে ফিরে আসে: ভুল টিপের আকার, ভুল চাপ, অনুপযুক্ত ভ্রমণ গতি, বা দূষিত বা জীর্ণ টিপ। নীচের সারণীটি সবচেয়ে সাধারণ লক্ষণগুলি এবং তাদের সংশোধনমূলক ক্রিয়াগুলি কভার করে।
| উপসর্গ | সবচেয়ে সম্ভাবনাময় কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| ভারী স্ল্যাগ / হার্ড ড্রস যা পরিষ্কারভাবে ভেঙে যায় না | ভ্রমণের গতি খুব দ্রুত; অক্সিজেনের চাপ খুব কম; পুরুত্বের জন্য টিপ খুব ছোট | ধীর ভ্রমণ গতি; চার্ট স্পেক টিপ অক্সিজেন চাপ বৃদ্ধি; টিপের আকার আপগ্রেড করুন |
| বৃত্তাকার, চওড়া kerf শীর্ষ প্রান্ত | স্ট্যান্ডঅফ দূরত্ব খুব বড়; ভ্রমণের গতি খুব ধীর | 1/8–1/4 ইঞ্চিতে স্থবিরতা হ্রাস করুন; ভ্রমণের গতি বাড়ান |
| গজিং বা অনিয়মিত কাটা মুখ | টিপ orifices আটকে বা ক্ষতিগ্রস্ত; শিখা অস্থিরতা | টিপ পরিষ্কার বা প্রতিস্থাপন; বাঁকানো বা ছিটানো বাঁকানো orifices পরীক্ষা করুন |
| কাট গভীরতায় প্রবেশ করতে ব্যর্থ হয় (বিশেষ করে পুরু প্লেট) | টর্চে অক্সিজেনের চাপ খুব কম (চাপ ড্রপ); টিপ খুব ছোট | টেস্ট গেজ দিয়ে টর্চের চাপ পরিমাপ করুন; নিয়ন্ত্রক এ ক্ষতিপূরণ; টিপের আকার পরীক্ষা করুন |
| কাটা শুরু করার আগে অত্যধিক preheat সময় | জ্বালানী গ্যাসের জন্য ভুল টিপ টাইপ (প্রোপেন/প্রপিলিনের জন্য খুব কম/ ছোট প্রিহিট অরিফিস) | বৃহত্তর প্রিহিট অরিফিস সহ একটি প্রোপেন- বা প্রোপিলিন-রেটেড টিপে স্যুইচ করুন |
| তরঙ্গায়িত বা প্রবাহিত কাটা লাইন | মশাল হাতের অস্থিরতা; অসম ভ্রমণ গতি | একটি গাইড রেল বা সোজা-প্রান্ত বাতা ব্যবহার করুন; workpiece উপর বক্রবন্ধনী কাটা হাত |
| ব্যাকফায়ার বা ক্রমাগত পপিং | টিপ অতিরিক্ত গরম; স্ট্যান্ডঅফ খুব ছোট; মুখের ডগা দূষিত | স্থবিরতা বৃদ্ধি; টিপ ঠান্ডা করার অনুমতি দিন; পরিষ্কার টিপ মুখ; স্প্যাটার ব্লকেজ পরীক্ষা করুন |
টিপ রক্ষণাবেক্ষণ এবং কখন প্রতিস্থাপন করতে হবে
কাটিং টিপস অনুমানযোগ্যভাবে পরিধান করে, এবং বেশিরভাগ পরিধান-সম্পর্কিত কর্মক্ষমতা ক্ষতি সাধারণ রক্ষণাবেক্ষণের মাধ্যমে পুনরুদ্ধারযোগ্য। প্রি-হিট অরিফিসগুলি হল অবক্ষয়ের প্রথম বিন্দু: কাটিং জোন থেকে ছিটকে পড়া মুখের ডগায় তৈরি হয়, আংশিকভাবে ছিদ্রগুলিকে ব্লক করে এবং প্রিহিট ফ্লেমের আকৃতিকে বিকৃত করে। টিপ ক্লিনার ফাইলের একটি সেট — আপনার টিপসের অরিফিস ব্যাসের সাথে মেলে—সেকেন্ডের মধ্যে এই বিল্ডআপটি সরিয়ে দেয়। ছিদ্রকে বড় করা বা পুনরায় আকার দেওয়া এড়াতে সর্বদা ছিদ্রের অক্ষ বরাবর পরিষ্কার করুন, এটি জুড়ে নয়।
কেন্দ্রীয় কাটিং অক্সিজেন বোর আরো টেকসই কিন্তু ক্ষতি থেকে অনাক্রম্য নয়। বোর পরিধানের লক্ষণগুলির মধ্যে রয়েছে বোর প্রস্থানে একটি দৃশ্যমান বেল-মুখের আকৃতি, বিবর্ধিতকরণের অধীনে দৃশ্যমান বোরের দেয়ালে পিটিং, এবং একটি কাটিং অক্সিজেন প্রবাহ যা একটি আঁটসাঁট, সুসংগত জেট বজায় রাখার পরিবর্তে ফ্যান আউট করে। একটি জীর্ণ কাটিং বোর পরিষ্কার করে পুনরুদ্ধার করা যায় না — টিপটি প্রতিস্থাপনের প্রয়োজন।
অবিলম্বে টিপটি প্রতিস্থাপন করুন যদি নিম্নলিখিত শর্তগুলির মধ্যে কোনটি উপস্থিত থাকে: ডগা শরীরে ফাটল বা বিভাজন; একটি টিপ ক্লিনার দিয়ে বৃত্তাকার পুনরুদ্ধার করা যাবে না যে orifices; একটি বোর প্রস্থান যা দৃশ্যত বিকৃত; বা পরিষ্কার করার পরেও বারবার ব্যাকফায়ার এবং সঠিক স্ট্যান্ডঅফ পুনঃপ্রতিষ্ঠিত হয়। একটি ক্ষতিগ্রস্ত টিপ পরিচালনা করা একটি নিরাপত্তা বিপত্তি, শুধুমাত্র একটি মানের সমস্যা নয়। টু-পিস টিপসের জন্য, ভিতরের এবং বাইরের উপাদানগুলি আলাদাভাবে পরিদর্শন করুন — প্রায়শই শুধুমাত্র একটি টুকরা প্রতিস্থাপনের প্রয়োজন হয়, রক্ষণাবেক্ষণের খরচ কমিয়ে দেয়।
একটি ডেডিকেটেড হোল্ডার বা কেসে টিপস সংরক্ষণ করুন যাতে ছিদ্রগুলিকে রক্ষা করা যায় এবং শারীরিক ক্ষয়ক্ষতি থেকে প্রস্থান করা যায়। এমনকি শক্ত মেঝেতে পড়ে যাওয়া থেকে মুখের ডগায় ছোটখাটো ছিদ্র বা ডিংস প্রি-হিট অরিফিসগুলিকে যথেষ্ট বিকৃত করতে পারে যাতে অকাল প্রতিস্থাপনের প্রয়োজন হয়৷







